



ロールマーキングダイ製作を極める5つの実証済みノウハウ
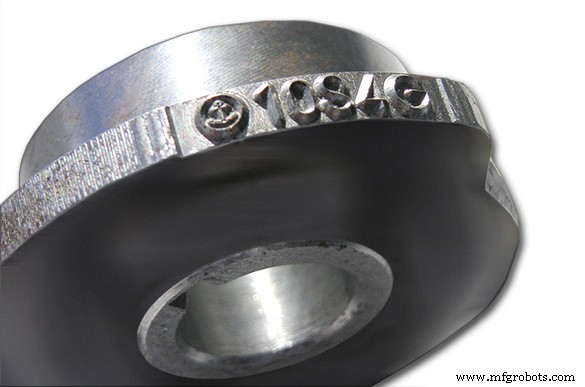
過去数ヶ月、大手企業と密接に協力し、ロールマーキングダイ製作の高度自動化システムを開発する機会を得ました。まず、「ロールマーキングダイとは何か?」という疑問にお答えしましょう。
DATRON高速フライス盤で加工されたシリアルナンバー入りスチール製ロールマーキングダイ。
ロールマーキングダイとは
マーキングダイ(ロールタイプを含む)は、製造工程において部品に情報を打刻するために使用されます。ハードウェア、火器、自動車など、あらゆる業界で採用されています。企業ロゴ、部品コード、トレーサビリティコードを出荷するすべての部品に刻印する必要があるが、彫刻やレーザーマーキングでは時間がかかりすぎる場合、ロールマーキングが最適な解決策となります。
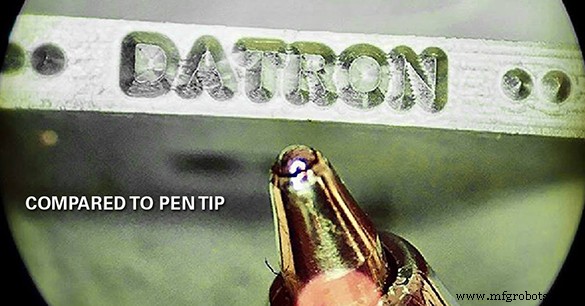
高速フライス加工によるマーキングダイ製作
このお客様にとって最大の重点は、0.010インチ(約0.25mm)未満の極微細な形状を作ることでした。このようなダイ製作に特に有効なDATRONの機能をいくつかご紹介します。
- 高回転数 - 極小文字を加工するには、さらに小さな工具が必要です。工具の先端径が小さくなると、切削速度(SFM:表面フィート/分)もそれに応じて低下します。先端がほぼゼロの「ゼロチップ」エングレーバーを使う場合、SFMが事実上ゼロになるため深刻な問題となります。ここで60,000 RPMのスピンドルが威力を発揮します。高回転数を活用することで先端への過負荷を防ぎ、工具寿命を大幅に延ばせます。
- 適切な工具選定 - 意外かもしれませんが、昔ながらのスプリットシャンクエングレーバーがこの分野での第一選択です。ただしいくつかの注意点があります。これらの工具は、チップ排出性に優れているため高回転エングレービングに適しています。また、被削材に適した切れ刃角度の工具を選定してください。そうでなければ工具寿命は短くなります。
- 振れ・振動の最小化 - このような仕事の工具準備では、コレットやツールホルダを入念に点検してください。アダプタリングを使用する場合、過度な振れを生じていないか確認が必要です。確認を怠ると、仕上がりの不明瞭さとして問題が現れます。また、注文するエングレーバーのスプリットシャンクが短いことを確認してください。長すぎると高回転で過度な振動が発生し、仕上げ面が悪化します。
- 高精度設定 - 文字高さが人間の髪の毛2本分(約0.01mm)しかない場合、設定を徹底的に追い込む必要があります。CAMソフトの切削公差をより厳しい値(思い切って0.0001インチ=約0.0025mmに設定)にします。次に工作機械側のパラメータも合わせます:ダイナミクス1と輪郭平滑化を切削公差の1.2倍に設定します。
- スピンドルのウォームアップ - DATRONに限らず標準的な手順ですが、より長めのウォームアップを行い、スピンドルを熱的に安定させることをお勧めします。これにより長時間加工時の熱膨張影響を軽減できます。プログラム内の最高回転数で5〜10分のウォームアップサイクルを実行します。完了後、すべての工具を測定してから本加工に入ります。
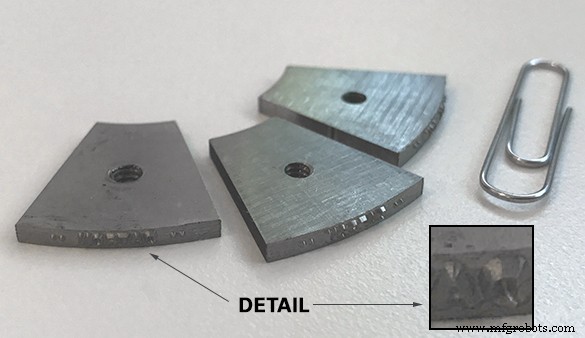
精緻なマーキングが施されたダイセットのクローズアップ。
この記事はマーキングダイの世界のほんの入り口に過ぎませんが、これらの推奨事項を熟考して実践すれば、すぐにあなたの「印」を残せるようになるでしょう。
CNCマシン
- パンチプレスの寿命を延ばす:専門家のメンテナンスヒント
- ダイカッティングマシンの必須メンテナンスガイド:設備をスムーズに稼働させる
- ダイスポッティングプレス:効率的な量産準備の鍵
- パンチ&ダイメーカーがIIoT活用で短納期・少量生産を実現
- 製造リードタイムを短縮する3つの実証済み戦略:プロセス選定・設計・コミュニケーション
- 現代製造業における実証済み生産最適化戦略
- キャビネット生産ライン最適化の実証済み戦略
- 耐久性のある金型を3Dプリントで製作するプロフェッショナルガイド
- ダイカスト解説:精度、効率、生産メリット
- ポリウレタン鋳造のマスター:優れた試作のための設計インサイト
- エンジニアリング設計プロセスをマスターする:生産成功への実証済みヒント