



CNC加工解説:金属・プラスチック部品の精密製造
CNC加工は現在最も一般的な減法製造技術であり、カスタム金属・プラスチック部品を生産する非常に柔軟で堅牢な方法です。CADモデルを使用し、CNCマシンは多様な切削工具で固体ブロックから材料を精密に除去します。
全体として、CNC加工は厳しい公差と優れた材料特性を持つ部品を生産します。高い反復性により、単品ジョブから低〜中量生産(最大1,000個)に適しています。ただし、減法技術の性質上、3Dプリントより設計制約が多くなります。
この入門ガイドでは、技術の基本原則と主要なメリット・制約との関連を概説します。また、CNCマシンの2つの主要セットアップであるフライス加工と旋削加工の主な違いも解説します。
CNC加工:製造・設計ガイド
必須ボーナス:CNC加工の無料ガイドをダウンロードし、40ページ以上でこの減法技術について必要なすべてを学びましょう。
CNC加工はどのように機能するか? フライスと旋削について
CNC(コンピュータ数値制御)加工システムの2つの主要タイプは、フライス加工と旋削加工です。各マシンタイプの特性により、フライスと旋削はそれぞれ異なる幾何学の製造に独自に適しています。
これら2つの異なるマシンセットアップを使用して部品がどのように製造されるか、詳しく見ていきましょう。
CNCフライス加工はどのように機能するか?
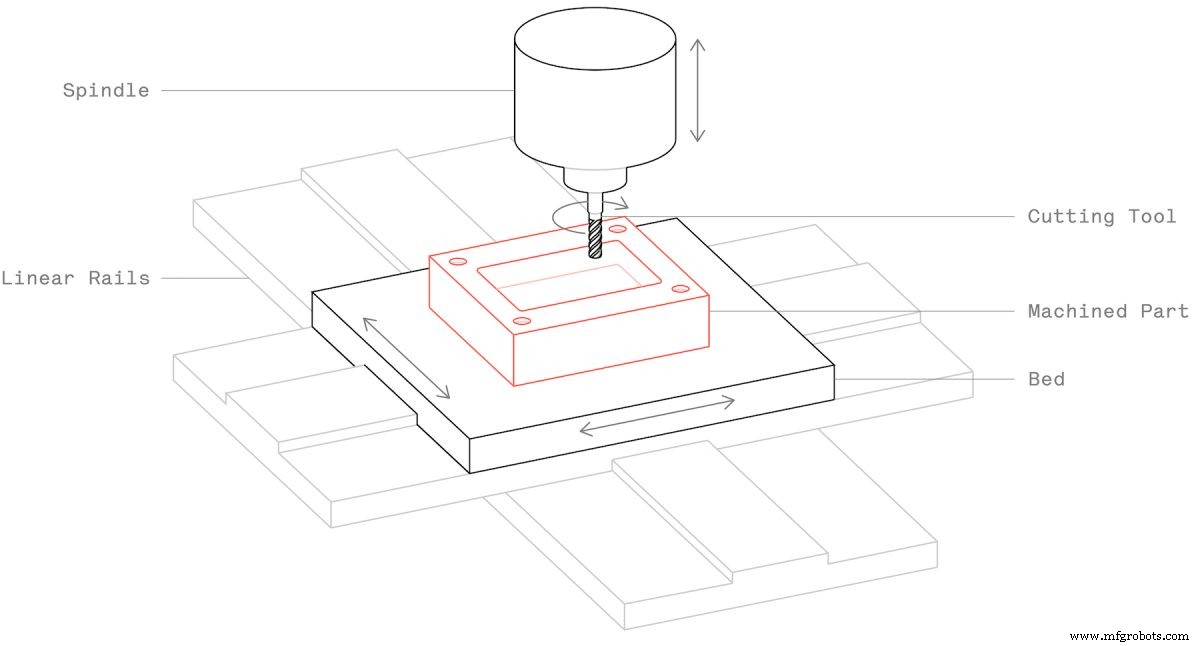
CNCフライス加工は最も人気のあるCNCマシンアーキテクチャです。実際、CNCフライス加工という用語はしばしばCNC加工の代名詞として使用されます。CNCフライスマシンは回転切削工具を使用し、マシンベッドに固定された部品から材料を除去します。
ほとんどのCNCフライスシステムは3つの直線自由度(X、Y、Z軸)を持ちます。より高度なシステムは、テーブルや工具ヘッドの回転(A、B軸)により5つの加工自由度を持ちます。5軸マシンは高い幾何学的複雑性を持つ部品を製造でき、複数のマシン工程の必要性を排除できる場合があります。
CNCフライスマシンがCADモデルをカスタム部品に変えるプロセスの概要:
オペレーターがCADモデルをCNCマシンで解釈可能な一連のコマンド(Gコード)に変換します。
材料ブロック(ブランクまたはワークピースと呼ばれます)をサイズにカットし、バイスまたはベッドへの直接マウントで造形プラットフォームに配置します。
ワークピースを精密に位置決め・整列させ、正確な部品を製造することが重要です。専用の測定ツール(タッチプローブ)で位置決めと整列を支援できます。
非常に高速(数千RPM)で回転する専用切削工具がブロックから材料を除去します。まず低精度で材料を素早く除去し、おおよその形状を作ります。次に、より高精度なパスを数回実行して最終部品を仕上げます。
モデルに単一セットアップでは切削工具が到達できないフィーチャーがある場合、オペレーターはワークピースを反転させ、これらの手順を繰り返す必要があります。
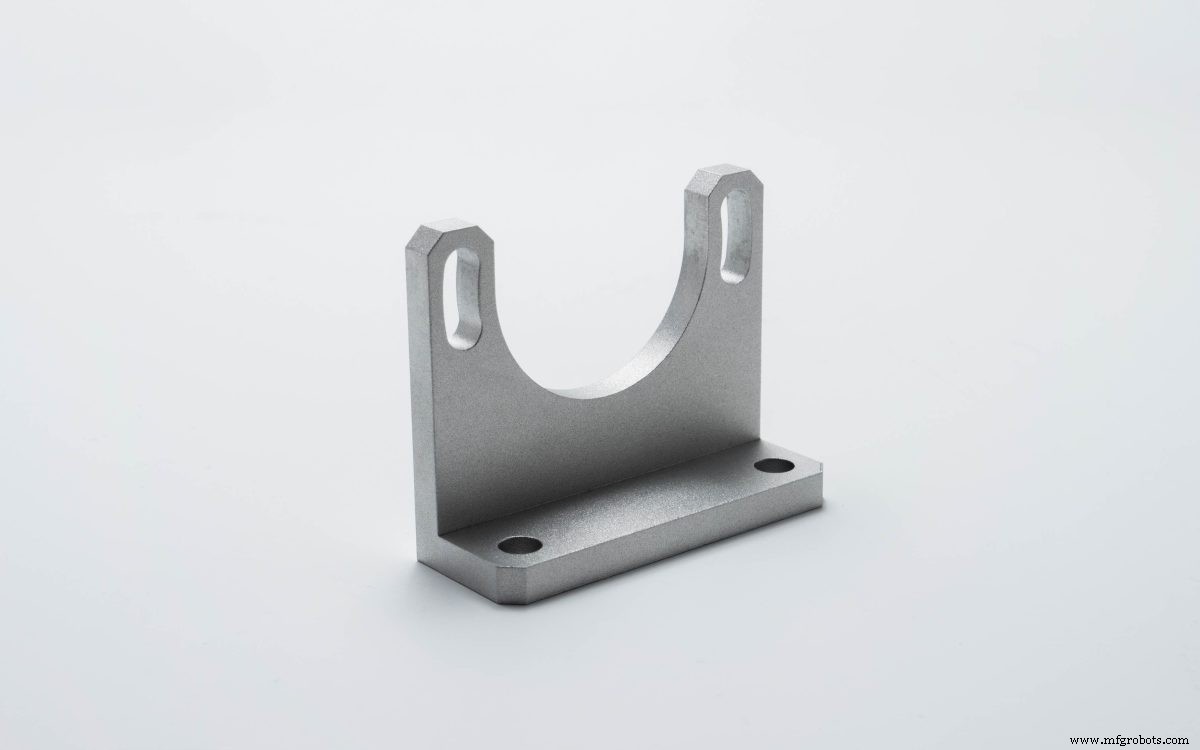
加工後、フライス部品のバリ取りが必要です。バリ取りは、完成部品から小さな欠陥を手作業で除去するプロセスです。これらの欠陥は一般的に鋭いエッジに見られ、加工時の材料変形に由来します。例えば、ドリルが貫通穴の反対側から抜ける際、除去が必要な傷が残ります。
次に、技術図面で公差が指定されていた場合、部品の重要寸法を検査します。このステップ完了後、部品は使用可能または後処理の準備が整います。CNC加工部品(フライスと旋削の両方)の後処理には多くの探求事項があるため、知識のリフレッシュやレベルアップを推奨します。
CNC旋削加工はどのように機能するか?
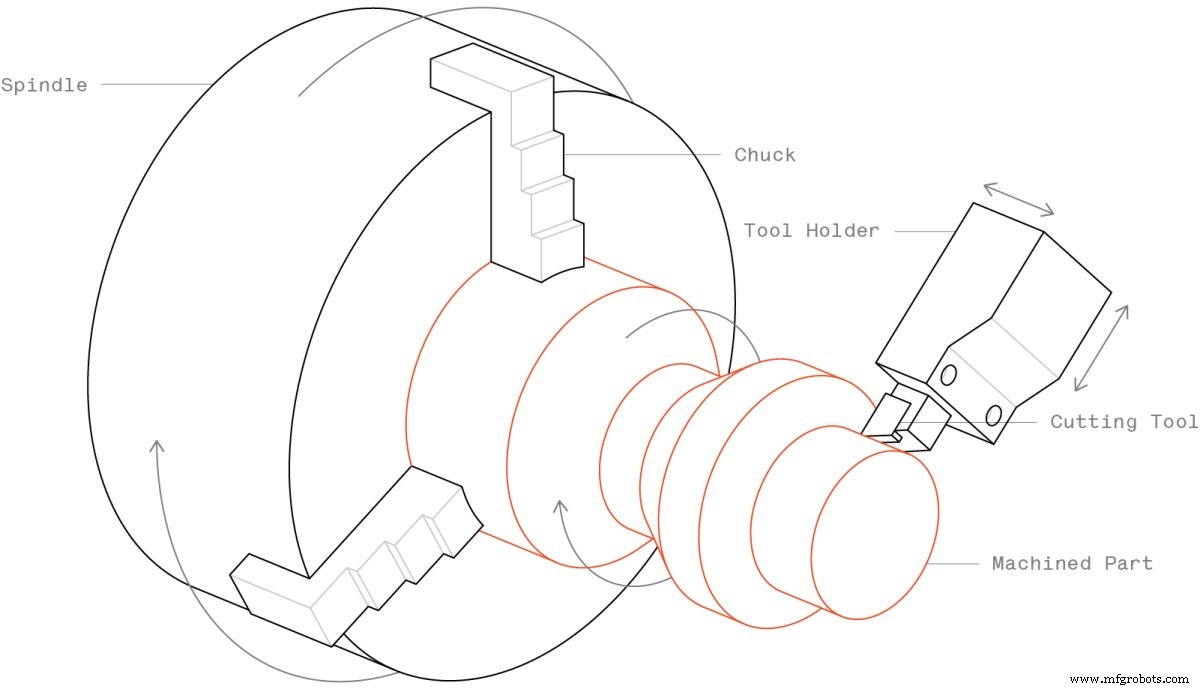
CNC旋削マシンは固定切削工具を使用し、回転チャックに取り付けられた部品から材料を除去します。これは中心軸に沿った対称性を持つ部品の製造に理想的な方法です。旋削部品は通常、フライス部品より速く、低コストで生産されます。
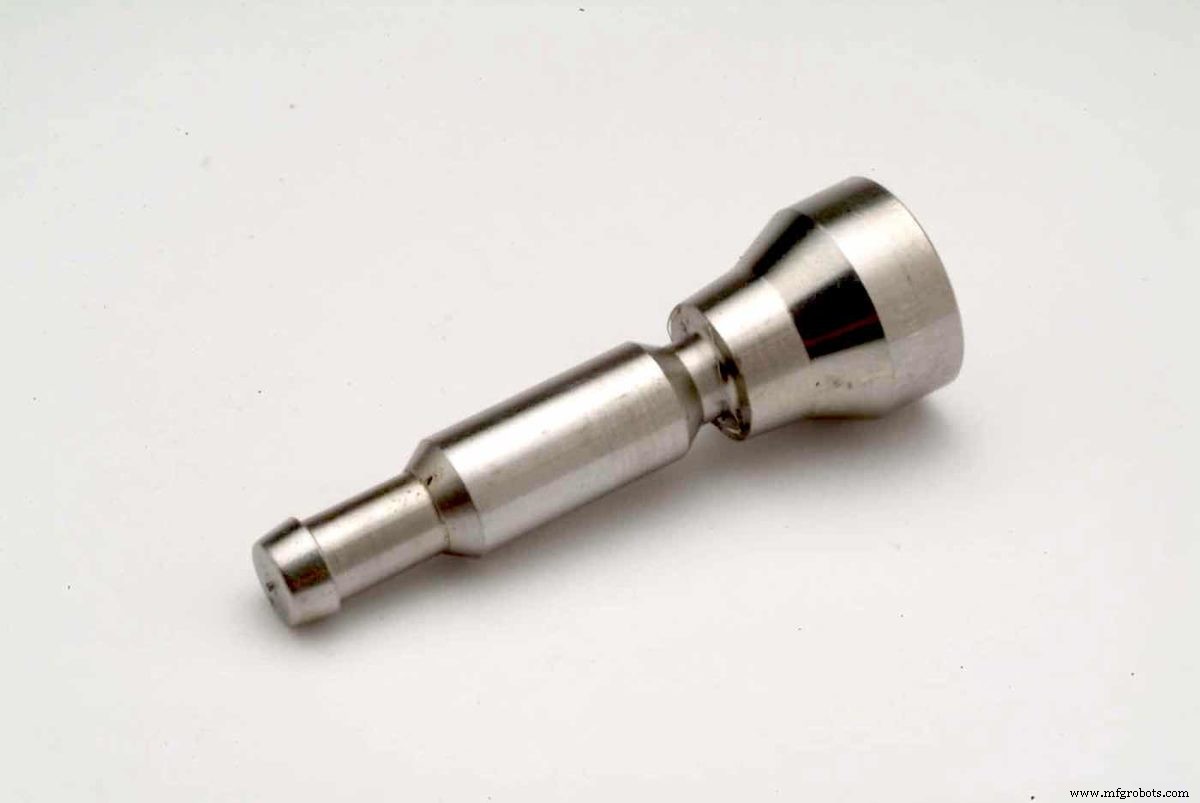
一般的に、CNC旋削システム(旋盤とも呼ばれます)は円筒形部品の作成に使用されます。最新の多軸CNC旋削センターはCNCフライス工具を装備しており、非円筒形部品も製造可能です。これらのシステムはCNC旋削の高い生産性とCNCフライスの能力を組み合わせ、カムシャフトやラジアルコンプレッサーインペラなど、回転対称性を持つ非常に広範な幾何学を製造できます。
CNC旋削マシンによる部品製造の概要:
オペレーターがCADモデルからGコードを生成し、マシンに材料シリンダー(ブランク)を装填します。
部品が高速回転し、固定切削工具がプロファイルをトレースし、設計形状になるまで材料を段階的に除去します。
内部切削工具とセンタードリルで、ワークピースの中心軸に沿った穴を切削できます。
部品を反転または移動する必要がある場合はこのプロセスを繰り返します。そうでなければ、材料除去完了後、部品は使用可能またはさらなる後処理の準備が整います。
CNCフライスと旋削システムの境界は曖昧になりつつあるため、このガイドの残りはより一般的に使用されるCNCフライス加工に主に焦点を当てます。
CNC加工パラメータのクイックガイド
ほとんどの加工パラメータは、オペレーターがGコードを生成する際に決定します。ここではCNCマシンの造形サイズと精度という主要パラメータを扱います。
CNCマシンは、特に3Dプリンターと比較して、比較的大きな造形エリアを持ちます。CNCフライスシステムは最大2,000×800×100mm(78"×32"×40")の部品を加工でき、CNC旋削システムは最大直径Ø500mm(Ø20")の部品を加工できます。
CNC加工では高精度と厳しい公差で部品を製造できます。CNCマシンは平均的な人間の髪の毛の直径の半分以下(±0.025mmまたは.001")の公差を達成できます。技術図面に公差が指定されていない場合、オペレーターは通常0.125mm(.005")の精度で部品を加工します。
CNC加工で最も一般的な切削工具は?
多様な幾何学を作成するため、CNCマシンは多くの異なる切削工具を使用します。フライス加工で最も一般的に使用される機械加工工具をいくつか紹介します。
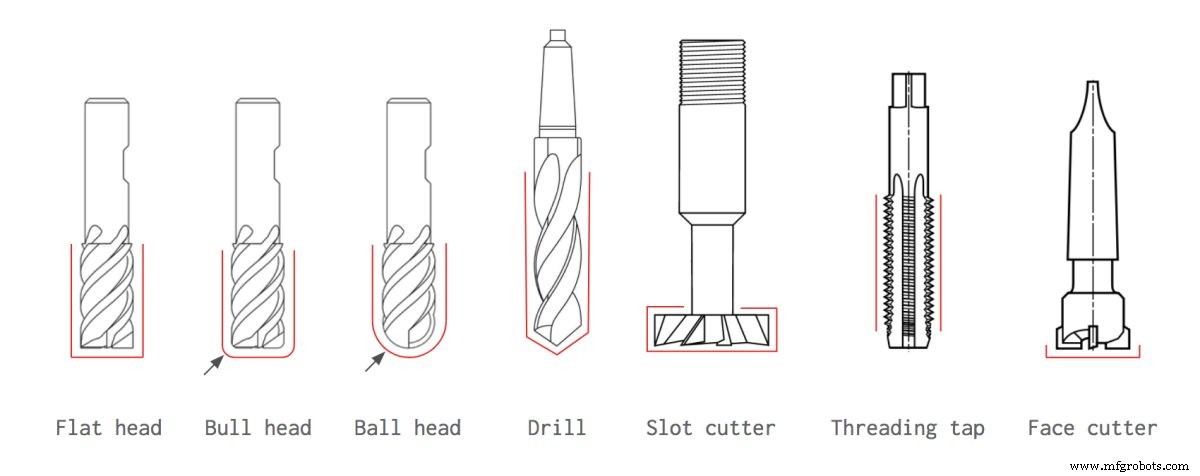
フラットエンドミル、ブルノーズエンドミル、ボールエンドミルは、スロット、溝、キャビティ、その他の垂直壁の加工に使用されます。それぞれ異なる幾何学的能力を持つため、多くの異なるタイプのフィーチャーを加工できます。ボールエンドミルは5軸CNC加工でも、曲面やフリーフォーム形状の製造によく使用されます。
ドリルは、穴を迅速かつ効率的に作る最も一般的な工具です。標準ドリルサイズはこちらで確認できます。非標準径の穴を作るには、プランジングフラットエンドミル工具(ヘリカルパスを使用)を使用できます。
スロットカッターのシャフト径は切削刃径より小さく、垂直壁の側面から材料を除去することでTスロットやその他のアンダーカットを切削できます。
タップはねじ穴の製造に使用されます。ねじを作るには、タップの回転速度と直線速度の精密な制御が必要です。機械工場では依然として手動タッピングに依存することが一般的です。
フェイスミルカッターは、大きな平らな面から材料を除去するために使用されます。エンドミル工具より大きな直径を持つため、広い領域を加工するために必要なパス数が少なくなります。これにより、平らな面を持つ部品の総加工時間が短縮されます。オペレーターは加工サイクル中にフェイスミル工程を行い、ブロックの寸法を準備することがよくあります。
CNC旋削でも、面切削、ねじ切り、溝切削など、あらゆる加工ニーズをカバーする同様に幅広い切削工具があります。
幾何学的複雑性を持つCNC加工部品:設計制約は?
CNC加工は印象的な設計自由度を提供しますが、フライス盤と旋盤ではすべての幾何学を製造できるわけではありません。3Dプリントとは異なり、設計が複雑になるほど加工コストが高くなります。これはより複雑な部品に追加工程が必要になるためです。
CNC加工に関連する主な制約は、個々の切削工具の幾何学に関係します。工具の幾何学が部品のR(コーナー半径)を決定し、ほとんどのCNC切削工具は円筒形で切削長が限られています。これらの要因により、鋭い内部コーナーが特に困難になります。
工具アクセスもCNC加工の主要な制約です。例えば、3軸システムでは一定レベルの部品複雑性しか達成できません。3軸マシン向けに設計する場合、すべての部品フィーチャーは真上からのみ直接アクセス可能でなければなりません。5軸システムは優れた柔軟性を提供し、部品と工具の角度を調整して、ワークピースの到達困難な領域にアクセスできます。
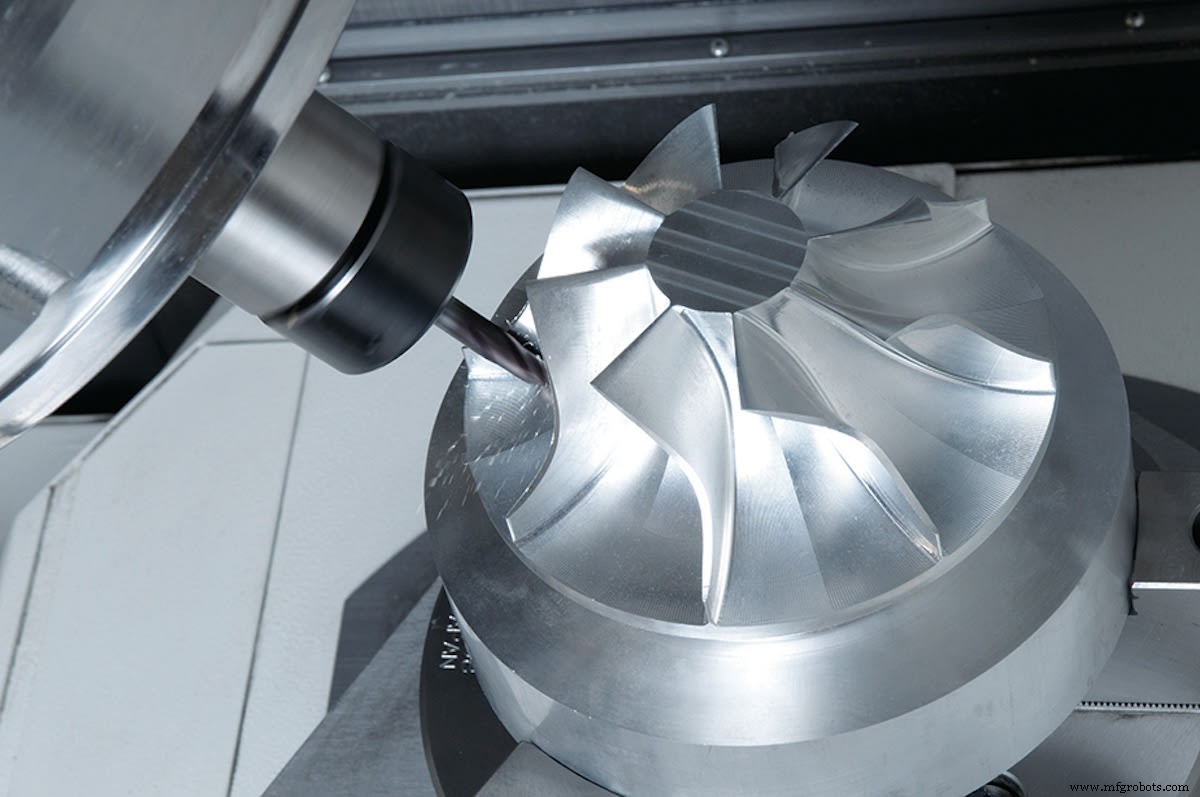
また、薄肉部品や微細フィーチャーを持つ部品はCNCマシンにとって特に困難です。薄肉は振動しやすく、旋削やフライスの力で破損する可能性があります。金属部品は最小壁厚0.8mm、プラスチック部品は1.5mm以上での設計を推奨します。
さまざまなマシンタイプでどの程度複雑な部品を設計できるか、またどの制約を念頭に置くべきかを理解することは、部品が設計通りに、求める品質基準で仕上がることを保証する上で極めて重要です。設計がCNC加工の時間とコストを大幅に節約する方法については、この記事をご覧ください。
CNC加工の特徴は?
CNC加工の主要な強みは、非常に幅広い材料選択肢から一貫して堅牢な部品を生産できる能力です。CNCマシンはほぼすべてのエンジニアリング材料を扱えます。
3Dプリントとは対照的に、CNC加工で製造された部品は、それらが切削されたバルク材料の特性と同一の、完全に等方的な物理的特性を持ちます。
CNC加工は、試作と大規模生産の両方で主に金属を扱います。プラスチックの加工は一般的に難しく、剛性が低く融点が低いためですが、一般的なユースケースとして、射出成形での大量生産に着手する前に、プラスチックで機能試作をCNC加工するケースがあります。
CNC加工材料のコストは?
CNC加工には多数の材料が利用可能で、材料間でコストはかなり異なります。すべての材料に異なる価格タグがあり、各材料の物理的特性が加工全体のコストに影響します。
金属部品を生産する場合、アルミニウム6061が最も経済的な選択肢で、150×150×25mmのブランクで約25ドルです。ABSが最安で、同サイズで約17ドルです。加工しやすさがコストにどう影響するかの例として、ステンレス鋼があります。アルミニウムよりはるかに硬く加工が難しいため、総コストが増加します。
Hubsプラットフォームで提供している最も人気のある材料とその重要な特徴を包括的に概説します。
| 材料 | 特徴 | コスト比較 |
|---|---|---|
| アルミニウム 6061 | 優れた強度重量比、優れた加工性、低硬度 | $ |
| ステンレス鋼 304 | 優れた機械的特性、耐食性・耐酸性、比較的加工が難しい | $$$ |
| 黄銅 C360 | 高延性、優れた加工性、良好な耐食性 | $$ |
| ABS | 優れた耐衝撃性、良好な機械的特性、溶剤に弱い | $$ |
| ナイロン (PA6 & PA66) | 優れた機械的特性、高靭性、耐湿性が悪い | $$ |
| POM (デルリン) | 高剛性、優れた熱的・電気的特性、比較的脆い | $$ |
CNC加工材料についてさらに学ぶには?
HubsがCNC加工で提供するすべての材料について学ぶべきことはたくさんあります。個別の材料や材料セットについて深く知るには、YouTubeチャンネルで利用可能なこれらの専門動画をご覧ください。
CNC加工の後処理と表面仕上げ
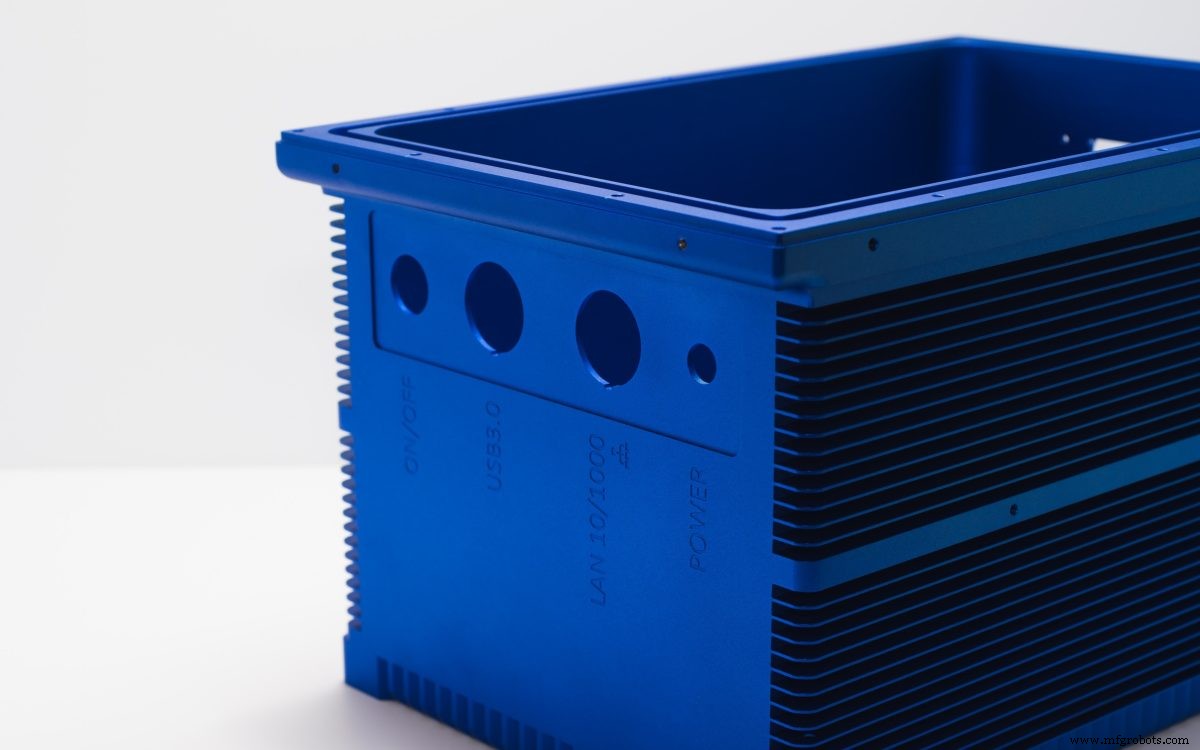
マシンから直出したCNC加工部品には一般的に目立つ工具痕があり、部品要件によっては望ましくない場合があります。部品表面の外観を改善し、耐摩耗性、耐食性、耐薬品性を向上させる多くの後処理方法があります。アルマイト、ビーズブラスト、粉体塗装はすべてカスタム部品の仕上げに実行可能な方法です。
これは一般的なガイドであるため、後処理と表面仕上げについて詳細には触れません。CNC加工で最も一般的な技術と仕上げについては、この便利な解説記事をご覧ください。
CNC加工の利点と欠点は?
CNC加工は、試作から中規模生産まで多くの用途で実行可能かつ理想的な製造プロセスですが、欠点もあります。このセクションでは、この減法加工プロセスのメリットと制約を扱います。
CNC加工は優れた精度と反復性を提供します。フライスと旋削の両方で非常に厳しい公差の部品を生産できるため、航空宇宙、航空、自動車産業などのハイエンド用途に最適です。CNC加工で使用されるほとんどの材料は優れた完全等方的物理特性を持ち、ほとんどのエンジニアリング用途に適しています。
一般的に、CNC加工は低〜中量の金属部品生産において最もコスト効率の良い製造プロセスです。これは、単体試作から最大1,000ユニットまでCNCを使用できることを意味します。
これらのメリットがエンジニアにとってCNC加工を魅力的な選択肢にする一方で、技術の減法的性質により、特定のより複雑な幾何学が非常に高コストまたは製造不可能になります。
財務的観点から言うと、CNC加工の初期コストは3Dプリントよりはるか高くなります。プラスチックで低コスト試作を生産したい場合、セットアップの観点では3Dプリントがより良い選択肢となる可能性があります。
CNC加工のリードタイムも3Dプリントより長くなりがちです。CNCの平均リードタイムは10日であるのに対し、3Dプリントは2〜5日と大幅に短いです。CNCマシンは3Dプリンターほど広く普及しておらず、効果的に運用するにはより専門的な知識が必要です。
HubsのCNC加工における経験則は?
金属とプラスチックのカスタム部品をCNC加工する際に考慮すべき主要パラメータを分解します。
| 主要CNCパラメータ | Hubsの見解 |
|---|---|
| 寸法精度 | 標準: ±0.125mm (.005") 最大: ±0.02mm (.0008") |
| 最小壁厚 | 金属: 0.75mm (0.030") プラスチック: 1.5mm (0.060") |
| 最大造形サイズ | フライス: 2000×800×100mm (78"×32"×40") 旋削: Ø500mm (Ø20") |
よくある質問
CNC加工の最適な用途は?
CNC加工はワンオフ製造ジョブと、数百〜1000個の低〜中量生産に最適です。金属試作の製造にはCNC加工を推奨します。最も価格競争力のある選択肢だからです。また、部品に非常に厳しい公差が必要な場合もCNC加工を選択すべきです。
最も一般的なCNC加工切削工具は?
CNCマシンはより広範な部品幾何学を実現するために多様な切削工具を使用します。これらにはドリル、スロットカッター、タップ、フェイスミルカッター、フラットエンドミル、ブルノーズエンドミル、ボールエンドミルが含まれます。
どの産業がCNC加工を最も多く使用していますか?
CNC加工は広く使用されている減法製造プロセスです。航空宇宙、自動車、航空、輸送など、膨大な数の産業がCNCに依存しています。例えば飛行機部品は、機械全体が設計通りに完璧に機能することを保証するため、莫大な精度で製造される必要があります。
CNC加工は完全に自動化されていますか?
CNC加工は大部分が自動化され、事前プログラムされたソフトウェアに依存しています。CADソフトウェアが部品の寸法を設定し、CNCマシンが物理部品を生産します。一般的に人的介入はほとんど不要ですが、部品設計がユニークに複雑な場合、一部の複雑なプロセスでは追加の手作業が必要になることがあります。全体として、ほぼ完全な自動化によりCNC加工は反復可能で信頼性の高い製造プロセスとなっています。
CNCマシン