



CNCマシニングセンタフライス盤の主要特徴
マシニングセンタはフライス盤、ボール盤、穴あけ盤などの機能を備えた複合設備で、生産効率が高いです。CNCフライス盤は一般に専用治具などの特殊プロセス機器を必要とせず、工具をクランプし工具データを調整するだけで済むため、生産サイクルを大幅に短縮できます。さらに、マシニングセンタの主軸回転数と送り速度は無段階可変で、最適な切削条件選択に有利です。これにより、面フライス、肩フライス、コピーフライス、空洞フライス、溝フライス、旋削フライス、ねじフライス、プランジフライス、ランピングフライス、円弧補間フライスなどが可能です。以下にマシニングセンタのプロセス特徴を簡単に紹介します。
1. マシニングセンタのフライス方向選択
フライス加工中、ワークを工具回転方向に対して送り込むか、相対的に送り込むかで、切削の開始と終了特性が変わります。機械、治具、ワークの要求に関わらず、順送りフライス(クライミングミリング)が推奨されます。しかし、工具がワークに押し込まれる場合、送りが不規則に増加し、過大な切削厚とチッピングを引き起こすため、逆送りフライス(アップカットミリング)を選択すべきです。また、加工余代変動が大きい場合、逆送りフライスの方が有利です。
2. フライスカッタの直径と位置
フライスカッタ直径の選択は通常、ワーク幅と機械の利用可能電力に基づきます。特に面フライスでは、ワークのフライス幅が直接カッタ直径を決定します。カッタ直径は通常ワーク幅より大きくすべきで、これは良好な切りくず形成と適切な切れ刃負荷を確保するのに役立ちます。理想的には、フライスカッタは常にわずかにセンターからオフセットして配置すべきです。各チップが形成する切り込みは非常に小さく、チップの進入と退出が切りくず形成を促進し衝撃荷重を防ぐためです。しかし工具が完全にセンタリングされていると、切れ刃が切り込みに進入または退出する際、同程度の径方向力が方向を変え、機械主軸が振動し、チップが破損して表面品質が悪化します。カッタのワーク相対位置、パス、チップとの接触はすべて作業成功の極めて重要な要因です。
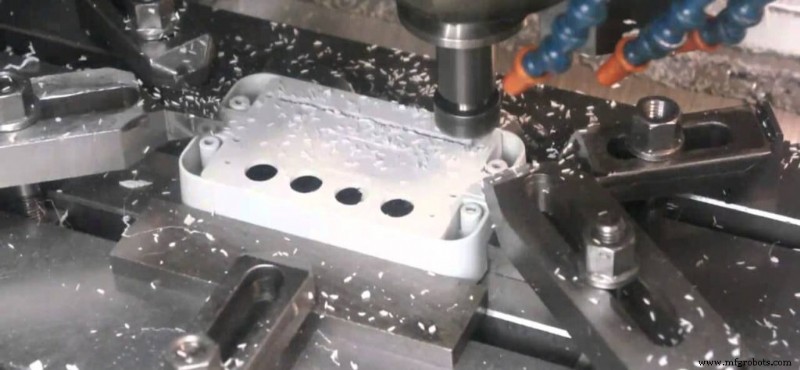
3. 切削工具の進入と退出条件
フライスカッタチップが切り込みに進入するたび、切れ刃は衝撃荷重を受ける可能性があります。これはチップ断面、ワーク材質、チップタイプに依存します。フライス加工プロセスで極めて重要なのは、切れ刃とワーク材質の適切な初期および最終接触タイプです。さらに、工具の正確な位置決めも切れ刃の進入と退出に重要です。
(1) ワーク幅 ≥ フライスカッタ直径
この場合、工具中心線はワーク幅の完全に外側にあり、チップの最外端チップが強く衝撃を受けながら突入します。これは工具の最も敏感な部分が初期衝撃荷重を受けやすいことを意味します。チップはチップ先端のみで切り込みを離れ、切削力がチップ最外端に完全にかかり、チップがワークから急激に離脱するまで保持されます。これが衝撃的なアンロード力です。
(2) フライスカッタ直径がワーク幅よりわずかに大きい
この場合、工具中心線はワーク端部と一致します。チップ厚が最大のときチップが切り込みを離れ、チップの進入と退出で衝撃荷重が非常に高くなります。
4. 切削油の選択
ほとんどの場合、マシニングセンタのフライス加工プロセスは超精密、小ロット、複雑プロセスの特徴を持ちます。したがって、切削油選択時はマシニングセンタ専用切削油を選ぶべきです。専用切削油は優れた極圧・耐摩耗性能を持ち、加工精度を効果的に向上させます。また汎用性が良く、マシニングセンタの様々な複雑プロセスに適しています。非専用の菜種油、機械油、再生油と比較して、工具と設備の寿命を大幅に延ばし、機械の錆びや黄変などの問題を回避し、企業の総合生産コストを削減できます。
以上がマシニングセンタフライス加工プロセスで注意すべき問題です。プロセス手順の合理的な配置は生産効率向上に役立ちます。
製造プロセス