



プラスチック・発泡体パッケージング向けCNC切削入門:ルーター・ミル・カッターの選び方と設計メリット
私たちが購入するほぼすべての製品は、製品のフィット感と形状を考慮して設計された一貫したデザインのケースやパッケージに入っています。今日、ほとんどの包装設備は効率と生産スピード向上のため自動化されています。包装機械はCNC工作機械で制御され、ユーザーは人件費を削減できます。
しかし、ダイカッターやルーターなど、様々なCNC技術もこの分野で多くの設計メリットを提供します。本記事では、CNC制御包装機械ではなく、これらの切削技術に焦点を当てます。
他工法に対する優位性
包装分野では、ルーター、ミル、カッター等は、他タイプの技術に対していくつかの重要な優位性を持ちます。高速・少量生産の観点では、これらのCNC工作機械は、射出成形や積層造形と比較して、遥かに高いコストパフォーマンスを発揮します。AMが特定ケースで安価でも、遥かに遅く、往々にして精度が劣ります。包装には全体での一貫性と均一性が求められ、ルーターとミルがこれを得意とします。
射出成形は大量生産にのみ適し、少量ランでは不必要なコストを招きます。射出成形は名前通り金型が必要で、時間がかかります(ケースによっては数週間〜数ヶ月)。また、大量生産では安価ですが、金型の初期コストがそれらの節約をルーターと比較して上回ることがあります。
一部のCNCテーブルが備えるもう一つの重要な機能は、製品の精確な形状をデジタル化する能力です。これにより、インサートやパッケージの製造が大幅に簡素化されます。これは特に、複雑な形状の製品プログラミングで有用です。
一方で、減材CNC工法が常に最適とは限らないことも明記しておきます。包装はメイン製品を収める空間を作ることを意味することが多く、深い切削を要する大型製品では、材料ブロックの廃棄量増加と切削時間増大を招きます。こうしたケースでは、他の製造手法がより適切です。
同様に、すべてのCNC工作機械がすべての包装に適するわけではありません。ユーザーは機械に何を求めるかを理解し、どの機械を選ぶか決める必要がありますが、最善策は、多様な切削オプションを持つハイブリッド多目的ルーターのような、より汎用性の高いシステムです。十分なレンジを持つCNC工作機械なら、プラスチック、発泡体、木材、包装ニーズで検討し得るあらゆる材料を加工できます。
外装包装用プラスチックパレットとコンテナ
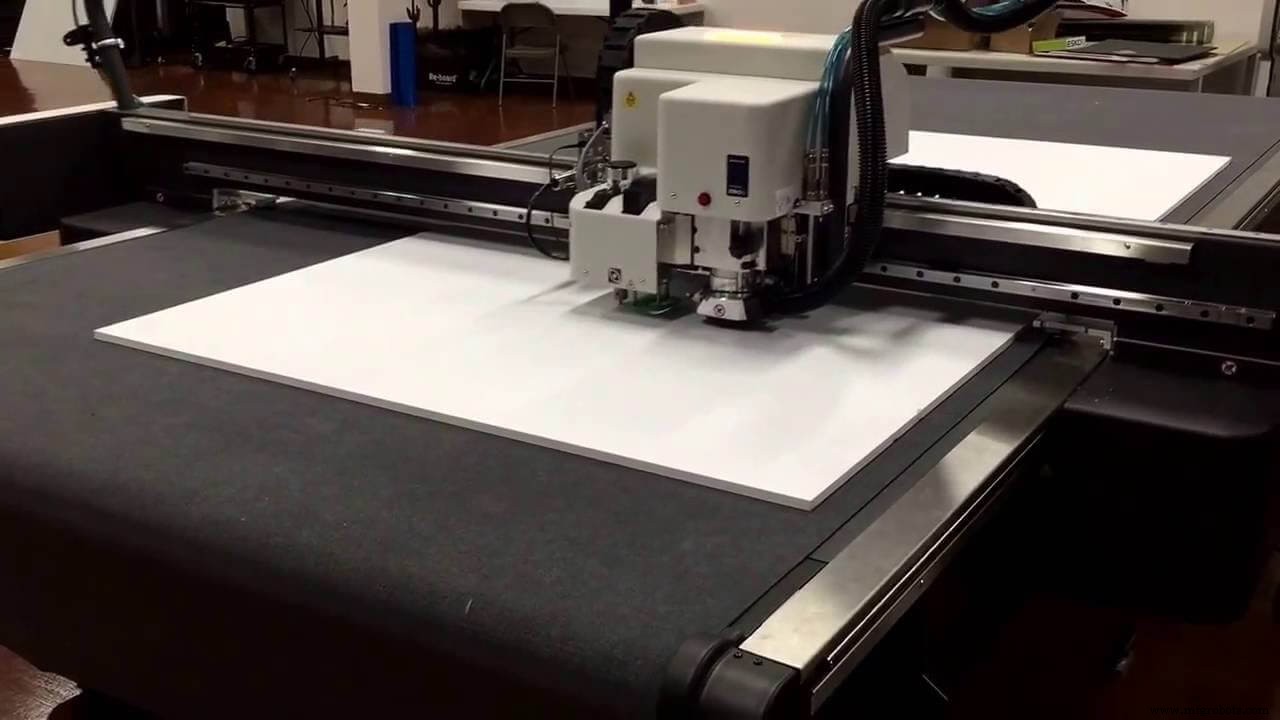
多くの企業が、汎用品の輸送時に外装包装用プラスチックパレットを使用しています。ブロックや立方体のような、小包が取り得る特定形状はより普遍的です。結果として、これらのパレットは、それらに適合する多様な製品の様々な輸送便で再利用可能です。この領域でCNC切削が提供するのは、従来製造プロセスの改良です。
Graco Packagingのような企業は、同じパレット一群を日常業務で複数年使用しています。これらはCNCルーターで製造され、部品の複雑な寸法に精密に適合します。他プロセス製品より遥かに長持ちし、顧客企業はすべての包装・輸送ニーズでこれらを使用し続けています。
他の包装プロジェクトでは、製品を完全に覆う包括的なソリューションが必要になる場合があります。こうしたケースでは、プラスチックコンテナを採用することがあります。段ボールプラスチックはその一つで、柔軟性、耐久性、多様な形状への容易な加工が可能です。切削とウォータージェットが、こうした保管ソリューションの一般的な製造手法です。
過酷な包装・輸送作業には高衝撃耐性プラスチックを使用するのが最適です。飛行機や金属コンテナに搭載される貨物は、より強靭でなければならず、5軸工作機械での切削が必要です。設定と工具はプラスチックによって異なります。例えばPETは、無強化やガラス繊維強化など、複数の形態で調合可能です。どの材料を扱うか、それに必要な主軸回転数、フルートタイプ、工具を事前に調べるのが最善です。
発泡体インサートの考慮点
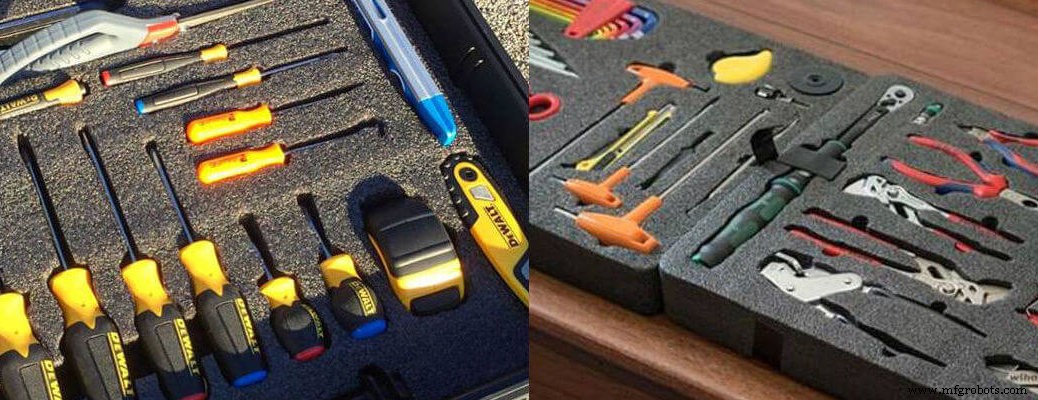
包装は外箱だけでなく、工具や電子機器でよく見られるように、インサートや発泡体内装も含みます。カッター、ルーター、ミルで加工可能な、こうした複雑な包装用材料は幅広く存在します。しかし、異なる材料と用途には、異なる材料向けの異なるCNC工作機械が必要です。
プラスチック包装は、CNC切削工具が包装で最も一般的に用いられる方法です。箱の中に入って輸送時の破損を防ぐ、一般的な包装用発泡体がこれに当たります。これらの包装材料は、ポリウレタン(PU)フォーム、ポリエチレン(PE)等の一般的プラスチックから作られます。例えばPUは比較的硬く高密度なため、ルータービットが最適です。
一方、PEフォームは軽量で比較的柔らかいため、ルーティングカッターで切削すると、この軽い材料では不十分で不潔な切り口になる可能性があります。このような軽量発泡体をルータービットで切削するのは推奨しません。最終結果を損ない、見た目も悪くなる恐れがあります。PEや他の軽量発泡体には、ナイフブレードのような特定工具が必要です。
適切な工具をプログラミングした多目的機械を導入するのが最も有益です。これは発泡体加工で生じるあらゆる疑問を解決する救世主となり、より汎用的な生産プロセスを可能にします。
これには、デュアルまたはトリプルZ軸を持つCNCテーブルが含まれ、ルーティングスピンドルと1つまたは2つの異なるナイフを装備できます。トリプルZ構成の機械なら、段ボールの切削とクリース(折り目)加工も可能です。特定のスピンドル(クイックリリースまたはコレット)と、振動式またはタンジェンシャルナイフの組み合わせで、閉孔・開孔PEを含む様々なタイプの発泡体切削を容易にします。これらの多目的CNC工作機械は、少量生産ランと試作に最適です。
次に、ルータービットの選択はセットアップの重要な部分です。アップワードスパイラルルータービットは材料に上向きの力を加えるため、材料が浮き上がり、望ましくない輪郭や切削深さを生む可能性があり、すべての状況に適しません。
逆に、ダウンワードスパイラルビットは材料を押し下げ、望ましくない材料損失を招きます。プロファイル切削時に大きなポケットや小さなパーツが残る結果になります。ほとんどの発泡体材料は、ツインフルートストレートカッターを備えた機械で問題なく加工できます。これは材料に小さなラジアルフォースしか加えず、最小限の歪みでパーツを切削し、良好な滑らかな仕上げを残します。
発泡体でよくあるもう一つの問題は、材料を確実に固定することです。これらの材料は非常に軽く多孔質なため、標準的なバキュームデッキでは固定が難しい場合があります。最も可能性の高い解決策は、バキュームポンプまたはブロワーの使用ですが、それぞれ固有の特性があります。
ブロワーはポンプより大量の空気を移動させるため、発泡体がわずかに多孔質ならブロワーの方が効果的かもしれません。動作中の穴からの空気漏れが少なく、より一貫したプロセスを提供します。他の解決策も併用可能です。多孔質材料には、低粘着プラスチックフィルムを材料裏面に貼付けて保持できます。これにより良好なシールが維持でき、後で容易に剥がせます。
設計メリット
楽器や高価なアンプ、コンソールのようなアイテムは、輸送時に繊細な扱いが必要です。特に都市間の長距離輸送では、破損を防ぐため非常にタイトかつ慎重に梱包する必要があります。タンジェンシャルと振動ナイフを備えたルーターは、この点で大いに貢献します。高価な楽器、照明、小道具の発泡体梱包が、道路の振動に耐えられるようになります。
CNC加工では、小さな溝やディテールを設計に精密に組み込めます。こうした小さなディテールは、包装やインサートによりグリップを与え、製品を箱の中で安全に保ち、パレットから滑り落ちるのを防ぐのに大いに役立ちます。
設計面でのもう一つの利点は、他工法より効率的に再利用向け設計ができることです。より強靭なプラスチックと優れた成形能力により、全体的に長持ちする優れた製品が作れます。
CNCマシン
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- CNC切削クイックガイド:進化、種類、精密製造の未来
- 初めてのCNCプラズマ切断機:エキスパートバイヤーズガイド
- デジタル切断機選びのエキスパートガイド
- ファイバーレーザー切断機選定の決定版ガイド
- 中古CNC工作機械購入の完全ガイド|賢い買い物で失敗しないために
- 中古CNC旋盤購入完全ガイド|サービス・アップグレード・品質・稼働時間・公差・縦横型の6大判断基準
- 中古CNC工作機械購入のプロガイド:信頼できる一台を見極めるポイント
- CNC加工のための適切な材料選定:包括的ガイド
- 精密加工のためのCNC旋盤パラメータをマスターする
- CNCプラスチック材料選定ガイド:精密加工に最適な素材の選び方