



CNCプロトタイピングコストを削減する6つの実証済み戦略
投稿日:2019年6月10日 | 執筆:Tony、WayKenプロジェクトマネージャー
現代技術の進歩にもかかわらず、CNCプロトタイピングコストは安くありません。それも当然で、高度な資格を持つ専門家、プロフェッショナルな設備、時に高価な合金の使用を必要とするからです。設計段階でプロトタイプ生産に取り組むことは、CNCプロトタイピングの総プロジェクトコストを長期的に削減する上で大きく貢献します。
CNCプロトタイピングコストの内訳
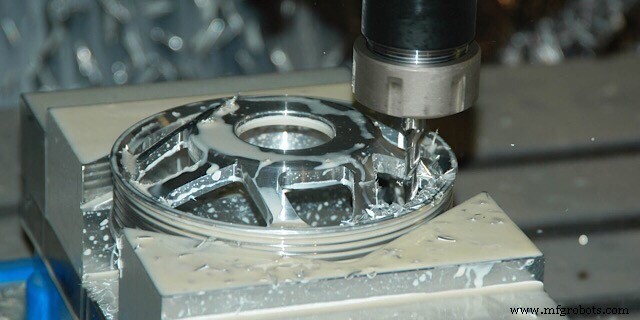
プロトタイプ加工のコスト削減方法を理解するため、まず主要な費用項目を確認しましょう。
- 素材ブランク(バルクメタル)。カスタムCNC加工の基本原則は、まず切削用の大きな金属塊が必要だということです。プロトタイピングと少量生産業界では、これらのポンプやブランクと呼ばれる素材は、最終製品の総質量より実際にはずっと大きい(場合によっては最大5倍)です。そのため、適切な合金選定が重要です。実際には自分の部品の3〜4倍の質量分の費用を支払っていることになるからです。
- セットアップ時間。図面がCNCサービスに届くと、工作機械の準備、NCプログラムの作成、工具の製造や組み立てなど、避けられない準備フェーズが発生します。この時間は
- 加工時間。準備が完了すると加工が始まります。CNCラピッドプロトタイピングの主要パラメータは、プロセスに必要な総時間です。実際の切削時間、工具交換時間、ワークのロード/アンロード時間、必要であれば工作機械間のワーク移動時間が含まれます。この費用はリスト中で最大であり、加工時間の短縮は絶対的に必要です。
- 追加時間。あらゆる製造プロセスには、書類作業、出荷などによる不可避な管理上の待機時間が発生します。これらはラピッドプロトタイプ部品メーカーに依存するため、慎重に選定し、契約締結やCNCカスタム加工部品の発送にかかる時間を確認する必要があります。
以上、最終的なCNCラピッドプロトタイピングコストに影響する全費用を分析し、プロジェクトのCNCプロトタイピングコスト削減に役立つヒントをまとめました。
プロトタイプコスト削減のヒント
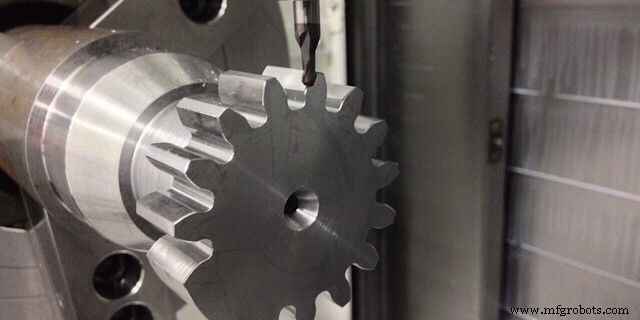
材料を正しく選択する
初心者の多くは材料について深く考えません。デフォルトの構造用鋼を指定するか、錆防止のためにチタンやステンレス鋼のような「かっこいい」材料を選びがちです。どちらも正解の場合もあれば不正解の場合もあります。ここで理解すべきは、合金の価格が決定要因ではないということです。例えば、大量の切削が必要な場合、アルミニウムを選べば加工がはるかに速く、加工時間の節約分が追加材料コストをカバーします。
もう一つの問題は、材料に特殊な特性(例:高温耐性)が必要な際、必要以上にグレードの高い材料を選んでしまうことです。例えば、800℃耐性が必要なのに950℃対応の材料を選ぶと、加工がはるかに困難で高価になりますが、追加の150℃は不要です。
基準要素を追加する
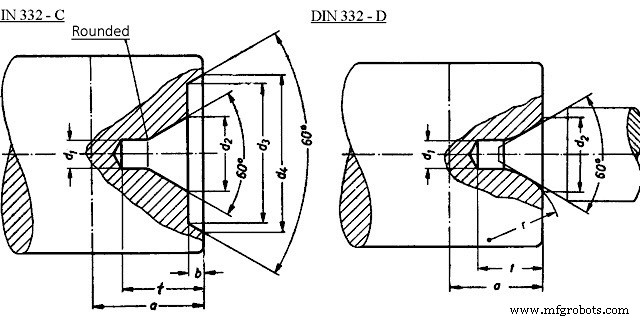
セットアップ時間短縮には、ワークブランクを工作機械に固定するための専用面を部品に追加する方法があります。例えば、軸物部品なら両端面にテーパー穴を設け、旋盤センターで保持できるようにします。箱型でフライス加工する部品なら、垂直な2つの穴を持つ平面を追加します。
複雑な曲面を避ける
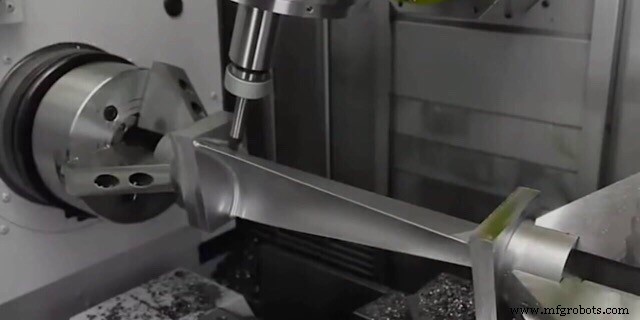
高い表面粗さを要求する複雑な曲面は、高速プロトタイピングの選択肢では歓迎されません。理由は、複雑な曲面は通常、球端ミルで仕上げられるためです。ステップオーバーが極めて小さい(約0.1〜0.05mm)ため、片側から全面を加工しなければなりません(両方向だと微小なリブが発生)。複雑曲面の面積が大きい場合、仕上げだけで数時間かかります。
薄肉と深いポケットを避ける
CNCプロトタイピングには大きな力と摩擦が伴います。鋼や他の合金を削り取るには切削力を大きくする必要があります。この力は切削だけでなく、ワーク自体にも伝わります。工具が鈍っていたり切削条件が大きすぎると、ワークがわずかに曲がることがあります。ワークに十分な肉厚と剛性があれば無視できますが、薄く長い形状ほど切削力による変形が顕著になります。切削条件を下げればある程度対抗できますが、加工時間が増大します。したがって、プロトタイプ機械部品は肉厚を厚くすべきです。
単品ではなく少量ロットで発注する
テスト用に複数のプロトタイプが必要になる可能性が少しでもあるなら、後で追加発注するのではなく、最初から少量ロットで発注すべきです。工作機械のセットアップが1回で済むため、大幅に安くなります。
精度を適切に設定する
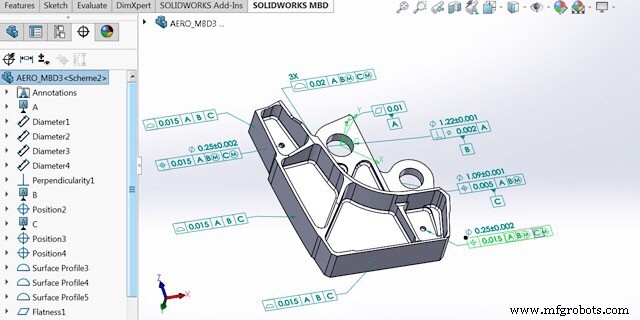
多くの設計者は、精度が高いほど良い、表面粗さが細かいほど見栄えが良い(光沢研磨はカッコいい?)と考えがちですが、高公差と極限の表面粗さは、研削盤を使用しなければ達成できません。研削には材料に最低限の硬度が必要で、それが熱処理を必要とします。熱処理には最低1日かかります。加熱、保持、冷却の工程があるからです。したがって、大半の面はIT9以下、表面粗さRa 3.2以上とし、最も重要な面のみ高公差にするのが望ましいです。
CNCマシン