



CNC加工コスト削減:精密部品のためのエキスパートのヒント
CNC加工は、CADファイルから直接高精度部品を優れた物理的特性で製造できる確立されたデジタル製造プロセスです。
CNC工作機械の加工コストは、用途によって大きく異なります。単一のプロトタイプを作成する場合でも、大量生産の準備をする場合でも、発注前にプロジェクトの全体予算を確認する必要があります。
CNC加工コストの計算は非常に複雑に見えます。多くの要因を考慮する必要があり、他の製造方法と比較して最終的なコスト評価はより困難です。
したがって、まずCNC加工に影響を与える要因を分析します。次に、これらの要因に対する実行可能なガイドラインを提供します。これらはCNC加工部品のコスト削減に実証済みです。開発サイクルの早い段階でこれらの要因を認識することで、高コストを支払うことなくコストを最小限に抑えられます。
設計コスト
CNC加工は毎年改善・発展しており、年々複雑になっています。その結果、部品設計の課題に対応し続けるのは困難です。しかし、部品設計や材料選定に比較的簡単な調整を加えることで、機能を向上させながら加工部品のコストを削減できます。設計段階で経験豊富な機械技師やエンジニアに相談するとプロジェクトの初期コストは増えるかもしれませんが、長期的にはさらに多くのコストを節約できます。
考慮すべきポイントのリストは以下の通りです:
公差: 公差が小さいほどコストは高くなります
穴のサイズと深さ: 深く小さな穴は正確に加工するのに時間がかかり、工具破損のリスクがあります。
内径: 直径が小さいほど、それを作るために必要なエンドミルが小さくなります。エンドミルが小さいほど加工速度は遅くなります。可能な範囲で穴の直径を大きくしてください。
切削深さ: 穴と同様に、極端に深いポケットは加工に時間がかかり、特注工具が必要になる場合があり、コストが増加します。
壁厚: 薄い壁は特別な注意が必要です。推奨絶対最小値はプラスチックで1.0mm、金属で0.5mmです。
アンダーカット — Oリング溝やキー溝などの特定の形状は、アンダーカット専用の特殊工具で加工する必要があります(そして多くの場合、そうしなければなりません)。
設計を最適化してコストを最小限に抑えるには?
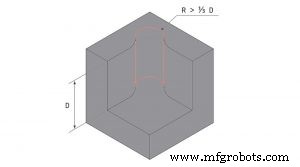
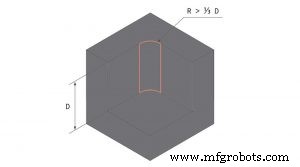
1. 内側の垂直エッジにR(丸み)を追加する
すべてのCNCフライス工具は円筒形であり、キャビティのエッジを切削する際にRが生じます。
より小径の工具を使用してコーナRを小さくできます。これは、より低速で複数回のパスが必要になることを意味します。小さな工具では大きな工具ほど一度のパスで材料を除去できないため、フライス加工時間が増え、プロジェクトコストが増加します。
コスト削減のため、専門家はキャビティを加工する工具の半径よりわずかに大きいコーナRを推奨します。これにより工具への負荷が減り、製造コストをさらに削減できます。
2. キャビティの深さを制限する
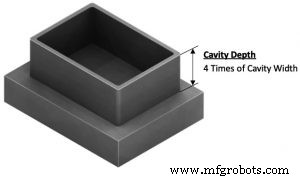
深いキャビティの加工は、大量の材料除去が必要で非常に時間がかかるため、CNC部品のコストに大きく影響します。
CNC工具の切削長には限界があります:通常、切削深さがキャビティ直径の2〜3倍までのときに最適な性能を発揮します。これより深いキャビティを設計すると、特殊工具や多軸CNCシステムが必要になるためコストが増加します。
3. 薄壁の厚みを増やす
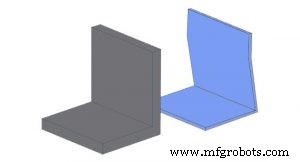
薄壁の厚みを増やして加工時間を短縮します。重量が主要因でない限り、厚みのある堅牢な部品の方が安定します。
薄い部品は振動しやすく、薄壁加工時に変形や割れを防ぐには、低切り込み深さで複数回加工する必要があるため、正確な加工が困難です。
金属部品の場合、設計壁厚は0.8mm以上(厚いほど良い)にすべきです。プラスチック部品の場合、最小壁厚は1.5mm以上に保つべきです。穴やネジを部品のエッジに非常に近い位置に配置すると、薄壁になることがよくあります。設計で穴を配置する際も上記ガイドラインに従ってください。
4. ネジの長さを制限する
最大ネジ長を穴径の3倍に制限します。止まり穴のネジの場合、穴底で直径を少なくとも1/2大きくするのが最適です。
必要以上に長いネジを指定すると、特殊工具が必要になるためCNC部品のコストが増加する可能性があります。
5. 標準サイズで穴を設計する
穴の設計時に標準ドリルサイズを使用すると、CNC穴を標準ドリルで迅速かつ正確に加工できます。非標準サイズの場合、エンドミルで穴を加工する必要があり、コストが増加します。
すべての穴の深さを直径の4倍以内に制限することを推奨します。より深い穴(直径の最大10倍まで)を作ると、加工が困難なためコストが増加します。
6. 必要な場合のみ公差を指定する
厳しい公差を定義すると、加工時間が増えるだけでなく手動検査も必要になるためCNCコストが増加します。技術図面に特定の公差が定義されていない場合、標準公差(±0.125mm以上)で部品が加工され、ほとんどの非重要形状にはこれで十分です。
寸法の小数点は重要です。精度レベルと測定に使用する器具を指定します。例えば、小数点以下2桁はノギスで測定可能、3桁はマイクロメータまたは同等のCMM工具が必要です。コスト最小化のため、寸法に余分な小数点を追加しないでください。
7. 機械セットアップの回数を最小限に抑える
できるだけ少ない機械セットアップで加工できる部品を設計することを推奨します。理想的には1回のセットアップのみです。
部品の回転や再配置は、通常手動で行う必要があるため製造コストを増加させます。さらに、複雑な形状ではカスタム治具が必要になる場合があり、コストがさらに増加します。特に複雑な形状では多軸CNCシステムが必要となり、価格がさらに上昇します。
部品をいくつかの幾何学形状に分割し、それぞれを1回のセットアップでCNC加工してからボルト締めや溶接で組み立てることを検討できます。これは深いポケットを持つ部品にも適用できます。
8. すべてのテキストと文字を削除する
CNC加工部品の表面にテキストを追加すると、追加の時間のかかる加工手順が必要になるためコストが大幅に増加します。テキストが必要な場合は、浮き文字より彫り文字を推奨します。浮き文字は除去する材料がはるかに多いためです。
9. (複数の)表面処理を避ける
表面処理はCNC加工部品の外観を向上させ、過酷な環境への耐性を高めますが、コストも増加します。
同じ部品に複数の異なる表面処理を要求すると価格がさらに上昇するため、加工後の表面処理を選択し、絶対に必要な場合のみ複数の表面処理を要求してください。
材料コスト
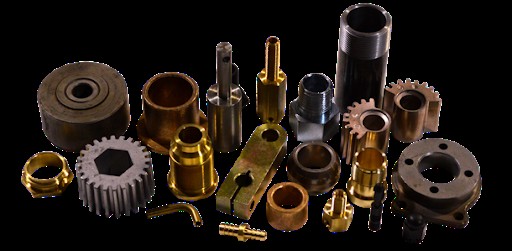 加工部品の材料選択は、原材料コストと材料加工性コストの2つの面でコストに影響します。一部の材料は原材料として他より高価ですが、他は製造がより困難です。材料の加工性が低いほどコストは高くなります。
使用する材料が潜在的に危険な場合、追加の安全対策が必要となり、製造コストが増加します。以下では主に材料の加工性コストについて説明します。
加工性とは、材料を切削しやすさを指します。加工性が高いほど、材料をCNC加工で速く処理でき、コストが低くなります。
銅は優れた導電体で、特に黄銅C360は最も加工性の高い金属で、フライス加工が容易で高速加工が可能です。お客様の用途に必要な機械的、化学的、導電的特性をちょうど備えているかもしれません。しかし、銅はアルミニウムよりはるかに高価です。アルミニウムは銅の約60%の導電率ですが、重量とコストの節約からアルミニウムを再検討する価値があります。
鋼の加工性はアルミニウムの10分の1で、加工時間はアルミニウムの少なくとも2倍です。異なるグレードの鋼には異なる加工特性があることに注意してください。例えば、ステンレス鋼304(最も一般的なステンレス鋼合金)の加工性指数は45%ですが、化学組成が非常に似ているステンレス鋼303の加工性指数は78%で、より加工しやすくなっています。ステンレス鋼17-4 PHは切削が困難です。高強度と耐食性が必須でない場合は、316Lや304を試してみてください。
硬度が懸念される場合、4140が第一選択肢かもしれませんが、1018は非常に低コストで立派な浸炭焼入れが可能です。
プラスチックの加工性は主に剛性と熱特性に依存します。一部のプラスチックは優れた耐摩耗性、耐食性、耐薬品性を持ち、他は熱や炎の下で優れた性能を発揮し、また他は優れた強度、衝撃、電気的特性を持ちます。
POM(デルリン)が最も加工しやすいプラスチックで、次いでABSです。PEEKとナイロンはその他の一般的なエンジニアリングプラスチックで、加工が困難です。一般的に、材料が柔らかいほど、フライス加工時の寸法安定性と引き抜きのリスクが高まります。
加工部品には多くの優れた材料があり、それぞれ独自の特性、用途、コストを持っています。異なるストック材料の価格は大きく異なりますが、通常は一般的な入手性に基づいているため、実際の状況に応じて最も適した材料を選択する必要があります。
人件費
 部品製造に携わる機械技師は、その労働に対して報酬を受け取ります。カスタムCNC操作のために機械をセットアップし、すべての操作が良好な結果を生むように行うために時間を費やします。部品が困難で複雑で、より高いレベルと熟練した機械技師の専門知識を必要とする場合、製造コストは上昇します。これらの追加スキルと経験にはコストがかかります。なぜなら、これらは主に正規教育ではなく実務経験から得られるからです。部品の製造が労働集約的であればあるほど、価格は高くなります。
部品の後処理、仕上げ、組立も追加の手作業を必要とするため、人件費も増加します。したがって、高い製造能力を持ちながら人件費が特に高くない中国に一部の精密部品をアウトソーシングすることは良い選択です。
機械コスト
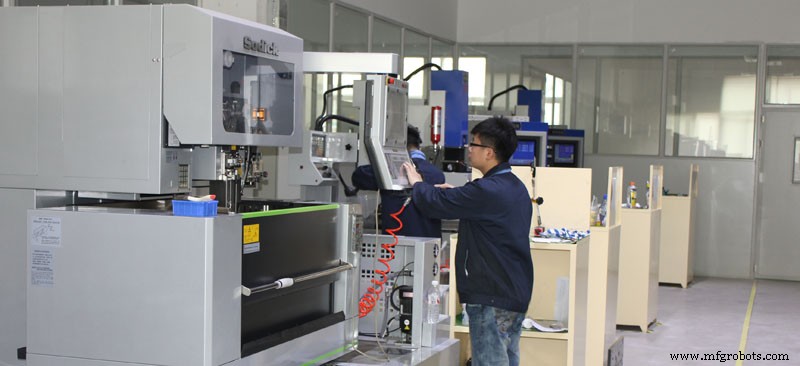 現代の加工・製造設備は多様で非常に高価です。部品を多軸機械で完成できるか、複数の機械が必要か。いくつの異なる機械と操作が必要か。必要な設備のサイズと機能が総コストに影響する要因となります。
プロジェクト用にいくつかの異なるタイプのCNC機械をレンタルできます。どれを選ぶかによって作業コストが変わる可能性があります。3軸工作機械(CNCフライス盤とCNC旋盤を含む)の場合、多軸工作機械の運用コストは比較的高くなります。
プロジェクトを受け取ると、まずエンジニアが生産プロセスを確認し、最も経済的な生産方法を選択し、最終的に生産時間を算出します。異なる生産プロセスでは生産時間が異なるため、ワークピースの価格が非常に高くなる場合があります。
しかし、ご安心ください。弊社のエンジニアは非常に専門的で、お見積り価格は正確です。必ずしも最安値ではありませんが、同品質であれば最も適切な価格であるはずです。
最後に部品数量です。部品数が多いほど、追加ユニットあたりのコストは低くなります。これは大量注文が部品の最終コストを増加させますが、単価を下げることを意味します。複数の同一部品を製造する場合、同じCAMプログラミングと治具を再利用したり、一度に同じストックから複数の部品を切り出したりできます。
SANSはカスタムCNC精密部品の製造を専門とし、最小注文数量なし。多品種、小ロット、プロトタイプ注文を専門としています。迅速な見積もりと納品が可能です。
お問い合わせはこちら !
製造プロセス