



三次元測定機(CMM)が現代製造の精度を最適化する方法
最終更新:2021年12月24日 | 執筆:WayKen
現代産業は製造要素の精度で特徴付けられます。精度は既に0.1ミクロン単位で評価され、絶えず向上し続けています。実際、メーカーが公表する工作機械の精度がこれほど向上したため、製造部品の実際の偏差を測定することがますます難しくなっています。そのため、新しい管理方法と測定機器が常に開発・改良されています。部品精度を推定するための柔軟で高速、精密な装置の一つが三次元測定機(CMM)です。
三次元測定機(CMM)の仕組み
この機械は、極めて感度の高い電子プローブを使用して、製造部品の幾何学から離散点の系列を分析します。このテストは、部品が特定要件に適合しているかを計算するために使用されます。
CMMは、部品またはそのアセンブリを評価し、元の設計仕様を尊重しているかどうかを判断するために頻繁に使用されます。これらは品質テストや品質管理ワークフローに統合され、製造部品の寸法を分析し、潜在的な品質問題を防止します。
座標測定機(CMM)の作業手順には二つのことが含まれます。物体の手動幾何学による測定、および機械の移動軸に搭載されたプローブで物体に触れることによる大きさの測定です。また、修正設計と同一であることを保証します。以下のステップで動作します。
測定対象部品をCMMのベースに置きます。ベースは剛性と安定性のある材料(通常は花崗岩)でできており、基本的に測定サイトです。このベースの安定性により、操作を変える外力に関わらず測定精度が確保されます。CMMプレート上に搭載された全てのものは移動可能で、タッチプローブを備えています。座標測定機(CMM)は次のステップでガントリーを制御し、プローブを三次元軸(X、Y、Z)に沿って移動させます。このステップを実行することで、部品のあらゆる側面が測定のために複製されます。
プローブが測定対象部品に触れると、電気パルスを送信し、コンピュータによってマッピングされます。このステップを多くの点で繰り返すことで、部品の構造が輪郭付けられます。
測定ステップ後、次のステップは分析手順です。プローブが部品のX、Y、Z座標を検出した後、取得データが特徴構築のために分析されます。作用メカニズムは、カメラシステムを使用する全ての座標測定機(CMM)で同じです。
三次元測定機(CMM)の構成要素
三次元測定機(CMM)は様々な部品で構成されます。分析対象部分は、通常花崗岩製の固体スラブに搭載され、平らな地面に設置されます。電子プローブは様々なサイズとカテゴリがあり、ばね付きスタイラスに取り付けられます。このスタイラスは、3次元X-Y-Z平面座標で動くガントリーに取り付けられています。
スタイラスとプローブは、複数の部品特性を獲得するために独立して向きを変えられます。ジョイスティックで、ガントリーとプローブの全アクションをそれぞれ制御できます。座標測定機(CMM)の構成要素には以下が含まれます:
- プローブ
- 花崗岩テーブル
- フィクスチャ
- ドライヤーとエアコンプレッサー
- ソフトウェア
プローブの機能とは?
プローブは座標測定機(CMM)の極めて重要な部品の一つです。光学的な輝きやレーザーを利用するのではなく、生物学的接触を行うためです。その最良の特徴の一つは、温度変化によるサイズ変化のないルビーやその他の正式で安定した物質で作られた円球スタイラスに依存しないことです。
プローブとスタイラスは同時に機能するように構築されています。プローブから来る電気摩擦の最微小な偏差を検出できる精巧な感受性エレクトロニクスに関連しています。
球形チップが固体オブジェクトに触れると、逸脱を強いられ、コンピュータで捕捉される電気信号を生成します。これらの点の量は、実質的な部分の規則に従って分析できます。
利用方法
この点収集の主目的は二重のプロセスです。特定の点は、品質テストの目的で、実部品の測定値をCAD顧客リストデータと照合分析するために使用されます。
または、これらの集合次元を用いて、「ポイントクラウド」を作成することで部分の輪郭を描くことができます。この技術は、CNC加工で行われるように、単一のサンプル部品のみがCADプログラムのベースとして使用され、さらなる部品を輪郭付けする際に有益です。
座標測定機(CMM)は、穴内部の点を計算する際に極めて有用です。これらの領域は、光が反射して周囲に跳ね返る干渉現象により、他の光学システムでは容易に評価できません。
花崗岩テーブル
これはCMM機械の必須コンポーネントです。非常に剛性が高く、したがって安定しているためです。他の要素と比較して温度の影響を受けません。摩耗率は比較的低いです。花崗岩は時間の経過によって影響を受けないため、高精度測定に最適です。
フィクスチャ
フィクスチャはほとんどの製造機能で安定性と支持の道具として非常に重要なツールです。これらは座標測定機(CMM)のツールであり、部品をそれぞれの場所に固定する機能を果たします。部品固定は、動く部品が計算エラーを引き起こす可能性があるため必要です。他の固定コンポーネントとして、マグネット、クランプ、フィクスチャプレートが利用可能です。
ドライヤーとエアコンプレッサー
エアコンプレッサーとドライヤーは、ガントリータイプCMMや標準ブリッジを含む座標測定機(CMM)の一般的な構成要素です。
ソフトウェア
プローブと他のコンポーネントの感度を分析するためにソフトウェアが必要です。
CMMの種類
ブリッジ型CMM
このタイプの座標測定機は、三次元軸に沿って動くプロービングシステムを持ちます。座標平面では、これらの軸は互いに直交して保持されます。
各軸には、プローブが移動しながら物体表面の点を検出する際、マイクロメートル単位でプローブ位置を監視するセンサーが装備されています。これらの点は総称してポイントクラウドと呼ばれます。これらの点は、ユーザーが調査する必要がある物体の表面積を示します。
ガントリー型CMM
ガントリー型CMMはブリッジ型CMMに似ていますが、通常はるかに大型です。部品をテーブルに載せる必要をなくし、同等の精度レベルを提供するために構築されています。ガントリー型CMMは非常に重い、または巨大な部品に使用されます。これらは固い基礎、直接地面の床に設置する必要があります。
カンチレバー型CMM
カンチレバー型CMMは、測定ヘッドがCMMの剛性ベースの片側のみに取り付けられている点でブリッジ型CMMと異なります。カンチレバー型CMMは、検査技術者が三方向からオープンアクセスでき、機能しやすくなっています。
現代製造におけるCMMの多目的応用
CMMは現代における自動および手動測定の最も高度な手段であり、産業において多数の用途を見出しています。多くの異なるタイプのCMMにより、大型(ガントリー型CMM)から最小(カンチレバー型CMM機械)まで使用可能です。多様なプローブタイプ(機械式、光学式、レーザー、白色光)により、プローブや他の物体で触れてはならない表面さえ測定可能です。高度なCMM自動化により、機械技師による手動使用と、大量生産での繰り返し作業の自動化による労働力削減の両方が可能です。
CMMマシンの使い方は、達成したい目的に依存します。その柔軟性と精度のレベルは、メーカーに多くの機会を与えます。加工後のCMM使用、既存部品の測定による再設計、自動製造チェーンの一部としての使用など、多くのオプションがあり、以下の段落でいくつか列挙します。
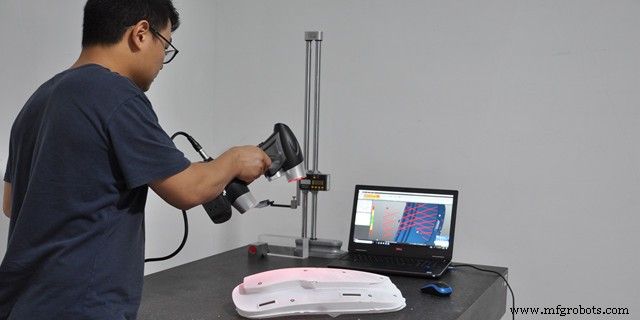
CMM使用前の準備
CMM機械は測定を行う最も精密な機器です。ミクロンより小さな部品の欠陥を推定できます。しかし、彼らが作られた通りの精度を発揮するには、機械技師が装置を徹底的に準備しなければなりません。準備レベルは測定部品の精度に依存します。最高精度の部品(IT6以下の公差を持つもの)について語るなら、CMMと測定を行うエリアの両方を準備する必要があります。特定の湿度百分率と最適範囲内の温度、極めて清潔であることが必須です。その精度では、微細なホコリさえ作業結果に影響するからです。
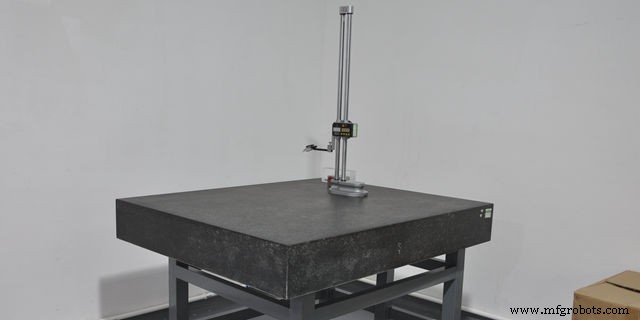
CMM自体は通常、極めて精密な金属球を使用して校正されます。そのサイズと形状偏差は最高レベルで知られています。花崗岩作業テーブル上の球の位置も既知です(通常、テーブル中央に専用フィクスチャがあります)。プローブが球の複数箇所に触れ、直径と形状偏差を決定します。測定値は偏差に応じて調整され、正しいセットアップが保存されたことを確認するため球を再測定します。
直線面・円筒面の測定におけるCMM
最もシンプルな測定には、直線面または円筒面の公差が含まれます。大半の場合、機械技師が加工完了直後にシンプルなマイクロメータやゲージで測定します。では、よりシンプルなツールでこの種の仕事が成功裏にできるのに、なぜCMMを使うのでしょうか?
その答えは、全プロセスの自動化です。インダストリー4.0を含む全ての現代産業コンセプトは、追加の動きとタスクまで機械技師なしで実行される、高度な製造プロセス自動化を含みます。そのようなタスクの良い例が品質管理です。CMMに同一アクションをバッチ内の任意の数の部品に実行させるようプログラムできます。ただし、制御前後で部品をロード/アンロードする自動フィクスチャと追加ロボットが必要です。
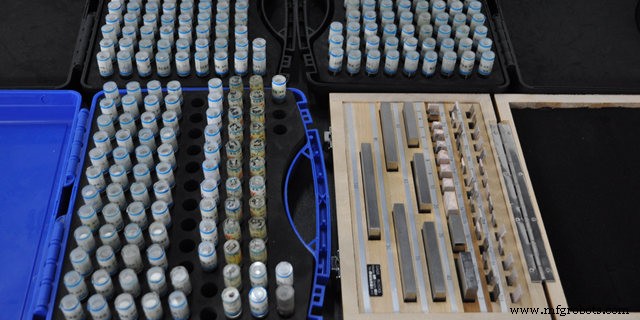
複雑曲面測定におけるCMM
座標測定機の主目的は複雑曲面の測定です。タービンブレード、飛行機の翼、ポンプインペラ、その他異常な表面を持つコンポーネントなどで使用される時、CMMはその真価を発揮します。このような仕事の自動化も可能です。大量の同一部品を製造し、それらが非常に精密で全てをチェックしなければならない場合です。しかし、大半のケースでは、このような部品は機械技師によって手動で測定されます。
複雑曲面を測定するには、機械技師がリモコンでプローブを三軸に沿って手動で動かし、必要な箇所でプローブが部品に触れるまで操作します。多数の測定を取った後、点が分析され、部品のプロファイルがスプラインとして接続されます。その後、測定値が部品の3Dモデル(許容偏差を含む)や、必要なサイズが示された他のデータと比較されます。
関係性と形状偏差測定におけるCMM
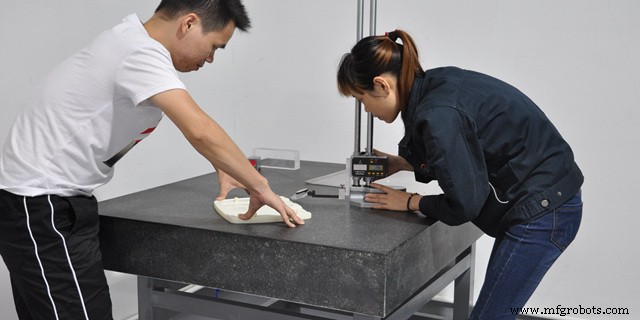
高品質部品の大半は、寸法誤差だけでなく、表面形状の精度と互いの位置関係で特徴付けられます。これらの偏差は、回転部品の振動低減と運動の滑らかさ確保に特に重要です。このような偏差のCMM測定は、複雑曲面測定とそれほど異なりません。全ての形状と関係偏差には、比較対象となる基準面があります。したがって、精度要件を達成するには、部品を基準面でクランプし、必要な面を測定します。二つの面の関係について語るなら、第一面をクランプするフィクスチャを設計し、第二面を測定するだけです。
表面粗さ測定におけるCMM
プロファイロメータが表面粗さ測定の最も普及した機器です。しかし、CMM機械もその卓越した精度により部品の表面粗さを測定できます。ただし、プローブを特殊な針に変更する必要があります。その針が表面に沿って動き、表面粗さを形成するあらゆる微小な不均一性を検出します。
WayKenがどのようにお手伝いできるか
WayKenでは、ISO 9001:2015基準で認証された品質システムを運用しています。より正確なサイズと形状の機械加工部品をご希望の場合、事前にご連絡いただき、部品測定要件についてご相談ください。詳細は、CADファイルをアップロードし、こちらでお見積りをご依頼ください。
CNCマシン
- CNC旋盤:現代機械工場の不可欠なバックボーン
- 現代製造業におけるHRエクセレンスの解き放ち:実証済み戦略と秘訣
- アンバランスが招く見えない損失:すべての機械加工現場が直面すべき課題
- 穴あけ盤の進化:18世紀の手工具から現代CNC精密加工まで
- 世界トップクラスのCNC工作機械ブランド7選|精度と信頼性で選ぶ
- 旋盤の歴史:古代エジプトから現代CNC旋盤までの進化の軌跡
- 機械工場で使用されるCNCフライス加工プロセスの種類
- フライス盤入門:機能、コンポーネント、用途の包括的ガイド
- 2024年CNC工作機械トレンドTOP5:最適な1台を選ぶ指針
- ラピッドマシニングが現代製造業の効率を牽引する理由
- CNC機械工場の仕組みと最適なパートナーの選び方