



5軸CNCによるローターブレードプロトタイピング:エキスパート技術
投稿日:2019年10月8日 | 執筆:Victoria、WayKenプロジェクトマネージャー
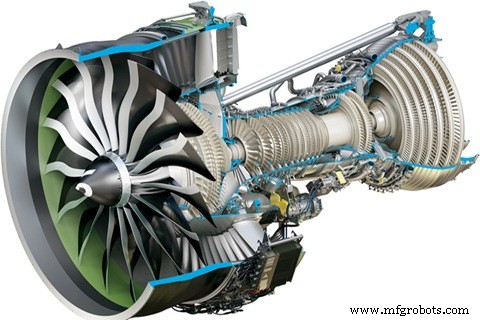
日常生活では、私たちの多くはローターブレードが何か、どう作るかを知りません。しかし、熱狂的なエンジニアにとって、それは頭の中の唯一のアイテムです。まずローターブレードについて学びましょう。ローターブレード、自動車や飛行機のエンジン内のファンは、排気ガスを用いて燃料蒸気をエンジンに吹き込むことでエンジン性能を向上させます。
ローターブレードは、流体媒質のエネルギーを機械的仕事に変換する回転動力機械です。航空エンジン、ガスタービン、蒸気タービンの主要コンポーネントの一つです。熱狂的なエンジニアにとって、望むのは設計をうまく機能させる高精度なローターブレードプロトタイプです。5軸CNCフライス加工でローターブレードプロトタイプを完璧に作るにはどうすればよいでしょうか?
ローターブレードの背景
今日、天然ガス燃焼は世界で第二位の発電源です。天然ガスはガスタービンによって電気エネルギーに変換され、そのコンプレッサーのローターブレードは製造プロセスで遭遇する主要な難易度の高いコンポーネントです。タービンブレードの開発は、初期のソリッドブレードから中空ブレードへ、残留ブレード加工からノンリメイニングブレードへ、さらに指向性(単結晶)中空ブレードへと進化しました。現代タービンブレードの構造的進化は明確で、ブレードの形状と内部流路はますます複雑になっています。
フライス加工は、回転切削工具で材料を除去する加工プロセスです。自由曲面のフライス加工応用分野は、例えば金型製造と航空宇宙産業です。さらに、タービンブレードとインペラはフライス工具で加工される複雑な部品です。
従来の加工治具ソリューション
5軸加工でローターブレードを加工するには、ローターパーツの底面平面をセットアップし、内径をセンタリングし、メイン作業としてブレード形状を加工します。従来のタービン治具加工方法は以下の通り:シリンダーがレバーアームを押し、パーツの上部から押さえつけます。この方式には明確な欠陥があります。
- クランプ力が限られる。クランプ機構がシリンダーサイズを制限し、クランプ力が限定される。
- 治具に過剰な加工が必要。パーツ加工時にパーツが回転しプレッシャーアームが回転しないため、機構の上下同軸度に高い要求が生じる。
- パーツの自由度が制限される。上部のプレッシャーアームが上部加工スペースを占有し、工具と加工プログラムに高い要求を課す。
- 設置が不便。メンテナンス性が比較的悪く、エア配管が煩雑。
- 設置が不便。バリエーションが単一で汎用性が低い。品種変更には治具再設計が必要。
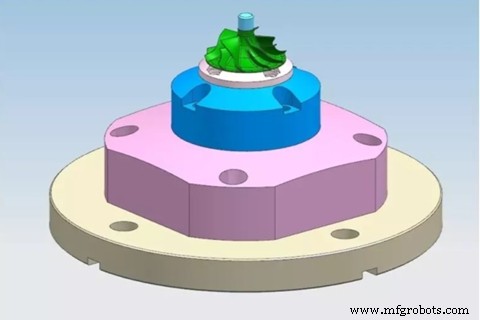
精密治具ソリューション
創造的な治具は空圧アクションモード、スプリングセルフロックモードを採用し、クランプ後はエア源接続不要、クランプ力は約400kg。治具セットアップ後、5軸CNCでブレード形状の加工を開始します。この改良ソリューションには3つの利点があります。
- 加工特徴が完全にオープンで、工具と加工パスを自由に選択可能。
- 治具の汎用性が高く、位置決めブロックと対応するプルスタッドタイプを変更することで、異なるタイプの部品加工を実現可能。
- 設置・メンテナンスが容易、治具が軽量かつシンプル。
ローターブレードの加工と検査
ブレードの完全かつ均一な加工を可能にするため、ブレードの各側面に補助面を作成し、U方向とV方向に延長する必要があります。これらの補助面はツールパス生成のための駆動面として使用されます。
全体として、得られた表面品質は良好で、1μm Raを超えることはありませんでした。ブレード間の粗さを比較すると、第2ブレードの粗さが第4ブレードより低いと言えます。
ブレードの反対側を加工する前に、ブレードの片側で3段階の加工(荒取り、中仕上げ、仕上げ)を行い、良好な表面仕上げ(主に最初に加工された側)を得ますが、ブレード間の隣接スペースにはまだ材料が残っています。しかし、表面にはまだ食い込み痕があり、その原因はCAMシステムによって生成されたツールパスにある可能性があります。
ブレードの反対側を加工する際、加工される細長形状の剛性不足により騒音が発生し、ブレード頂部にチャタリングの兆候が見られ、バリが残ります。
これらの問題を回避するには、アルミニウム薄肉(タービンブレードのような)をフライス加工し、ブレード側溝をフライス径の0.5〜2倍のステップで交互に加工する必要があります。第3と第4ブレードで使用されたポリシーはこの推奨に従っています。第3ブレード加工は2段階に、第4ブレード加工は3段階に分割し、細長特徴の長さが短くなればより高い剛性が期待できます。
しかし、これらのブレード頂部には依然としてチャタリング痕とバリがあります。ブレード分割は騒音レベルとバリ数を減らすだけで、粗さの面では改善とは言えません。最低粗さ値を示した第2ブレードでは、この戦略は仕上げ前の荒取り段階での推奨を考慮していません。アクセス性と特権の欠如により、ブレード側を交互に4段階で作業が分割されます。
第8および最後のブレードでは、隣接スペースの両方が荒取りと中仕上げされてから作業が完了します。ツールはインサートを同一輪郭までフライス加工するため、ステップサイズはフライス径の0.5〜2倍、薄肉フライス加工とブレード側交互加工の事前加工推奨に従います。
デバーリングとサンディング後、ビードブラストを行い魅力的な表面を得ます。CMMと3Dスキャナーを組み合わせ、ローターブレードの全寸法を検査し、顧客要求通りの高精度±0.005インチを確保します。このような素晴らしい仕事を成し遂げたチームを誇りに思います。顧客から高い評価と賛辞を得ています。
結論
ローターブレードは航空エンジンのキーコンポーネントです。典型的な難削ワークです。実は、最も高い頻度で「対外的な実力表示」として用いられるワークでもあります。多くの企業がこのワークを加工能力の説明に使用するため、優れたローターブレード加工ソリューションは強力な企業力を代表します。プロフェッショナルなワンストッププロトタイププロバイダーとして、WayKenは複雑構造のローターパーツを5軸CNCフライス加工で加工可能です。より多くのCNC加工やCNCアルミニウムサービスが必要な場合は、info@waykenrm.comまでご連絡ください。あなたはより良いプロトタイプに値します。
CNCマシン
- 5軸CNC加工:精度、効率、設計の自由度を解き放つ
- ワークショップをグレードアップ:3軸から5軸CNC加工への移行で精度と生産性を飛躍させる
- 5軸CNC工作機械:産業横断的な主要用途
- CNC工具検査の極意:実証済み3つの技法
- Omni CNCルーター:精度、効率、コスト削減の究極の投資
- 5軸CNC加工完全マスター|精度・速度・業界メリットを徹底解説
- ノルウェーのお客様がCNCルーター工場を視察:グローバル生産体験
- 勝利するプロトタイプ構築:ラピッド製品開発ステップバイステップガイド
- CNC加工コストの理解:主要因と最適化方法
- 明日を形作る:CNC加工の未来を牽引する革新
- CNC機械技師:精度と認証卓越性の鍵