



曲面CNCフライス加工の精密技術:エキスパートガイド
曲面フライス加工は、プロファイル/コンターCNCフライス加工の傘下に入ります。様々な角度(傾斜、凹面、凸面のいずれか)を持つ不規則な形状のプロファイルや連続曲線の加工を含みます。これは、ユニークな形状のオーダーメイド部品の大半を完成させる上で重要なプロセスであり、CNC加工サービスプロバイダーに基本的な加工原理とプログラムの高度な知識を要求します。
プロファイルCNCフライス加工の基礎
1. プロファイルCNCフライス加工プロセス
最終加工部品に到達する前に、まず異なるカテゴリに細分化されます:荒加工/半荒加工、半仕上げ、仕上げ、超仕上げ。コンポーネントが大きいほど、関わる操作タイプが多くなります。ワークピースの加工において操作を細分化することは、使用する工具とパラメータの潜在能力を最大限に引き出すために重要です。
荒加工 - これは常に加工の第一段階で、通常は原材料ブロックを切削して、所望の形状またはプロファイルに近づけ、さらなる操作のために十分な材料ストックを残します。
半仕上げ - このプロセスは、寸法要求通りに部品を加工するか、部品の残りストックを除去することを含みます。半仕上げ部品は、表面仕上げの特定要件を達成するためにさらなる加工を受けることもあります。
仕上げ - このプロセスは半仕上げ操作の後に来ます。仕上げは、明らかなバリやその他の表面欠陥を除去することで部品の表面仕上げを改善するために行われます。この操作では、高性能工具を使用することが不可欠です。これがワークピースの最終外観に大きく影響するためです。
超仕上げ - 部品が鏡面仕上げや超滑らかなプロファイルを必要とする場合、超仕上げまで進行します。これを達成するには、高速加工技術と高精度工具が使用されます。
2. CNC曲面フライス加工で使用される工具を知る
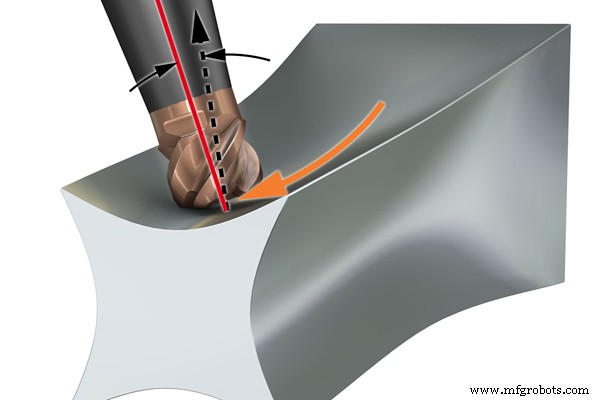
加工中の部品に滑らかな曲面を作るには、ラウンドエンドミルの様々なバリエーションが使用されます。これには丸インサート、ボールノーズインデキサブルエンドミル、ボールノーズ超硬ソリッドエンドミルが含まれます。ラウンドプロファイル工具は、工具パスの明確な跡を残さないため、コンターリング用途に好まれます。
丸インサート付きインデキサブルエンドミル - これらの工具は大径工具径で提供されることが多いです。丸インサートタイプエンドミルは、高い安定性と印象的な生産性により荒加工操作に適しています。
ソリッドボールノーズエンドミル - これらのエンドミルは、加工部品に非常に良い表面仕上げを残せます。構造上安定性が低い可能性があります。そのため、荒加工よりも仕上げに多く使用されます。
インデキサブルヘッドボールノーズエンドミル - インデキサブルヘッドエンドミルはソリッド超硬エンドミルに似ていますが、交換可能なヘッドを持ちます。これらの特殊工具は、必要に応じて交換可能な取り外し可能な先端を持っています。
CNC曲面フライス加工の一般的なヒント
1. 必要な準備
プロファイルフライス加工でカスタム部品を製造することを決める前に、CNCフライス加工プロセス全体に影響を与える様々な要因を認識することも重要です。さらに、適切な加工技術を適切に選択するために特定する必要のある特定の事項があります。以下は準備すべき事項の一部です:
- 部品設計のキャビティ深さに注意する - これは適切な切削工具と必要なゲージ長を選択する上で重要な役割を果たします。
- 原材料ブロックからどれだけ材料を除去するかを知る - これは半仕上げと半荒加工後の追加手順が必要かどうかを含め、ワークピース製造に必要な操作を計画するのに役立ちます。
- ワークピースをどうクランプするかを検討する - これは必要な治具の準備に役立ちます。
2. 古典的かつ重要:送りと速度を正しく設定する
送りと速度は部品の材料除去率を決定するため、優れた表面仕上げの達成に大きな影響を与えます。このため、計算に従う必要があります。使用する送り速度は、切込み深さ、使用工具、被削材、加工中の部品プロファイル、要求精度にも依存する場合があります。
免責事項:この記事では速度と送りの実際の値を提示しません。これらの値は複数の要因によって変動する可能性があるためです。それでも、信頼できるリファレンスで実際の速度と送りを参照することを推奨します。それでも、以下に経験則の基本を示します:
切込み深さと送り速度は、加工される材料の硬度によって異なります。硬い材料では、送りと切込み深さがアルミニウムのような軟らかい材料よりもはるかに低くなることに注意してください。さらに、切削する材料が硬ければ硬いほど、切削速度は速くする必要があります。
荒加工操作の送り速度と切込み深さは、仕上げ操作よりもはるかにアグレッシブです。高速加工技術と適切な工具の組み合わせが、優れた表面仕上げを実現します。
3. 工具活用
現在市場には多くの工具バリエーションがあります。荒加工操作では、荒加工のアグレッシブな切込み深さと送り要求に耐えるため、工具剛性を優先すべきです。一方、仕上げ操作では、エンドミルが非常に鋭く、工具パスの明確な跡を残さないようにすべきです。もう一つの違いは使用工具径です。通常、荒加工工具の方が仕上げ工具より大きな径を持ちます。
4. CNCフライス加工プロセスでの振動最小化
振動は、望ましくない表面仕上げ、チャタリング、切削工具損傷の主要原因の一つです。フライス加工中、振動はクランプ安定性、工具剛性、材料硬度、工作機械主軸の不正確さなど、複数の源から来る可能性があります。この加工障害を最小限に抑えるためのヒントをいくつか紹介します:
- 良好なランアウト精度を持つ工具を使用する
- 荒加工操作中にエンドミルの突き出しが長くなりすぎないようにする。代わりにエクステンションバーやエクステンション工具ホルダーを使用する
- 切削操作中に適切なグリップとバランスが維持されるよう、ワーク保持治具を確実に固定する
- 硬い金属を扱う際はアグレッシブな切削を避ける
結論
CNC曲面フライス加工は通常、異なる操作(荒加工、半仕上げ、仕上げ、超仕上げ)に細分化され、所望のプロファイルが徐々に達成されます。このタイプのフライス加工で使用される工具は、通常ラウンドプロファイル、いわゆるボールノーズエンドミルを持ちます。要約すると、CNC曲面フライス加工には、必要な準備を行い、送りと速度を正しく設定し、使用する工具に注意し、振動を最小限に抑えることが含まれます。
CNCマシン