



CNC工作機械工具の包括的概要: 種類・機能・用途
CNC工作機械は、多様なCNC加工工具を用いることで様々な加工手順を実行できます。これら工具はそれぞれ異なる特性を持ち、様々な操作に適し、工作機械オペレーターの手動介入を減らします。これにより、オペレーターの疲労によるプロセス悪化という旧来の問題を解決します。
CNC加工工具は、旋削、切削(フライス)、穴あけ、研削工具に大別され、中でもCNC切削工具(フライス工具)が最も多用されます。
本記事では、各種CNC工作機械工具の種類と機能を解説します。これら加工工具について知りたい方のためのクイックガイドです。
CNC旋削工具
旋削は古代エジプト時代まで遡る最古の加工手順の一つ。CNC旋削工具は旋盤(旋削機)と組み合わせ、ワークを高回転させながら工具で所定形状に成形します。ワーク形状は旋削手順の種類と使用工具により決まります。代表的旋削工具:
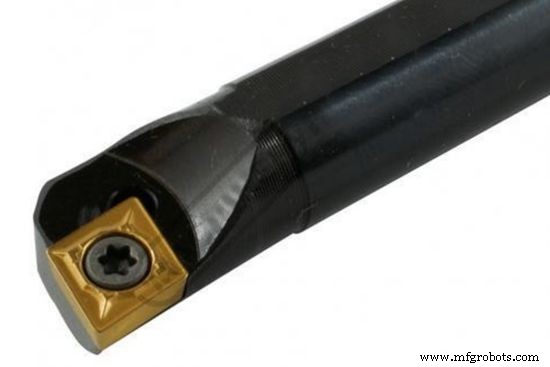
ボーリング工具(内径拡大工具)
旋盤と組み合わせ、すでにドリルや鋳造で空いている直線・テーパー穴を拡大加工。
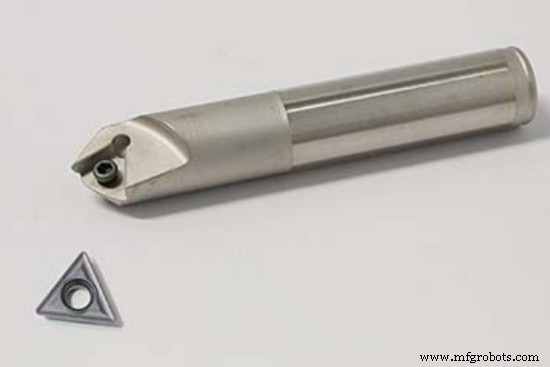
面取り工具(チャンファー工具)
デバーリング、ワーク鋭利エッジ除去、ベベル加工等多用途に使用。
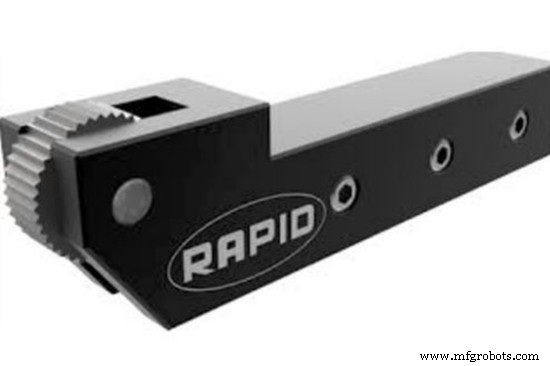
ノーリング工具(転造工具)
ワーク表面に斜め・直線・菱目等の各種パターンを形成。完成品のグリップ向上に寄与。
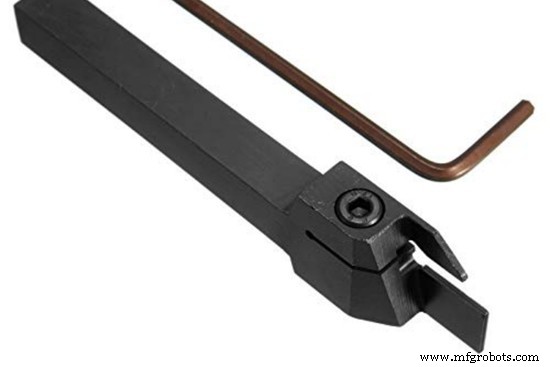
パーティング工具(切断工具)
刃物状のエッジでワークから材料を切り離す。完成品をワーク残部から切り離す用途でも使用。
CNC切削工具(CNCフライス工具)
CNC切削工具はCNC業界で最も多用される工具セットの一つ。「切削工具」と呼ばれるが、CNCには「切削」という手順名はなく、「フライス加工」が該当する。ゆえにCNCフライスカッター/CNCカッターとも呼ばれる。
フライス加工も工作機械工具が広く用いられる主要手順。回転工具で固定ワークの様々な箇所から円運動で材料除去。工具種類が豊富なため、旋削加工ほどの精度達成には工夫が必要。代表的切削工具:
エンドミル
CNCフライスに馴染みがあれば必ず耳にする工具。ドリルビットに似るがより汎用性が高い。予め穴がなくても材料に穴を開けられる。溝数と先端形状で多様なタイプ存在。
先端形状分類:ブルノーズ(ラジアス)、ボールノーズ、スクエア(フラット)エンドミル。溝数:最小でも8溝?※原文「minimum any end mill could have is 8」は誤記の可能性大。一般的に2〜4溝が主流で多溝は6〜8溝程度。ここでは原文に忠実に翻訳しつつ注記。
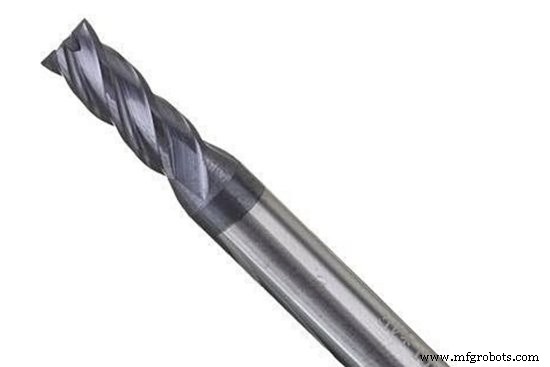
スラブミル(平面フライス)
平面加工用CNC切削工具。重切削向け。ワーク表面をCNCフライス盤テーブルと平行にセットして使用。
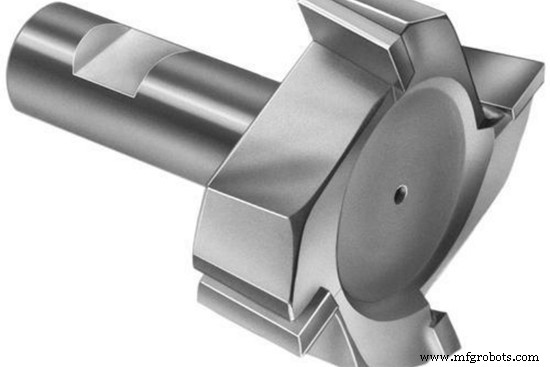
フェイスミル(フェースミル)
超硬チップ付き平面カッターで、切れ刃が側面にあるため水平方向のみ切削可能。ワークに平面を作る機能。切れ刃交換可能で工具寿命延長が利点。
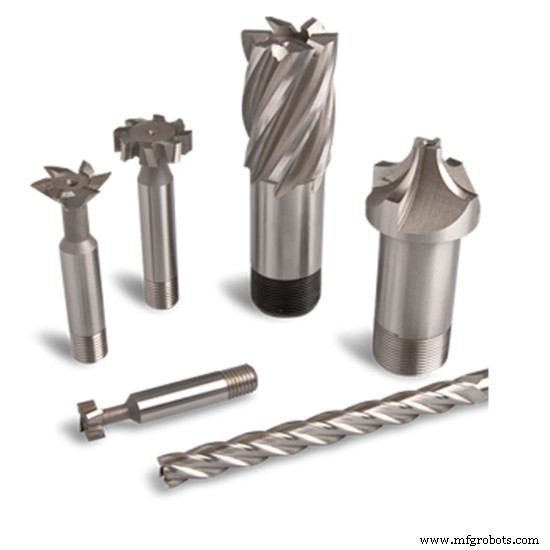
フライカッター
工具本体とチップで構成。浅い広い切削用。チップ1枚または2枚。2枚刃ならより広い面をカバー可能。フェイスミル類似機能だが安価。
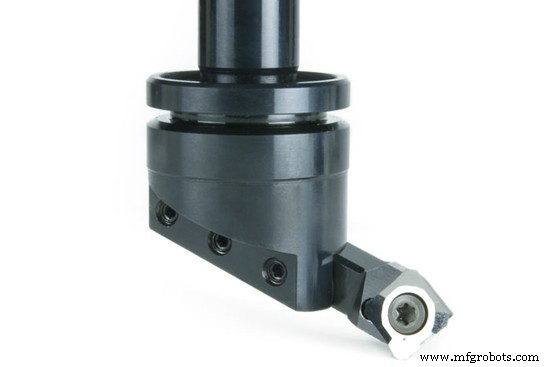
ホローミル(中空フライス)
パイプ形状で、逆さまのエンドミルのような外観。ワークの形状半径(フォームラジアス)と全尖点(フルポイント)形成に常用。
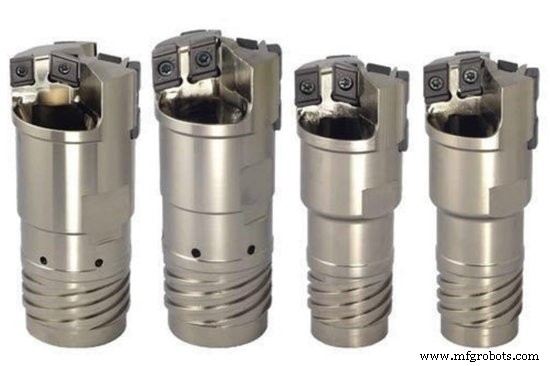
他にも多くの切削工具タイプ存在:
- リーマ
- サイドアンドフェイスカッター
- スレッドミル
- インボリュートギヤカッター
穴あけ工具(ドリル工具)
ドリルビットとも呼ばれ、ワークに穴を開けるために使用。ツイストドリルやCNCフライス盤と組み合わせ、溝と先端テーパーで穴あけ。代表例:
センタードリル
他ドリルで拡大する前の精密な下穴あけに使用。
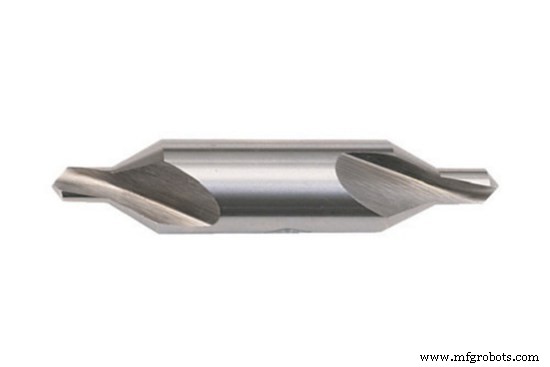
イジェクタードリル
センタードリル後に使用し、より大径・深穴を加工。
ツイストドリル
厳密な仕様不要な穴あけに使用。
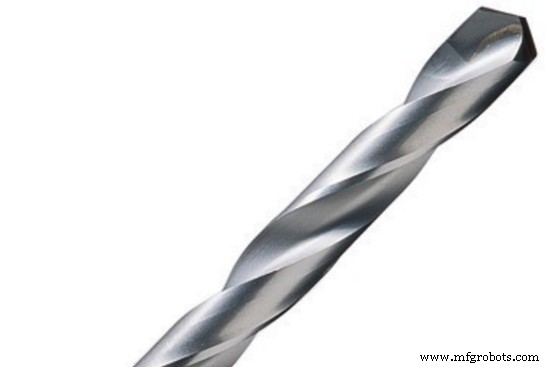
場合により穴あけ工具を切削工具のサブセクションとして分類することも。
研削工具
砥石と組み合わせ使用。ワーク表面を平滑化し、通常高精度。代表的研削工具は研削砥石のみ。
CNC工作機械工具に使用される材料の種類
工具材料が切削条件(送り速度・切削速度)を決定。鉄則:工具材料は被削材より硬くなければならない。そうでなければプロセスでほぼ無効。代表的工具材料:
炭素鋼
シリコン、炭素、マンガンの混合物。最安工具材料だが耐久性低い。融点低(200℃)ため高熱発生の重切削不可。発泡体・プラスチック等軽量材料切削用。
ハイス(HSS:高速度鋼)
タングステン、モリブデン、クロム等の耐久性金属含有。より耐久性高い工具材料。融点600℃で重切削・高熱環境に対応可能。
超硬合金(セメントカーバイド)
カーバイドとチタン等金属の複合。HSSより高温耐性。だがHSSほど耐久性なく、工具表面の欠け・チッピングで寿命短縮の可能性。主に仕上げ用工具に限定使用。
セラミックス(切削用セラミックス)
リスト中最硬質材料。耐食性・耐熱性に優れ、最硬ワークも切削可能。超硬同様、工具寿命面では欠け・チッピングに弱く類似。硬度高いがCNC工具材料として滅多に用いられない。
CNC加工工具で一般的なコーティング
工具特性に影響するもう一つの要因がコーティング。工具寿命・硬度向上、高温耐性付与。代表的コーティング:
チタン窒化物(TiN)
最も初期かつ一般的なコーティングで、切削工具硬度向上に使用。硬度以外に熱安定性、耐摩耗性も向上。耐酸化性も中程度。後に更なる優良特性を持つ派生コーティングが開発され、以前ほど普及せず。
クロム窒化物(CrN)
TiNで対応できない領域向けに開発。工具硬度向上、耐食性付与、熱強度向上、高熱用途工具に適する。
アルミニウムチタン窒化物(AlTiN)/ 超寿命チタン窒化物
チタンアルミニウム窒化物(TiAlN)と混同注意。アルミニウム含有量が異なる:TiAlNはAl約40%、AlTiNは約65%。このコーティングはCNC工具の耐熱性を向上。
チタン炭窒化物(TiCN)
TiNの炭素含有バリエーション。比較的低動作温度のため高温環境不向き。工具硬度と表面潤滑性を向上。
CNC工作機械工具選定時の考慮因子
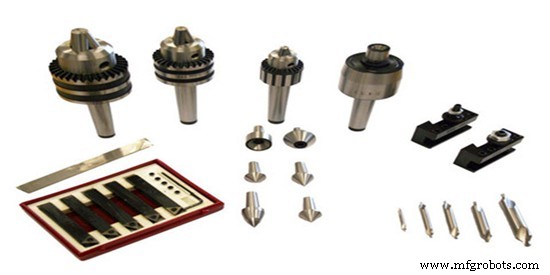
適切な工具選定は加工手順成功の鍵。最良の表面粗さ部品を成功させるために必要な各種特性を考慮必須。工具選定時の考慮因子:
被削材材質
加工対象材料は工具選定の要。前述の通り工具は被削材より硬くなければならない。被削材の硬度を把握すれば、加工に適した工具材料を容易に特定可能。
工具材質(母材)
工具特性も工具選定の鍵。例:長寿命・高耐熱必要ならHSS最適。鋳鉄等超硬材切削ならセラミックス最適。
溝数(フルート数)
工具溝数は機械送り速度を決定するため重要。溝数多いほどカッターのワーク対向速度(送り)高くできる。だが溝数過多はチップ詰まり原因に。最適溝数選定が必須。
加工手順の種類
各加工手順に特化したCNC工具が存在。加工手順種類で候補工具が絞込可能。ただし一部ケースでは、特定手順用工具が他用途でも機能することも。
工具コーティング
コーティングも工具特性に影響するため重要。例:TiNコーティングは工具コストと硬度を上昇。安価な工具必要ならTiNコート品は不適。
CNC工作機械工具なしに加工なし
CNC工作機械工具は加工手順に不可欠。しかし正しい工具選定でプロセスを円滑に進行させる必要あり。工具選定で頭を悩ます代わりに、専門家へアウトソース可能。
なぜCNC工具選定で悩む必要があるのか?専門家チームが代行します。WayKenはCNC加工エキスパートのワンストップショップ。フライス、旋削、穴あけ、EDM等多様なCNC加工サービスを提供。試作から少量生産まで高品質生産部品を保証。
さらにWayKenなら高価格の心配無用。業界トップクラスの短納期と共に、最高水準の価格を提供。
お見積り依頼はこちらから。翌営業日12時間以内に回答。下記ボタンから今すぐアクセス!
Get A Quote Now!
よくある質問(FAQ)
すべての加工手順に対応できる単一工具は存在するか?
複数手順に対応できる工具はあるが、すべての手順に機能する単一工具は存在しない。最良結果得るには、各加工手順専用工具の使用を推奨。
CNC工具製造に最適な材料は?
最適材料は工具が担う加工手順による。しかしHSSは価格と硬度のバランスで「両方の良いとこ取り」が可能。
CNC工具にコーティングは必要か?
コーティングは工具特性改善に役立つため多くの工具で重要。しかし必須ではない。無コーティングでも使用可能。無コート工具の唯一の問題は、コート品ほど長寿命でない可能性。
CNCマシン