



送り速度と切削速度の違い:CNC加工成功のための重要ポイント
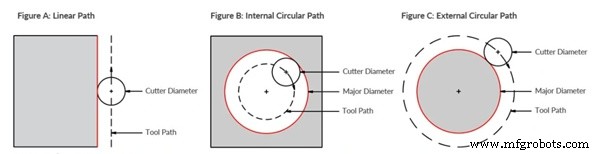
CNC(コンピュータ数値制御)加工は、プログラムコードによって工具軸の動きを制御する減法製造プロセスです。プログラムコードには、切削工具の動き、主軸回転数、送り、RPMなど、必要な切削パラメータがすべて含まれています。 これらのパラメータは、CNC加工向けの製品設計時に考慮することが不可欠です。CNC加工プロセスの各部分の最適化は、これらのパラメータによって保証されます。工具寿命と消費電力は切削速度によって最適化され、加工時間と完成品の表面粗さは送り速度によって決まります。 したがって、エンジニアや機械技師は、切削速度と送り速度、それらの違い、およびそれぞれの導出方法を理解しておく必要があります。続きをお読みください。 主軸が1回転する間に切削工具が移動する距離を送り速度と呼びます。また、切削工具の噛み込み速度とも言え、フライス加工では一般的にインチ/分またはミリメートル/分で測定されます。 穴あけや旋削加工では、インチ/回転またはミリメートル/回転で測定されることもあります。送り速度の変動は、被削材(鋼、木材、アルミニウム、ステンレス鋼など)、工具材(ハイス、セラミック、サーメットなど)、表面仕上げやCNC工作機械の特性などの切削条件によって異なります。 加工品の美観は送り速度に依存するため、CNC加工プロセスにおいて送り速度の最適化は極めて重要です。 安全性から生産性、工具寿命、製品品質まで、CNC加工プロセスのあらゆる側面が送り速度と直接関係しています。送り速度を選定する際は、以下の要因を考慮してください。 生産性を高めるには、表面品質を犠牲にして送り速度を上げるか、送り速度を一定に保ちながら切削速度を上げる方法があります。 送り速度を下げるとより良い表面仕上げが得られます。荒加工には粗い送り速度が適しています。例えば、仕上げ加工では0.01〜0.05mm/rev、荒旋削では0.1〜0.3mm/revが目安となります。 工作機械には送り杆があり、最小値と最大値の範囲内でのみ送り速度を設定できます。この範囲を超えることはできませんが、汎用旋盤では範囲内の一部の送り速度オプションしか使用できません。 製品の表面仕上げは、送り速度以外に工具形状にも影響されます。工具形状が許すなら、より高い値を選択できます。 送り速度が高すぎると、切削抵抗と振動が大きくなります。工作機械が高い力と振動を吸収・伝達できるかどうかに基づいて、送り速度を選定する必要があります。 切削工具とワーク表面との相対速度を一般に切削速度(表面速度)と呼びます。また、切削工具材料がワーク表面を通過する単位時間あたりの線形距離(メートル/分またはフィート/分)と定義することもできます。 消費電力、切削温度、工具寿命など、CNC加工の主要パラメータは切削速度によって決まります。切削速度の値は、高炭素鋼、低炭素鋼、アルミニウム、プラスチックなどの材料によって異なります。ねじ切り工具やナーリング工具など、一部の工具やプロセスは、一般的な値よりも低い切削速度で運転されます。 CNC加工から最高の成果を得るには、最適な切削速度を確保する必要があります。以下の要因を用いて、特定のCNC加工プロセスに最適な切削速度を予測できます。 硬度とは、材料が摩耗、圧入、引っかき傷による変形に抵抗する性質です。加工時、より硬いワークは工具性能を著しく低下させるため、注意が必要です。硬い材料を加工する場合は、より低い切削速度を適用する必要があります。例えば、チタンは鋼よりも低い切削速度が必要です。 加工において、切れ刃の工具強度は許容切削速度に重要な役割を果たします。例えば、高切削速度では、ダイヤモンドやCBN(立方晶窒化ホウ素)などの高強度材料で作られた工具が使用できます。一方、低切削速度では、ハイス工具が適しています。 高切削速度では、軟らかい工具材料が急速に摩耗し、工具寿命が短くなります。エンジニアや機械技師がその工具でどれだけ作業を続けたいかも、切削速度を決める重要な要素です。これには主に工具コストと生産数量が含まれます。これらが許容範囲内であれば、高切削速度を利用できます。 回転数と送りは、材料除去率と除去量を決定するため、加工において重要です。 回転数と送りは、工具寿命に大きく影響します。 送り速度と切削速度の違いは、切削温度という重要な要因によって判断できます。切削温度が高すぎると、工具寿命や表面粗さなどのパラメータに悪影響を及ぼします。 アルミニウムや樹脂などの軟らかい材料では、誤差の許容範囲が広いため、不適切な回転数と送りの影響は目立ちません。しかし、チタンやインコネルなどの硬い材料では、許容誤差の範囲が狭いため、影響が明確に現れます。 速度と送り速度にわずかな差があるだけで、切削工具が即座に破損する可能性があります。 より良い表面粗さを得るには、適切な回転数と送りが必須です。工具送り値と主軸回転数が高すぎると、材料表面にチャターマークが現れます。 送り速度と切削速度の両方が機械の全体性能に影響しますが、実際には全く異なる概念です。CNCマシンから最高の結果を得るには、この違いを理解することが重要です。 1. 主な違いは、送り速度が工具がワークを貫く速度であるのに対し、切削速度は工具の切れ刃が移動する速度であることです。つまり、送り速度は工具が材料を切りながら進む速さ、切削速度は工具が実際に切削する速さの尺度です。 2. 切削速度は母線を生成し、一般にm/分またはft/分で測定され、Vcで表されます。送り速度は指線を生成し、一般にmm/revまたはmm/分で測定され、sまたはfで表されます。 3. 加工中、切削速度は切削抵抗と消費電力に影響しますが、送り速度は影響しません。 4. 切削速度はチップ方向の直交からの偏りに関与しません。しかし、送り速度はほぼすべてのケースで実際のチップ流れ方向に影響を与えます。 5. 切削温度、工具摩耗、工具寿命への影響は送り速度の方が小さいですが、切削速度は大きく影響します。 6. 加工面のスキャロップ(送り痕)の発生には切削速度が直接関与しません。しかし、完成品表面のスキャロップマークには送り速度が直接関与し、これが表面粗さを直接表します。 以下の比較表で、切削速度と送り速度の違いを視覚的に理解できます。 上記のチャートは、切削速度と送り速度を決定するために必要なすべてのパラメータを示しています。切削速度と送りを決定するには、主軸回転数が基本要件となります。最終的な送りは、まず1歯あたりの送りを決定し、それを用いて工具の送りを決定するという2段階の方法で求められます。 その他の重要な考慮事項 材料とカッタ径に基づく表面フィート/分(SFM)から、カッタ速度(RPM)を定義します。微小工具や特定材料の場合、計算された速度が非現実的になることがあります。その場合、機械の最大許容速度で工具を回し、径に応じた必要なチップロードを維持することで、機械の最高速度での最適パラメータを達成できます。 一般的に送り速度は直線運動(移動した直線距離)とみなされます。しかし、円弧補間や円形補間パス(外径または内径)で送り速度を考慮するケースもあります。切込み深さが増すと、工具の噛み込み角が増加し、非直線パスとなります。内側のコーナーでは外側よりも工具の噛み込みが大きくなります。 加工中、切削工具はワーク表面を圧縮し、薄い層をチップとして除去します。ワークとカッタの相対速度が必要な圧縮力を伝達します。主要な相対速度は切削速度によって生み出され、材料除去を可能にします。 ワーク全体の表面から材料を除去するには、カッタまたはワーク(フライス加工の種類により異なる)に、意図した方向への同期運動である送り運動を与える必要があります。送り速度、切削速度、送り運動のこれら同時作用により、加工の基本要件が満たされます。 回転数と送りは、工具寿命、消費電力、時間、粗さなど、CNC加工パラメータの各部分を最適化するために必要です。切削速度と送り速度の相互作用を適切に行うことは、CNC加工部品の生産に大きなメリットをもたらします。したがって、エンジニアと機械技師は、回転数と送りを決定するために、それらを完全に理解する必要があります。 WayKenでは、経験豊富なエンジニアと機械技師が、さまざまな加工ニーズに対応し、お客様が必要とする部品と製品を確実に製造します。CNC加工部品の切削速度と送り速度でお悩みの方は、今すぐお問い合わせください。常に期待通りの最高品質の加工部品をお届けします。 切削速度と送り速度は同じですか? いいえ、切削速度と送り速度は異なります。切削速度は切削工具が被削材を通過する速度です。送り速度は被削材が切削工具を通過する速度です。 加工におけるSFMとは何ですか? SFMは表面速度とも呼ばれ、Surface Feet per Minute(表面フィート/分)の略で、加工における切削速度の一般的な測定単位です。工具が1分間にワーク上を移動できるフィート数を表します。SFMが高いほど切削速度は速くなります。 なぜエンジニアと機械技師はCNC加工時に切削速度と送り速度を考慮しなければならないのですか? 完成品の品質に直接影響するためです。切削速度が遅すぎると、材料が綺麗に切れず、バリやその他の欠陥のリスクがあります。送り速度とは
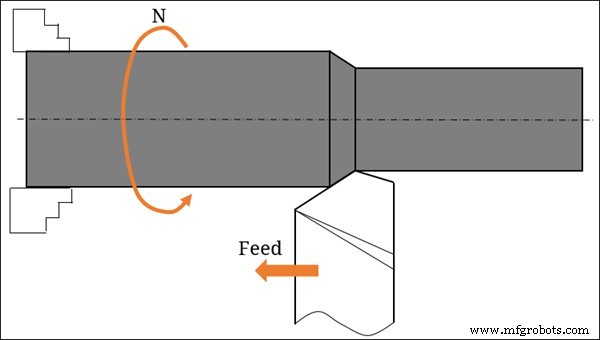
最適な送り速度の選定
生産性
表面仕上げ
送り速度の限界
切削工具の形状
工作機械の能力
切削速度とは
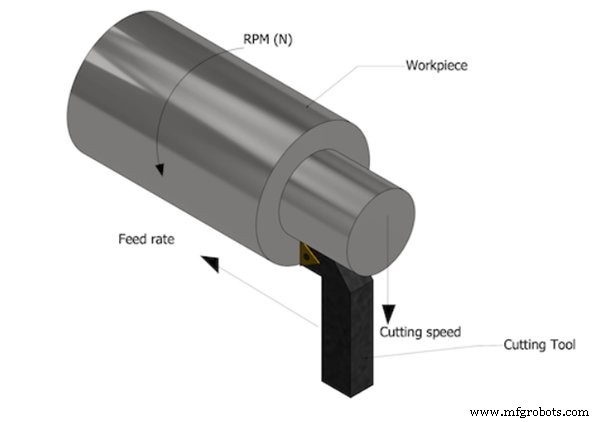
最適な切削速度の選定
ワークの硬度
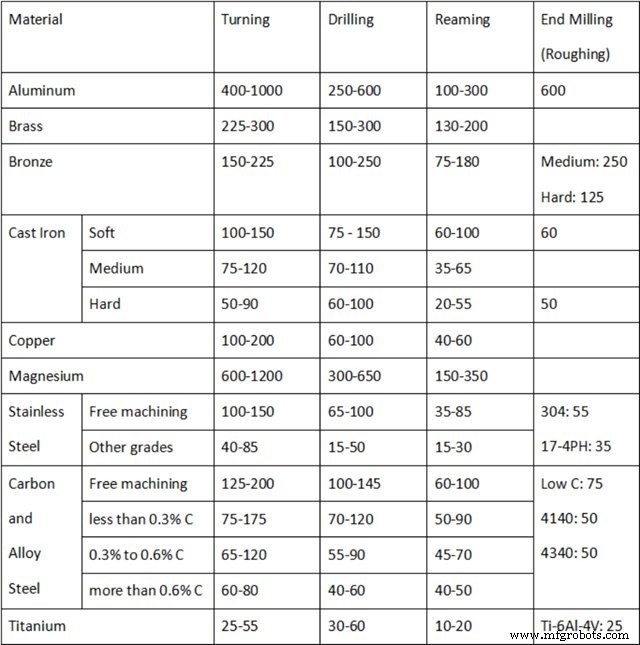
切削工具の強度
工具寿命
なぜ回転数と送りが加工で重要なのか
送り速度と切削速度の違い
パラメータ 切削速度 送り速度 母線と指線 切削速度により指線が生成される 送り速度により母線が生成される 単位と略称 メートル/分(m/min)またはフィート/分(ft/min)、Vcで表記 メートル/回転(mpr)またはインチ/回転、sまたはfで表記 チップ方向 直交チップ方向からの偏りに影響しない 実際のチップ流れ方向に影響する 切削抵抗と消費電力 影響する 影響しない 表面粗さとスキャロップマーク 加工面のスキャロップやマークとは直接関係しない 完成面のスキャロップマークと直接関係する 切削温度、工具寿命、工具摩耗 大きく影響される 影響は小さい 送り速度と切削速度の決定方法
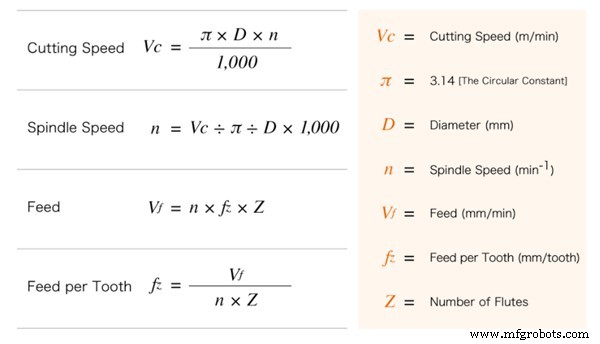
主軸回転数の限界
非直線パス
切削速度と送り速度の相互作用
結論
よくある質問
CNCマシン
- 資産稼働率 vs OEE:製造パフォーマンスの主要指標を明確化
- カスタムCNC加工部品における切削速度・切込み深さ・送り速度のマスター
- CNCルーター送り速度と回転数のマスター:実践ガイド
- CNC工作機械の軸を理解する:製造ニーズに合ったシステム選び
- 現代製造業におけるCNC工作機械の主要用途と業界別応用事例
- 切削速度、送り速度、切込み深さの理解:機械加工の基礎
- CNCとVMCの違いを理解する:旋盤とマシニングセンタの比較
- CNC加工が現代製造にもたらす精度、効率、イノベーション
- 誕生から革新へ:CNC加工の進化の軌跡を辿る
- CNC加工と3Dプリントの主な違いを徹底解説
- 送り速度 vs 切削速度:CNC加工の重要パラメータをマスターする