



エンドミルとキー溝ミルの主な違いと使い分け
エンドミルとキー溝フライスカッタの違いがわからない人もいます。一部シナリオで用途が似ていても、互いに置き換え可能というわけではありません。今日はエンドミルとキー溝ミルの違い、見分け方と使い分けを解説します。
エンドミルとキー溝ミルの違いは?
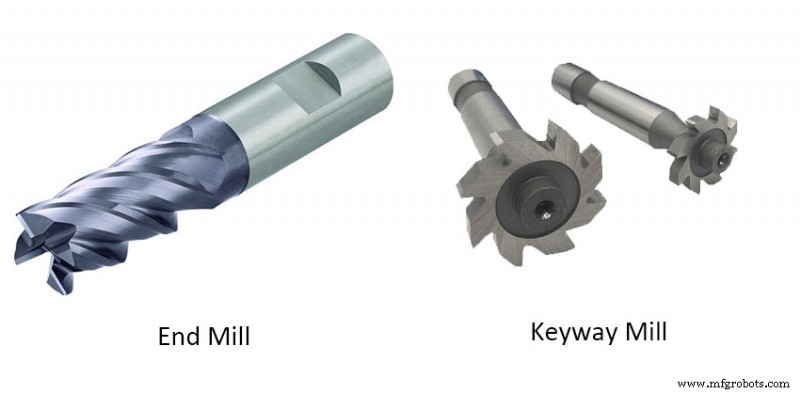
1. 用途の違い
立てフライスカッタ(エンドミル)は平面や円筒面加工用で、外径公差は比較的緩いです。一方キー溝フライスカッタはキー溝加工用で、外径がキー溝とキーの嵌合品質に直結するため、公差は厳しく設定されています。
2. 刃数の違い
エンドミルは一般に3枚刃以上、キー溝フライスカッタは一般に2枚刃です。
3. 刃先形状の違い
作業効率向上のためエンドミルは複数のランド(マージン)を持ち、直径が大きいほどランド数が増えます。キー溝フライスカッタは一般に2つのランドを持ち、主にドリルのように軸方向送りで切削するためです。
4. 送り方向の違い
エンドミルは軸方向に切り込めず、径方向に移動しながら同時に軸方向に切り込む必要があります。キー溝フライスカッタは軸方向に切り込め、ドリルのように平底穴をあけられます。
異なるエンドミルの見分け方と使い分け
1. 刃数と刃長が異なるエンドミル
刃数はエンドミルの切削方法に応じて選択します。
例えば、工具径と同幅の溝切削を行う場合、大きなチップポケットが必要です。この場合、一般に2枚刃エンドミルを選択します。切込み幅の小さい側面切削を行う場合、工具剛性を優先し多刃エンドミルを選択します。
刃長の選択
溝形状の深さなど加工形状に応じて最適なエンドミル刃長を選択します。再研磨回数を重視して過度に長い刃長のエンドミルを選ぶと、チャタリング振動が発生し、エンドミルの特性を十分発揮できず、高精度仕上げ面達成が困難になるなど悪影響があります。
2. ねじれ角が異なるエンドミル
エンドミルのねじれ角が大きいほど、ワークと切れ刃の接触長が長くなります。これにより単位長さあたりの切れ刃負荷が減少し、工具寿命が延びます。しかし同時に切削抵抗が増加するため、高剛性ツールホルダーの使用を検討する必要があります。
ステンレス鋼など熱伝導率が低く切れ刃熱影響が大きい難削材では、大ねじれ角エンドミルで切削すると工具寿命延長に役立ちます。また、ねじれ角で仕上げ面特性も変化します。例えば滑らかな仕上げが必要な場合、大ねじれタイプエンドミルが使用されることがあります。
しかし大ねじれ角エンドミル使用時は切削抵抗が増加し、右ねじれ工具の抜け出し力も増加するため、高剛性ホルダー使用など対策が必要です。
工具剛性を確保しても、ワーク剛性が低い場合(薄板加工など)は小ねじれタイプエンドミルが使用されることがあります。
製造プロセス
- 資産稼働率 vs OEE:製造パフォーマンスの主要指標を明確化
- 大量生産 vs カスタム生産:主要違いを解説
- 型枠(シャッタリング)とフォームワークの違いを解説
- 「エレクトリック」と「エレクトロニック」の違い:正しい使い分け
- センサーとトランスデューサーの明確な違いと実用応用
- クラウドvs仮想化:主な違いとビジネスインパクト
- Webホスティング vs クラウドホスティング:あなたのWebサイトに最適なのはどちら?
- ボルト vs ネジ:プロジェクトに最適なファスナー選び
- チューブ鋼(TS)と中空構造用鋼(HSS)の違い:規格・用途・用語の使い分け
- FRP vs ファイバーグラス: 主な違いと産業メリットを理解する
- Python vs PHP:主要な違い、強み、適切な言語選択