



ねじ穴加工の基本:タッピングの必須ガイドライン
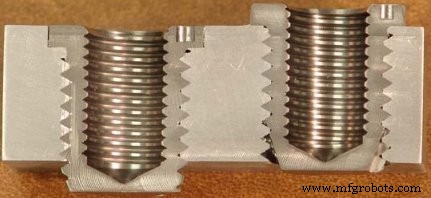
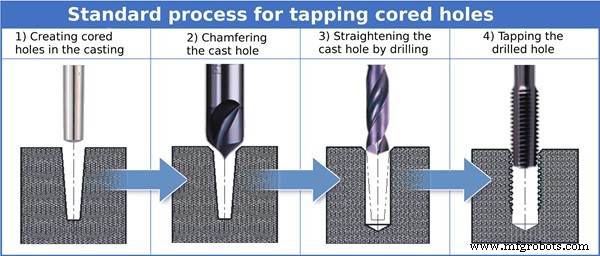
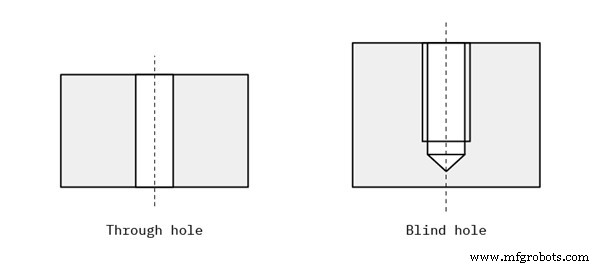
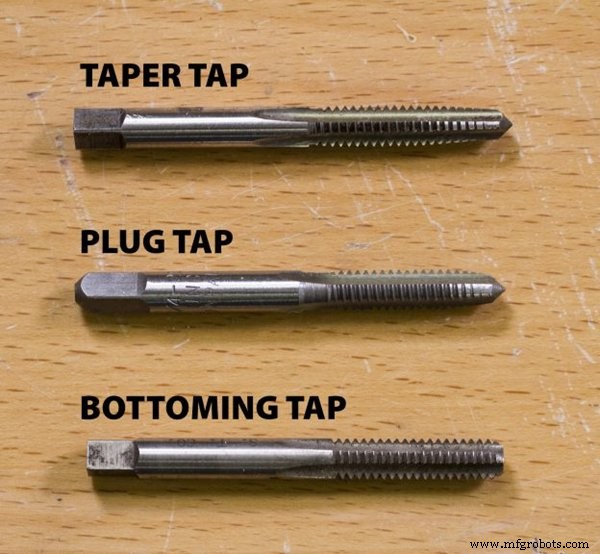
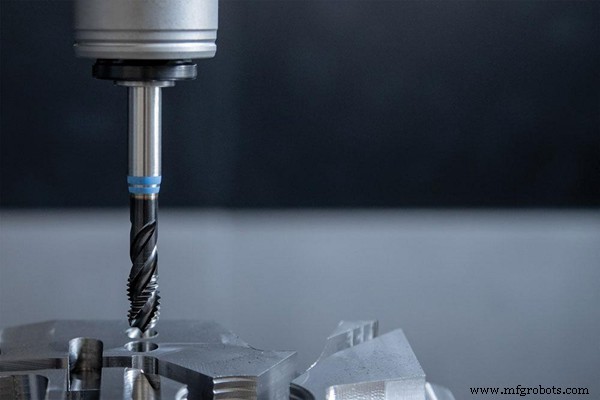
ねじ切りは最も重要な機械加工プロセスの一つです。ネジ山を作成し、材料や部品を締結するために使用されます。 ねじ穴は製造現場で非常に一般的です。その汎用性と使いやすさから、自動車から航空機まで、あらゆる製品に見られます。 しかし、ねじ穴のタッピングは思ったほど簡単ではありません。利用可能なさまざまな機械ねじ切り技術をすべて理解し、プロジェクトに最適な選択ができることが重要です。以下の情報が、ねじ穴のタッピングをより深く理解するのに役立ちます。 ねじ穴とは、内部にネジ山が切られた穴のことです。タッピングと穴あけプロセスで使用される円形の穴です。ドリル穴の壁にネジ山を作るにはタッピングプロセスを使用し、ボルトやナットが使えない場所(金属など)で行われます。 ねじ穴は「タップ穴」とも呼ばれます。ネジやボルトなどのファスナーを使って2つの部品を接合する必要がある場合に使用されます。穴のネジ山が抵抗となり、ファスナーが時間とともに緩むのを防ぎ、必要に応じて取り外しを容易にします。 タップ穴は内部ネジを作るタイプの穴です。材料に穴を開け、タップを使って穴の壁にネジ山を切ることで作られます。タップ穴は、ナットとボルトのように、互いに固定する必要がある金属部品によく見られます。 タップ穴はパイロットホールと多くの共通点があります。両方ともワークピースにネジ山を作り、ネジやボルトを挿入できるようにするために使用されます。主な違いは、タップ穴はすでにネジ山が切られており、相手側のネジを作る工具だけが必要であるのに対し、パイロットホールはまず穴を開けてからタッピングする必要があることです。 タップ穴は機械部品の不可欠な要素であり、CNCマシンで追加できます。タッピングプロセスでは、ドリル穴の壁にネジ山を作ります。機械ネジは自分でネジ山を作れません。金属材料にネジを打ち込みたい場合は、タップ穴が必要で、CNCマシンプロセスにネジ山要素を追加する必要があります。 各機能はネジ部品に適切に追加され、ほとんどのネジはその特徴に応じて選択できます。タップ穴を作ることがなぜ重要かを見てみましょう。 ボルトやネジを金属にねじ込むことで、2つの部品をより確実に取り付けられます。ネジ切りにより、ボルト、ナット、ネジを金属に永久的に固定できます。 タップ穴により、小さな部品や製品の組み立てが容易になり、労働コストを大幅に削減できます。 ネジファスナーとタップ穴の場所を提供します。パイロットホールを作らずに、金属にネジやボルトをより簡単に打ち込めます。 ドリル穴の内側にネジ山を作れ、ボルト、ナット、ネジを木材に打ち込むプロセスよりも短時間で完了します。タッピングは、貫通穴でも止まり穴でも、プロジェクトの要件に合わせて対応できます。 穴あけプロセスにおいて、ねじ切り用に真っ直ぐで良好な適切なサイズの穴を持つことは不可欠です。最新鋭の機械ではドリル(オーバーサイズ)要素はほぼ排除されていますが、穴あけプロセスにおいて非常に重要なので、タッピング前の穴の作り方を検討することが重要です。 タップ穴はタップドリルビットとドリルビットを使って形成されます。パイロットドリルビットで最初の穴を開け、タップドリルでタップ穴のネジを切ります。ネジを挿入すると、その外側のネジ(外部ネジ)が内部ネジに噛み合います。内部ネジはタップビットによってタップ穴に作られます。 一部の機械技師は依然として古いルールや規格、タップドリルチャートをねじ穴に使用しています。例えば、5/8-11に17/32のダイとタップドリルを使用するなど、これらのネジ山百分率が作業を複雑にすることがあります。したがって、タッピング前にネジ規格とさまざまなタッピング工具の使用法を慎重に理解することが必要です。 ねじ穴を作る前に、パイロットドリルサイズとタップドリルサイズのさまざまなオプションがあります。タップドリルとさまざまなネジサイズを理解する専門家を見つけることが、プロジェクトに大きな違いをもたらします。 ねじ穴の定義には2種類の穴があります。それぞれの穴タイプは、ねじ穴を容易に加工するために特定の考慮が必要です。 止まり穴:一定の深さがあり、ワークピース全体を貫通しません。深さは別途固定する必要があります。穴の底は平らな面で終わるか、円錐形で終わることがあります。 貫通穴(クリアランスホール):ワークピース全体を貫通する穴です。貫通穴の深さは特定の壁の厚さです。ボルト、ネジ、ナットを使用する場合は、手順を容易にするために貫通穴を使用します。 穴あけとタッピングの主な違いは、機能の順序と実行、ドリルビットにあります。最初にドリルビットを使って円形で滑らかな穴を開けるプロセスが穴あけです。 タップ穴の形成は、タップドリルビットとドリルビットを使用して完了します。パイロットドリルビットが最初に穴を開け、その後タップドリルでネジを切ります。タップはアルミニウム、鋼合金、鋼、鋳鉄など、ほとんどの材料を扱えます。 このプロセスで円形で滑らかな穴が作られますが、一方で穴が開けられた後、タッピングプロセスが行われ、穴の内側にタップを当ててネジ山を作ります。 これらのプロセス以外にも、ダイカットプロセスでダイを使用し、円筒形オブジェクトの外側にネジ山を作ることでネジ切りを完了できます。ボルトのネジはダイカットの一例です。 主なタップの種類は、プラグタップ、テーパータップ、ボトムタップです。 これらは特定の機能や目的のために設計・使用され、あらゆる穴に対して特定のねじ切りが可能です。 テーパータップは円錐形の先端とネジ山にわずかな角度(面取り)を持ちます。通常、最初の7〜10山は完全には形成されていません。ネジ山のテーパー角により、ボトムタップで始めるよりもネジ山を開始しやすくなります。このタイプは一般的に穴に新しいネジ山を開始するために使用されます。 タッピングが必要な穴が非常に大きい場合、または材料が非常に硬い場合、テーパータップの使用は推奨されません。これらの場合、スパイラルポイントタップの方が適しています。テーパータップは止まり穴(材料を完全に貫通しない穴)にも推奨されません。 プラグタップはテーパータップとボトムタップの中間に位置するため、「セカンドタップ」とも呼ばれます。プラグタップは一度に多くのネジ山を切るため、回転により多くの力が必要です。 プラグタップは、少し修正が必要なネジ山の修復に最適な例です。テーパータップよりも深く穴をタッピングするのに適しています。 プラグタップの使用が推奨されないケースもいくつかあります。例えば、タッピングする穴が材料の端に非常に近い場合です。使用中に端に当たるとタップが簡単に折れる可能性があります。また、非常に小径の穴にプラグタップを使用するのは困難で、タップが折れる可能性があります。 ボトムタップは穴の底からネジ切りを開始するタイプのタップです。上から開始する十分なスペースがない場合に使用されます。ボトムタップにより、貫通穴の底までネジ山を切ることが可能です。このタイプは、上からタッピング中に発生したミスを修正するのにも役立ちます。主に以下で使用されます: ボトムタップは特殊工具であり、すべてのサイズで入手できるとは限らないため、プロジェクト開始前に確認することが重要です。 タップ穴は、機械で機械的締結部品を追加するために不可欠とされています。間違った方法でスクリューを無理に押し込もうとすると、CNC加工部品に大きな損傷を与える可能性があります。したがって、ねじ穴を機械加工する前の慎重な検討と計画は必須であり、不要なトラブルを避けるのに役立ちます。 タップ穴に内部ネジを作るには2つの方法があります: どちらの方法も同じ結果をもたらしますが、ねじ穴のサイズ、工作機械、材料硬度、止まり穴か貫通穴かなどの要因を考慮してどちらかを選択する必要があります。 1: ねじ穴のサイズ - ねじ穴がM6までなら、転造タップまたは従来の切削タップを使用できます。M6を超えるねじ穴を切削するには、シングルリップツールを使用できます。より大きなタップが必要なため、より多くの工作機械馬力が必要になるからです。 2: 硬い材料の場合 - 硬くて頑丈な材料には切削タップを使用します。切削タップのフルートは潤滑剤が流れる経路を提供し、切りくずにより多くのスペースを切れ刃に与えます。 3: 軟らかい材料の場合 - 黄鉛、鉛、鋼、アルミニウムなどの非鉄軟質金属材料には転造タップを使用します。転造タップは切削作業が遅く制御されているため、材料を傷つけることなく軟らかい金属に内部ネジを作れます。 CNCマシンで使用されるネジサイズは非常に重要です。加工プロセス全体に大きく影響します。可能な条件下では標準的なネジサイズを使用するよう努めてください。 一般的なネジサイズには、1/4-20、3/8-16、1/2-13などがあります。これらはそれぞれ異なる直径とピッチに対応し、ネジが目的のオブジェクトに適切に適合することを保証します。また、メートルネジサイズもあります。最も一般的なメートルサイズはM6×1.0、M8×1.25、M10×1.5です。 標準ネジサイズを使用すると、加工プロセスに特殊な工具や材料は不要です。さらに、加工リードタイムと材料使用量を削減し、コスト効率の良いプロセスとなります。 ねじ穴の直径がワークピースまたは部品内に収まることを確認してください。ねじ穴の外径は内径より大きくなければなりません。つまり、内径は外径より小さくなります。 ねじ穴が部品の端に近い場合、部品の側面からネジが破損する可能性があります。ネジの破損は、切削工具やタップの破損、表面仕上げの破壊につながることがあります。 角度付き面にねじ穴を加工するのは困難な場合があります。ポケットを機械加工して平らな面を作り、既存の角度付き面にねじ穴を追加できます。ねじ穴はこの平らな面から追加されます。 しかし、角度付き面がない場合は、まず角度付き面の機械加工前にねじ穴を部品に追加する必要があります。角度付き面を追加した後、ねじ穴の深さが設計を満たすことを確認してください。 ねじ穴は2種類に分類されます。両方のタイプは部品設計時に明確な考慮が必要です。これは両方のねじ穴の加工を保証するためです。また、ねじ穴が他の部品と干渉するのを防ぎます。主なねじ穴の種類は以下の通りです: 止まりねじ穴は部品を完全には貫通せず、特定の深さで止まります。エンドミルでねじ穴を作る場合、穴の底は平らな面で終わることがあります。材料を完全に貫通しない場合はドリル穴だとわかります。しかし、従来のフライス盤で作られた場合、円錐形で終わることがあります。止まりねじ穴の底まで完全なネジを延ばす必要がある場合は、ボトミングタップを使用します。 止まり穴の寸法指定 穴径は止まり穴の仕様として記載されます。深さを制御するための寸法も必要です。残存材料量を特定するか、穴の深さを直接指定して深さを制御します。 貫通穴は部品を完全に貫通します。ねじ穴は部品またはワークピースの両側に存在します。切削工具またはタップの到達範囲が深い穴全体にネジを切れない場合、部品厚さによって決まります。 切削工具またはタップの到達範囲が片側からネジを切れない場合、以下のオプションを検討してください: 深いねじ穴は、浅いねじ穴と比較して独自の機械加工課題を提示します。ネジ切りの深さが増すと、工具とワークピースの接触時間が長くなり、より多くの熱が発生し、より大きな切削力が必要になります。これらの要因は、深いねじ穴の機械加工時の工具破損リスクを高めます。これらの課題を克服するには、切削工具の選定と使用に特別な注意を払い、工具破損が発生しないよう機械加工プロセスを密接に監視する必要があります。 ねじ穴のタッピングに関しては、製造プロセスを完全に理解することが重要です。これにより、製造する部品が高品質であることを保証できます。少し複雑に見えるかもしれませんが、ねじ切り技術の専門家に相談するのが最善です。 WayKenでは、機械加工において20年の経験があります。エンジニアチームはさまざまな機械加工プロジェクトに精通しており、常にお客様を第一に考えています。タッピングやネジ切りについてご質問があれば、お気軽にお問い合わせください!ねじ穴とは
タップ穴とは
タップ穴を作る重要性
1. 接続
2. 輸送の容易さ
3. 簡単な操作
タッピング前の穴あけ方法
止まり穴と貫通穴とは
穴あけとタッピングの違い
ねじ切り用の3種類のタップ
テーパータップ
プラグタップ
ボトムタップ
タップ穴のヒントと考慮事項
1. タップ穴の作成方法:切削と転造
2. 可能な限り標準ネジサイズを使用する
3. 適切なねじ穴径
4. 角度付き面を考慮する
5. ねじ穴の種類
止まりねじ穴
貫通ねじ穴
6. 穴の深さ
結論
CNCマシン
- 大量生産スイス式マシニングの重要考慮事項
- 成功する3Dプリントのための4つの主要設計原則
- PCB穴タイプの理解:設計、機能、ベストプラクティス
- PCB穴メッキ:メリット、リスク、使用すべきケース
- CNC工作機械選定の必須基準
- CNC予防メンテナンスのベストプラクティス
- CNC工作機械故障の一般的原因と予防策
- CNC加工用クーラント選定ガイド:種類、メリット、メンテナンス
- ミニCNC工作機械プロジェクトアイデア:初心者向けタップガイドから上級工具製作者バイスまで
- 焼入れ鋼のCNCフライス加工:プロフェッショナルのための重要考慮点ガイド
- C++ forループ完全ガイド:ステップバイステップでマスター