



エンジニアリング公差の完全ガイド:種類・ルール・嵌合の解説
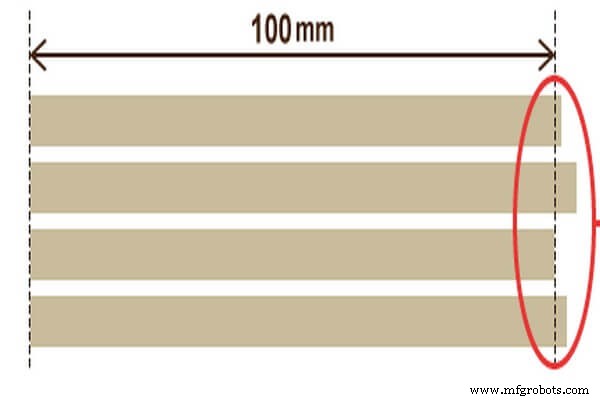
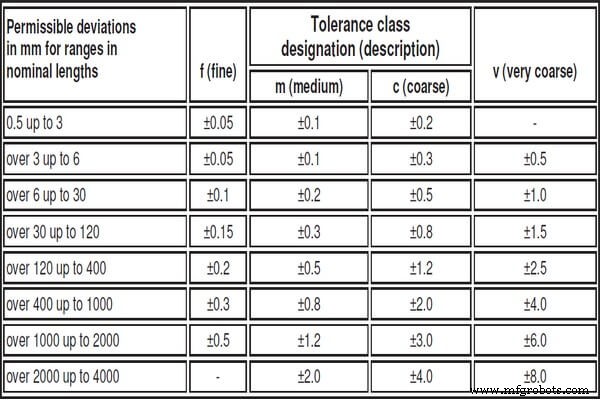
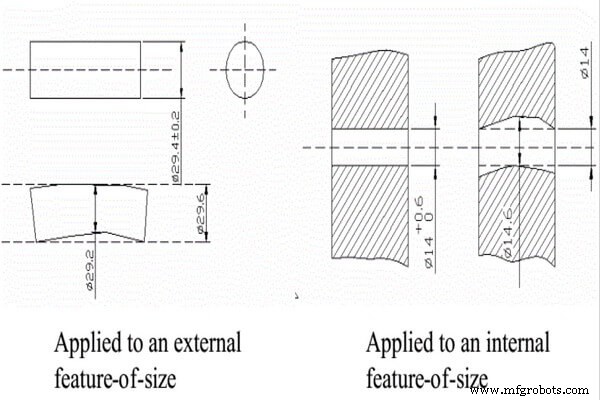
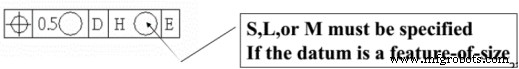
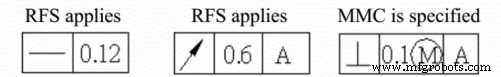
機械工学と計器製造業界において、部品とコンポーネントの互換性とは、同じ仕様の部品またはコンポーネントの一群が、選別や追加修理(ベンチワーク修理など)なしで機械に取り付けられ、規定の性能要件を満たすことを指します。 機械製造における部品の互換性を満たすためには、生産部品の寸法が望ましい公差限界内にある必要があります。ある種類の部品の形状、サイズ、精度、性能について統一規格を定める必要があります。類似製品も合理的なサイズグレーディングが必要で、製品シリーズを削減するためです。これが製品標準化です。こうして、指定されたエンジニアリング公差と嵌合の概念が生まれました。 100mmの金属棒を機械加工すると仮定します。すべての棒を同じ形状に加工するつもりでも、棒のサイズと向きのため、すべての棒の製造精度を正確に100.00mmに加工することはできません。設計と製造現場はこのような偏差を減らすために努力してきましたが、それでもゼロに制御することはできません。 このサイズと形状の偏差は、基本的に目標値を中心に上下に変動します。したがって、金属棒の用途に基づいて、目標サイズに対する上限許容値と下限許容値が決定されます。これら2つの値の差(許容範囲)を「公差」と呼びます。 簡単に言えば、公差は加工、測定機器の精度の影響による偏差が必ず存在するため、プロセス中の部品の偏差です。与えられた寸法に対して許容される変動量であり、適切な機能を達成するためのものです。望ましい公差範囲内の部品寸法は合格です。エンジニアリング公差には、寸法公差、形状公差、位置公差が含まれます。 寸法公差は、サイズで許容される変動量です。これはエンジニアリング公差の基本です。最大許容値を最大寸法と呼び、最小値を最小寸法と呼びます。 公差は、最大上限寸法と最小上限寸法の代数的差の絶対値、および上側偏差と下側偏差の代数的差の絶対値です。 公差はプラスマイナス符号のない数値であり、ゼロにはなり得ません。基本サイズが一定の場合、寸法公差が小さいほど寸法精度は高くなります。指定公差は製造精度の要件を示し、加工難易度の度合いを反映します。 直線度は、部品上の直線要素の実際の形状が理想的な直線を維持する条件です。直線の度合いとしても知られます。直線度公差は、実際の線が理想的な線に対して許容される最大変動です。つまり、図面で与えられた実際の線の加工許容公差の変動許容範囲です。 平面度は、部品の平面要素の実際の形状が理想的な平面を維持することを表します。これは一般的に平らさの度合いと呼ばれます。平面度公差は、実際の面が平面に対して許容される最大変動量です。つまり、図面で与えられた実際の面の加工許容公差の変動許容範囲です。 真円度は、部品の要素の実際の形状がその中点から等距離にある条件です。真円の度合いとしてよく呼ばれます。真円度公差は、同一断面における実際の円が理想的な円に対して許容される最大変動です。つまり、図面で与えられた実際の円の加工許容公差の変動範囲を制限するものです。 円筒度は、部品の円筒面の輪郭上の点が、その軸から等距離を保つことを指します。円筒度公差は、実際の円筒が理想的な円筒面に対して許容される最大変動です。つまり、図面で与えられ、実際の円筒加工許容公差の許容範囲を制限するために使用されます。 線輪郭度は、部品の与えられた平面上の任意の形状の曲線を表し、その理想形状を維持します。線輪郭度公差は、非円形曲線の実際の輪郭の許容変動です。つまり、図面で与えられ、実際の曲線加工許容公差によって許容される変動範囲を制限するものです。 面輪郭度は、部品上の任意の形状の面がその理想形状を維持することです。面輪郭度公差は、非円形面の実際の輪郭が理想的な輪郭に対して許容される変動です。つまり、図面で与えられ、実際の面加工範囲を制限するために使用されます。 位置公差は、基準に対する特定要素の位置で許容される全変動量を指します。これはエンジニアリング公差のもう一つの重要なパラメータです。 方向公差は、基準に関連する特定要素で許容される方向の全変動量を指します。このような公差には、平行度、直角度、傾斜度が含まれます。 位置度は、実際の要素を基準に関連付けるために許容される位置の全変動範囲です。この種の公差には、同心度、対称度、位置度が含まれます。 走り公差は、特定の試験方法に基づいて与えられる公差項目です。走り公差は円周走りと全周走りに分けられます。上記の形状と位置の公差は、幾何公差(GD&T)として総称されます。 機械図面では、特定の寸法と特性の公差とは別に、未指定の寸法は一般的に特定の規格に従うことが要求されます。よく使用される国際エンジニアリング公差規格DIN ISO 2768を例にとると、一般寸法公差はm、形状公差はKです。表示方法はISO 2768-mKです。以下は線形寸法公差レベルの参考表です。 これは寸法公差とGD&Tが互いに関連しているという要件です。包絡線のルールを持つ寸法要素の実際の公差は、最大実体境界に準拠しなければなりません。すなわち、その外部機能寸法は最大実体寸法を超えず、その部分寸法は最小実体寸法を超えません。 独立性の原則は、図面上で与えられた各サイズと形状が位置において独立しており、それぞれ独自の要件を満たすべきであることです。これは寸法公差と形状公差の関係が従うべき基本原則です。 位置公差において、寸法要素が基準要素である場合、特徴管理枠にS、L、またはMを指定しなければなりません。 位置公差以外の場合、修飾子が指定されていない場合、公差、基準参照、または両方に関してRFSが適用されます。MMCは適切かつ望ましい場合、特徴管理枠で指定しなければなりません。 機械的組立において、同じ基本サイズの穴と軸の公差帯の関係を嵌合と呼びます。穴と軸の実際のサイズが組立後に異なるため、隙間または干渉が生じます。穴と軸の嵌合において、穴のサイズから軸のサイズを引いた代数的差が正の場合は隙間、負の場合は干渉(過剰)となります。 嵌合は、隙間または干渉の差異に基づいて3つのカテゴリに分類されます: 穴の公差帯が軸の公差帯の上にあり、穴と軸のいずれの組み合わせも隙間を持つ嵌合になります(最小隙間0を含む)。 穴の公差帯が軸の公差帯の下にあり、穴と軸のいずれの組み合わせも圧入嵌合になります(最小隙間0を含む)。 穴の公差帯が軸の公差帯と重なり、穴と軸の一組が軸にはめられるとき、隙間嵌合にも圧入嵌合にもなり得ます。 適切な公差等級を選択する本質は、機械部品の動作要件と加工プロセス・コストの矛盾を適切に解決することです。公差等級選択の原則は、部品の使用要件を満たす前提で、可能な限り低い公差等級を選択することです。 精密加工要件は生産可能性と調整されるべきです。すなわち、手頃なプロセス技術、組立技術、既存設備を使用すべきです。しかし、必要な場合は、設備精度を向上させ、製品精度を保証するためにプロセスを改善する戦略を採用する必要があります。 嵌合尺寸の適切な公差等級を選択することは非常に重要です。なぜなら、さまざまなケースで、嵌合部品の動作性能、寿命、信頼性を決定するからです。同時に、部品製造コストと生産効率にも影響します。エンジニアリング公差とは
寸法公差
形状公差
(1) 直線度
(2) 平面度
(3) 真円度
(4) 円筒度
(5) 線輪郭度
(6) 面輪郭度
位置公差
(1) 方向公差
(2) 位置度
(3) 走り公差
一般公差
基本ルール
ルール#1 包絡線のルール
ルール#2 独立性のルール
ルール#3 位置公差のルール
ルール#4 位置公差以外のルール
嵌合
隙間嵌合
圧入嵌合
中間嵌合
CNCマシン
- 砂鋳造の5大欠陥タイプと防止策:品質向上のための完全ガイド
- エンジニアリング公差:定義、種類、実務への適用ガイド
- 軸受けはめあい(フィット)の基礎:3種類と正しい選び方
- 加工公差の最適化とCNC装置のホーニングによる高精度化
- CNCクーラント供給システムの理解:種類と用途
- シャンク公差、コレットフィット、H6シュリンクフィットシャンクの利点を理解する
- フライス盤の種類、機能、CNC製造における応用
- 適切な機械的フィットの選択:エンジニア向けガイド
- 機械加工公差の解説:基礎、種類、重要性
- 精密工学が現代製造業の成功を支える理由:高精度・高効率・低コストの実現
- 金属合金を探る:主要タイプと産業用途