



Fanuc G90 旋削サイクルマスター:効率的部品加工のための実践プログラム
投稿: CNC プログラマ
工程図
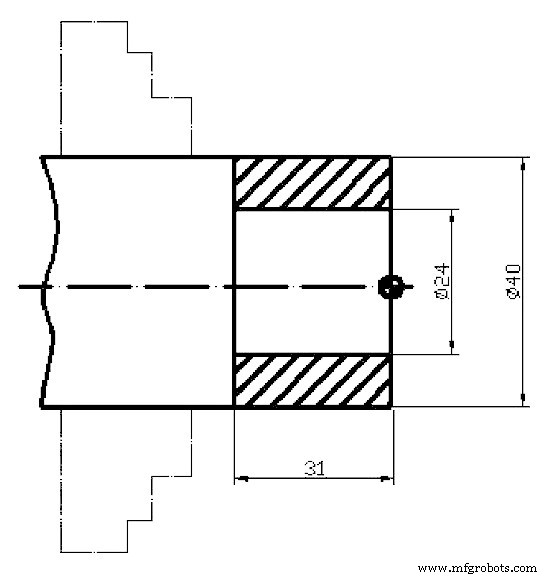
CNC プログラム
O1233 T0101 M03 S1200 G00 X42 Z1 G90 X38 Z-31 F0.1 X34 X30 X26 X24 G00 X100 Z100 M30
プログラム解説
- O1233: プログラム番号
- T0101 M03 S1200: 工具 1 オフセット 1、スピンドル正転 1200 min⁻¹
- G00 X42 Z1: 待機位置(直径 42mm、Z 1mm)へ高速移動
- G90 X38 Z-31 F0.1: 直径 38mm、Z -31mm まで直削りサイクル(送り 0.1 mm/rev)
- X34 X30 X26 X24: X のみ指定で段階的に切削深化(34→30→26→24mm)
- G00 X100 Z100 M30: 退避位置へ移動、プログラム終了
この例では G90 サイクルで複数パスを簡潔に記述し、段取り旋削を効率化しています。
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Fanuc G76でテーパーねじ切りをマスターする:CNC旋盤プログラミング
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- Fanuc G73パターン繰り返しサイクル:包括的ガイド
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc CNCでG76サイクルを用いた効率的な多条ねじ切り
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例