



Fanuc G94 端面加工サイクルで高精度旋削:CNC 旋盤プログラミング実例
投稿: CNC プログラマ
工程図
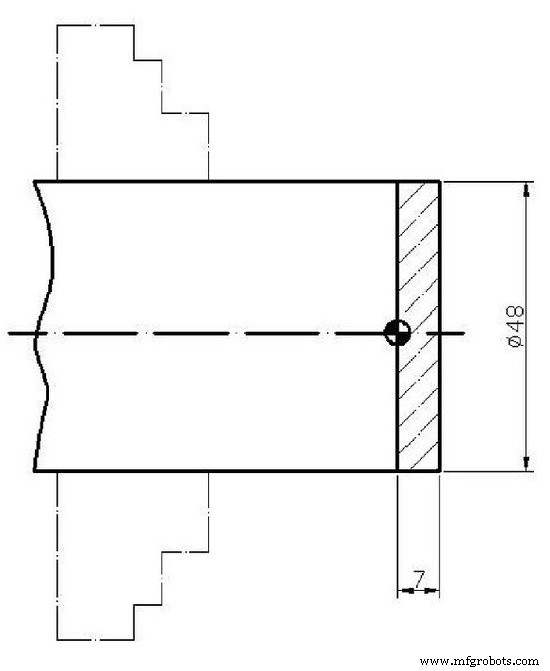
CNC プログラム
O1234; T0101; M03 S1200; G00 X50 Z8; G94 X0 Z5 F0.1; Z3; Z1; G00 X100 Z100; M05; M30;
プログラム解説
- O1234: プログラム番号
- T0101: 工具 1 オフセット 1 選択
- M03 S1200: スピンドル正転 1200 min⁻¹
- G00 X50 Z8: 待機位置(直径 50mm、Z 8mm)へ高速移動
- G94 X0 Z5 F0.1: 端面加工サイクル開始、中心(X0)まで Z5mm 位置で切削(送り 0.1 mm/rev)
- Z3; Z1;: Z のみ指定で追加端面パス(Z3mm、Z1mm)
- G00 X100 Z100: 安全退避位置へ移動
- M05 M30: スピンドル停止、プログラム終了
G94 サイクルは端面加工に特化し、X 方向切削後に Z のみ指定で複数パスが可能です。
CNCマシン
- ハーコCNC制御でのサイクル割り込み機能:ステップバイステップガイド
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- Fanuc G72端面荒取りサイクル完全ガイド:プログラミングのコツ
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Fanuc G76でテーパーねじ切りをマスターする:CNC旋盤プログラミング
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- Fanuc G21 Gコード例:ミリメートル系CNC旋盤プログラミング
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- Fanuc制御CNC旋盤での精密工具オフセット技術