



Sinumerik 840D CYCLE81:CNCプログラミングにおけるドリリング・センタリングサイクルのマスター
Siemens Sinumerik 840D(および関連)CNC制御装置で働くCNCマシニスト向けに、Sinumerik 840D CYCLE81 ドリリングサイクル(センタリングサイクル)について簡潔に解説します。
CNCプログラミング例:Sinumerik 840D ドリリングサイクル CYCLE81 CNCプログラミング例コード
ドリリングサイクルは、CNC工作機械現場で最も頻繁に使用されるサイクルの一つです。
FanucおよびHaas CNC制御装置で働くマシニストには、同等のG81ドリリングサイクルがあります。「G81ドリリング固定サイクル – CNCフライス盤プログラミング」を参照してください。
Sinumerik CYCLE81 ドリリング・センタリングサイクル 形式
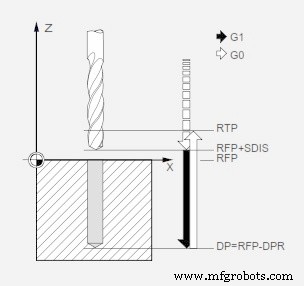
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
RTP - 復帰平面または退避平面(絶対値)
RFP - 基準平面(絶対値)
SDIS - 安全距離(符号なしで入力)
DP - 最終ドリリング深さ(絶対値)
DPR - 基準平面からの相対最終ドリリング深さ(符号なしで入力)
CYCLE81では、工具がプログラムされた主軸回転数と送り速度で、指定された最終ドリリング深さまで穴あけを行います。
上図のように
1:ドリルがスタートポイント(RFP + SDIS)まで早送りで到達します。
2:指定送り速度で最終ドリリング深さまたは穴深さ(DP)まで加工します。
3:深さ完了後、工具が早送りで復帰平面(RTP)まで退避します。
CYCLE81におけるドリリング深さ計算(DP または DPR)
ここが重要なポイントです。最終ドリリング深さは2通りの指定方法があります。
絶対深さ(DP)または基準平面からの相対深さ(DPR)。
絶対最終ドリリング深さ(DP)を使用する場合、これはワークゼロ点からの絶対値となります。
一方、基準平面からの相対深さ(DPR)を使用する場合、最終ドリリング深さは以下のように計算されます。
DPR = 基準平面(RFP)から最終深さまでの距離。
CNCマシン
- SINUMERIK 840D CNCプログラミング:WHILEループ活用術
- Siemens Sinumerik 840D CYCLE97:円筒・テーパーねじの高精度切削
- Sinumerik 840D CNCプログラミング上級:高度なねじ切りサイクルを極める
- CNCプログラミングでG74ペックドリリングサイクルを用いた端面溝入れ
- G83 ペックドリルサイクルをマスター:効率的な深穴加工例
- シーメンス Sinumerik 840D CYCLE81 ドリルサイクル:ステップバイステップ NC プログラミング例
- シーメンス Sinumerik L97 サイクルでねじ切りを最適化 ― 外部、内部、テーパー、横ねじ対応
- SinuTrain for SINUMERIK Operate V4.4 Ed.2 で ISO ダイアレクト プログラミングを解放 – CNC 能力を拡張
- シーメンス Sinumerik CYCLE83: CNC 加工のための高度なディープホール ペックドリル
- CNC 旋盤ドリル サイクル例: シーメンス CYCLE81 で効率的な加工
- Sinumerik 840D 旋盤での CYCLE81 ドリルサイクル – エキスパートガイド