



シーメンス Sinumerik 840D CYCLE81 ドリルサイクル:ステップバイステップ NC プログラミング例
NC オペレータがシーメンス Sinumerik 840D ドリルセンタリングサイクル CYCLE81 を使用する方法を示す NC プログラミング例題コードです。
以下の例題コードは、CYCLE81 ドリルサイクルを用いたさまざまなドリル加工方法を示しています。
SINUMERIK CYCLE81 簡易概要
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
RTP ― 復帰平面または退避平面(絶対)
RFP ― 基準平面(絶対)
SDIS ― 安全距離(符号なしで入力)
DP ― 最終ドリル深さ(絶対)
DPR ― 基準平面からの相対最終ドリル深さ(符号なしで入力)
詳細解説は「シーメンス Sinumerik 840D CYCLE81 ドリルセンタリングサイクルプログラミング」を参照してください。
以下のプログラミングコードでは、最終ドリル深さの指定に絶対値(DP)と基準平面からの相対値(DPR)の両方の方法を使用しています。
シーメンス Sinumerik 840D ドリルサイクル CYCLE81 プログラム例
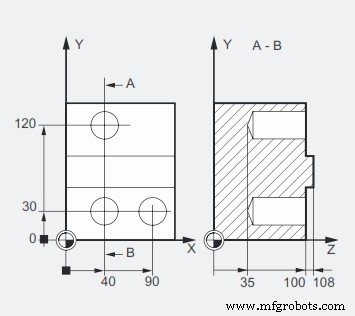
N10 G0 G90 F200 S300 M3
N20 D1 T3 Z110
N21 M6
N30 X40 Y120
N40 CYCLE81(110, 100, 2, 35)
N50 Y30
N60 CYCLE81(110, 102, , 35)
N70 G0 G90 F180 S300 M03
N80 X90
N90 CYCLE81(110, 100, 2, , 65)
N100 M30
N10 ドリル回転数、方向、送り等。
N20 工具を Z 軸開始点へ移動。
N30 最初のドリル位置 X40 Y120。
N40 ドリルは RFP + SDIS 位置 100 + 2 へ早送り到達し、DP の 35 までドリル加工、RTP の 110 へ退避。
N50 次のドリル位置 Y30。
N60 ドリルは RFP + SDIS 位置 102 + 0(SDIS 省略)へ早送り到達し、DP 35 までドリル加工、RTP 110 へ退避。
N70 送り変更。
N80 ドリル位置 X90。
N90 ドリルは RFP + SDIS 位置 100 + 2 へ早送り到達。
絶対ドリル深さが省略されているため、NC 制御装置は基準平面からの相対値(DPR)を使用して最終ドリル深さを計算。
最終ドリル深さ (DPR) = 基準平面 (RFP) 位置 - 最終深さ位置 35(上図寸法参照)
DPR = 100 - 35
DPR = 65
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- SINUMERIK 840D CNCプログラミング:WHILEループ活用術
- CNC G02 円弧補間(時計回り) – 実践的Gコードプログラミング例
- Sinumerik 840D CNCプログラミング上級:高度なねじ切りサイクルを極める
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G75溝入れサイクル: CNCプログラミング例と解説
- CNCプログラミングガイド: G92テーパーねじ切りサイクル例
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- G81ドリルサイクルとG91インクリメンタルモード活用: 実践的リピート穴あけ例
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例