



ボーリングバー径長比ガイドライン:CNC機械技師必携
旋盤であらゆる加工を行う際、すべてのパラメータが重要であり、見落としてはなりません。SFM、送り、インサート形状、ワークホールディングなどについて業界標準と推奨があり、それらに従うべきです。
ボーリング加工での一般的な問題は、ボーリングバーが推奨より突き出しすぎている、またはそのバーの径長比(D/L比)を超えていることです。
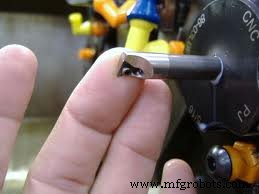
CNC機械技師向け ボーリングバー径長比推奨
ボーリングバーはさまざまな材質で作られ、それぞれ異なる径長比を持ちます。あるボーリングバーでうまくいく加工でも、別のバーではうまくいかないことがあります。
ボーリング加工において、径長比は振動の最大要因です。
一般的なボーリングバー材質とその径長比(D/L比):
ボーリングバー材質 径長比 (D/L比)
鋼 4:1 重金属 4:1〜6:1 鋼デバイブラー 6:1 タングステンカーバイド 6:1 カーバイドデバイブラー 8:1 標準チューナブル 6:1〜10:1 特殊カーバイドデバイブラー 10:1超 特殊チューナブル 10:1〜…
ボーリングバー選定時は、加工予定穴の径と長さを見て、その用途に最適な径長比を持つボーリングバーを選択してください。
CNCマシン
- CNC工作機械選定の必須基準
- 木工に最適なCNCルーター:適切なマシン選びのエキスパートガイド
- CNC旋盤オペレーターのための安全ガイドライン:職場での必須ルール
- CNCスピンドル選定の4つのガイドライン
- 弊社CNCルーターの信頼できるお客様レビュー
- CNC加工チュートリアル:旋盤実機デモ動画
- CNC機械技師向けプレッシャー・トルクドライバー:確実な締め付けと工具寿命延長
- CNC旋盤プログラミング完全ガイド: 機械技師のための入門書
- ガング工具CNC旋盤用精密バー引きキット
- 省スペース自動化:CNC旋盤生産性向上とダウンタイム削減
- LL シリーズ超剛性 CNC 平床旋盤 – 重切削・大型ワークの旋削加工に対応