



CNC G72 ボルト穴角度指定:正確な穴あけのためのサンプルコード
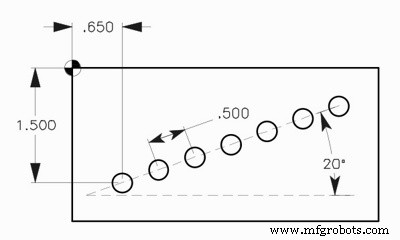
以下のCNCプログラミングコードは、角度に沿ったG72ボルト穴の使用例を示しています。
名前の通り、G72 Gコードを使用すると、指定された角度に沿って等間隔の穴をドリル/ボア/タップ加工するのが非常に簡単になります。
G73、G74、G76、G77、またはG81-G89の缶サイクルを、G72角度指定ボルト穴コマンドと併用できます。
G72 角度指定ボルト穴 形式
G72 I J L
I - 角度に沿ったボルト穴間の距離
J - 3時方向からの穴の角度、0〜360.0度 CCW。
L - 角度に沿った等間隔穴の数
詳細:G72 角度指定ボルト穴 - CNCフライス盤プログラミング
CNCプログラム例 G72 角度指定ボルト穴
O0009
N10 T3 M06
N20 G90 G54 G00 X0.65 Y-1.5 (角度指定ボルト穴の開始位置)
N30 S1451 M03
N40 G43 H03 Z1. M08
N50 G81 G99 Z-0.45 R0.1 G72 I0.5 J20. L7 F8.
N60 G80 G00 Z1. M09
N70 G53 G49 Z0. M05
N80 M30
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- CNC Mコード M00 の理解:プログラム実行を安全に一時停止
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNC G02時計回り円弧補間: 初心者向けサンプルプログラム
- 精密CNC G01角度プログラミング: 角度、半径、面取りのマスター
- Fanuc G72端面サイクル:シングルラインCNCプログラムチュートリアル
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- 効率的なG72プログラミング:角度に沿った等間隔ボルト穴ドリリング
- Haas CNC G71 ボルト穴アークコマンド:効率的な穴あけの実践例
- G71 ボルト穴アーク:正確なアーク穴あけのための簡単CNCフライス盤プログラミング
- G70 ボルト穴サークルの開始角度設定:実践的CNC例