



CNCフライスプログラム:G2/G3 I&Jパラメータによる複数円弧補間のマスター
複数の円弧を組み合わせ/接続するCNCフライスプログラム。
複数円弧 CNCフライスプログラム G2 G3 I J
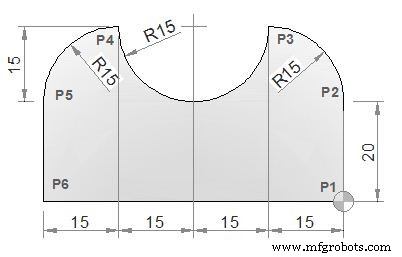
CNCパートプログラム
N10 M6 T1 G43 H1 M3
N15 S500 F120
N20 G0 X0 Y0 (P1)
N25 G1 Y20 (P2)
N30 G3 X-15 Y35 I-15 J0 (P3)
N35 G2 X-45 Y35 I-15 J0 (P4)
N40 G3 X-60 Y20 I0 J-15 (P5)
N45 G1 Y0 (P6)
N50 G1 X0 (P1)
N55 M30
G/M/S/T コード説明
| コード | 説明 |
|---|---|
| G0 | 早送り移動 |
| G1 | 直線補間 |
| G2 | 円弧補間 CW |
| G3 | 円弧補間 CCW |
| G43 | 工具長補正+方向 |
| M3 | 主軸正転開始 |
| M6 | 工具交換 |
| M30 | プログラム終了(リセット) |
| T | 工具番号 |
| S | 主軸回転数 |
| F | 送り速度 |
解説
I/J 指定(中心ベクトル) で複数の円弧を接線連続に接続する古典的手法の例。R指定では困難な 180° 超え円弧や、明示的な中心制御が必要な場合に必須です。
円弧解析
| ブロック | コード | 中心(I,J) | 半径 | 方向 | 備考 |
|---|---|---|---|---|---|
| N30 | G3 | I-15 J0 | 15 | CCW | 中心(-15,0) から見たCCW |
| N35 | G2 | I-15 J0 | 15 | CW | 同一中心で逆回転=S字接続 |
| N40 | G3 | I0 J-15 | 15 | CCW | 中心(0,-15) で90°円弧 |