



Fanuc G72端面サイクル:シングルラインCNCプログラムチュートリアル
CNC工作機械の固定サイクルは、初心者レベルのCNCマシニストにとっては学習・プログラミングが難しく見えますが、長期的には報われます。
固定サイクルは、わずかなパラメータ変更でその動作を加工ニーズに合わせて完全に変更できるため、CNCマシニストの作業を容易にします。
ここでは、Fanuc G72端面サイクルの使用法とプログラミングを示すCNCプログラム例コードを紹介します。
Fanuc G72端面サイクル
Fanuc G72端面サイクルは、トラバース方向(X軸)に切削を行い、ワーク端面から余分な材料を除去するために使用されます。
関連:
- Fanuc 10T 11T 15T向け G72端面サイクル ワンラインフォーマット
- Fanuc G72端面サイクル - 端面荒取り ダブルラインフォーマット
プログラム例
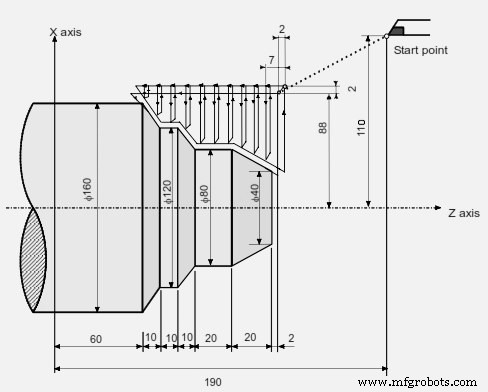
N011 G50 X220.0 Z190.0
N012 G00 X176.0 Z132.0
N013 G72 P014 Q019 U4.0 W2.0 D7000 F0.3 S550
N014 G00 Z56.0 S700
N015 G01 X120.0 W14.0 F0.15
N016 W10.0
N017 X80.0 W10.0
N018 W20.0
N019 X36.0 W22.0
N020 G70 P014 Q019
上記コードの通り、加工輪郭はN014からN019までで、G72 P014 Q019として指定されています。
G72固定サイクルは、D7000(7mm)ずつ切り込みます。
X軸方向の仕上げ代はU4.0、Z軸方向はW0.2です。
固定サイクル中の工具送りはF0.3、主軸回転数はS550で、ブロックN013で指定されています。
固定サイクル完了後、同じブロック番号P014 Q019でG70仕上げサイクルが呼び出されます。
送りと主軸回転数は通常のCNCプログラムと同様に動作します。
主軸回転数はブロックN014のS700、工具送りはブロックN015のF0.15が有効になります(以降のブロックに他の送り指定がないため、G70全体でこの送りが有効)。
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc G72端面荒取りサイクル完全ガイド:プログラミングのコツ
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G70 & G71 荒・仕上げ旋削サイクル CNCプログラム例
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- Fanuc G72端面サイクル デモ:ステップバイステップCNCプログラミングガイド
- Fanuc G72端面サイクル:10T/11T/15Tコントローラー向けワンラインフォーマット