



Haas CNC G71 ボルト穴アークコマンド:効率的な穴あけの実践例
G71 ボルト穴アークコマンドのCNCプログラム例コードです。
G71ボルト穴アークコマンドを使用すると、アーク上に等間隔の穴をドリル/タップ/ボア加工しやすくなります。
G73、G74、G76、G77、またはG81-G89の缶サイクルを、G71ボルト穴アークGコードと併用できます。
G71 ボルト穴アーク 形式
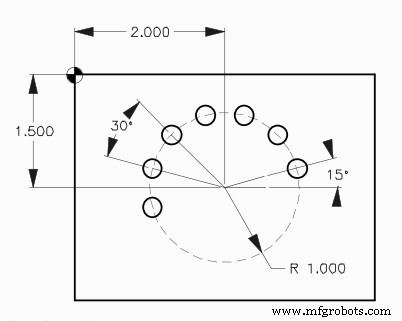
G71 I J K LI - ボルト穴アークの半径
J - 最初の穴の開始角度(3時の水平位置から0〜360° CCW)。
K - 穴間の角度間隔(+または-)
L - ボルト穴アーク周りの等間隔穴の数。
詳細記事:G71 ボルト穴アーク - CNCフライス盤プログラミング
G71 ボルト穴アーク プログラミング例
O005
N10 T2 M06
N20 G90 G54 G00 X2. Y-1.5
N30 S1451 M03
N40 G43 H02 Z1. M08
N50 G81 G99 Z-0.45 R0.1 F8. L0
N60 G71 I1.0 J15. K30. L7
N70 G80 G00 Z1. M09
N80 G53 G49 Z0. M05
N90 M30
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNC G72 ボルト穴角度指定:正確な穴あけのためのサンプルコード
- G71 ボルト穴アーク:正確なアーク穴あけのための簡単CNCフライス盤プログラミング
- CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- CNC円弧プログラミングをマスター:G02・G03 連続円弧のプログラム例