



G28 原点復帰:効率的な CNC 旋盤リセット手順
G28 原点復帰
G28 原点復帰 G コードは、中間位置を経由して原点へ復帰するために使用します。
中間位置は絶対座標 X、Z または増分座標 U、W で指定可能です。
原点の詳細は「CNC ゼロ復帰または原点復帰」を参照してください。
G28 原点復帰コマンド実行時、工作機械は:
1. まず中間位置へ早送り(G00)で移動
2. 次に原点位置へ早送りで移動
プログラミング
G28 X(U) Z(W)
X, Z 絶対中間位置。
U, W 増分中間位置。
例
以下の例では、工作機械の実際の原点位置が X330、Z529 と仮定します。
例 1
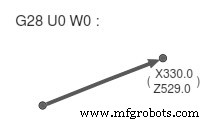
G28 U0 W0
中間位置が指定されていないため、工作機械は直接原点へ移動します。
例 2
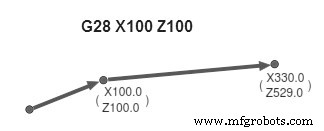
G28 X100 Z100
工作機械はまず中間位置 X100 Z100 へ移動し、その後原点へ移動します。
CNCマシン
- CNC旋盤:歴史、タイプ、現代アプリケーション
- CNC旋盤の総合ガイド:構造・種類・メリットを徹底解説
- CNC基準点復帰(ゼロリターン)解説:精密なゼロ点設定と位置決め
- CNC工作機械向け精密ロータリーブローチング:高速・高精度な穴加工
- TF2000 CNC旋盤 – 重切削対応の高精度とユーザーフレンドリーな制御
- Millport SmartLathez 1740 CNC旋盤 – 精度とパワー
- GT-32高速CNC旋盤 – 精度、剛性、速度
- V740精密立形CNC旋盤 – 40-50馬力、Fanuc 21iT制御
- Trak TRL 1540V CNC旋盤 – 加工のための精度と柔軟性
- TRAK TRL 1630SX:手動・CNC両対応の最小工具室旋盤
- C620 CNC旋盤:多彩な構成で精密加工に対応