



ファナック サブプログラミングをマスター:M98 を用いたねじ切りサイクルの効率的活用
ファナック サブプログラミング
ファナック NC 制御は、メインディレクトリ内に格納された他の加工プログラムへアクセスする機能を提供します。
サブプログラム呼出しの NC プログラム例は「ファナック G76 ねじ切りサイクルによる多条ねじ」を参照してください。
サブプログラム呼出し
サブプログラムは、M98 コマンドに続けて文字列 P で始まるサブプログラム番号を指定して呼び出します。
N10 M98 P1004
上記 NC プログラム行では、制御装置メモリに O1004 として格納されているサブプログラム 1004 が呼び出されます。
サブプログラム終了
最後に実行されたプログラム(メインプログラム)の位置へ戻り、プログラムを継続するには、サブプログラムの最終行で M99 コマンドを使用します。
N100 M99
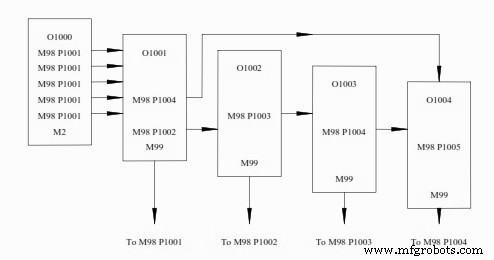
サブプログラム繰り返し
制御装置には、M98 プログラム行の一部として繰り返しコマンドを含める機能もあります。
プログラム行が M98 P1004 で記述されている場合、制御装置は実際には M98 P00001004 と読み取り、P ワード後の最初の 4 桁が繰り返し回数となります。
サブプログラム(O1004)を 33 回繰り返す場合、プログラム行は以下のようになります:
M98 P331004
上記 NC プログラムコードは O1004 プログラムを 33 回呼び出し、その後メインプログラムへ復帰します。
M99 コマンド
ファナック制御では、メインプログラムへの復帰時に特定のプログラム行番号へジャンプするために、M99 コマンドを以下のように使用できます:
M99 P100
上記コマンドは、制御をメインプログラムの N100 行へ移動させます。
M99 をメインプログラムの末尾に記述すると、プログラムが連続ループします。
CNCマシン
- マイクロプロセッサプログラミングの基礎
- Arduino入門:概要からプログラミングまで完全解説
- STK500:AVRマイクロコントローラープログラミングのための信頼できる安全なソリューション
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- Fanuc G72端面サイクル デモ:ステップバイステップCNCプログラミングガイド
- Fanuc Mコード 総合リファレンス:CNC旋盤・フライス盤対応
- FANUCロボットプログラミングの極意:エキスパートが教える5つの実証済みテクニック