



CNC旋盤Gコード初心者ガイド:シンプルな例とステップバイステップ解説
CNCプログラミングを学び始めたCNCオペレータ/プログラマ向けの、シンプルなCNC旋盤Gコード例です。
シンプルなGコード例 CNC旋盤
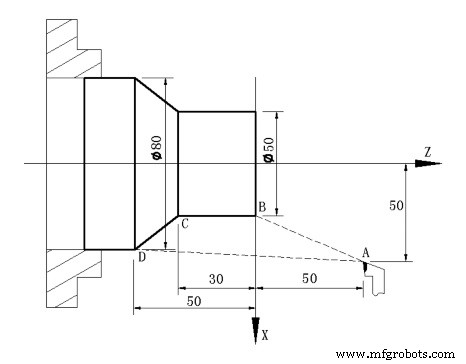
CNC旋盤シンプルGコード例
O0001
N5 M12
N10 T0101
N15 G0 X100 Z50
N20 M3 S600
N25 M8
N30 G1 X50 Z0 F600
N40 W-30 F200
N50 X80 W-20 F150
N60 G0 X100 Z50
N70 T0100
N80 M5
N90 M9
N100 M13
N110 M30
N120 %
コード解説
N5 ワーククランプ
N10 1番工具選択とオフセット実行
N15 A点へ急速移動
N20 主軸正転 600回転/分
N25 クーラントON
N30 B点へ 600mm/分で接近
N40 B点からC点へ切削
N50 C点からD点へ切削
N60 A点へ急速退避
N70 工具オフセットキャンセル
N80 主軸停止
N90 クーラントOFF
N100 ワークアンクランプ
N110 プログラム終了、主軸停止、クーラントOFF
CNCマシン
- 初心者向けCNCルーター:容易な精度で市場をマスター
- CNCプログラミング入門:ステップバイステップ旋盤プログラム例
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- CNC G02 円弧補間(時計回り) – 実践的Gコードプログラミング例
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- CNC旋盤プログラミング完全ガイド: 機械技師のための入門書
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード