



ファナック CNC フライス盤輪郭ペック加工:効率的なサブプログラム繰り返し技法
輪郭をペック加工のメリットを得ながら複数回繰り返す方法を示す非常にシンプルな NC プログラミング例です。
ペックドリルと同様に、今度は NC フライス盤で特定の輪郭をペック加工します。
ファナック サブプログラミングとは 「ファナック サブプログラミング」を参照してください。
CNC フライス盤輪郭ペック加工
サブプログラムは G コード指令のシンプルな組み合わせです。
メインプログラム O4000 がサブプログラム O4001 を 10 回繰り返し呼び出します:
M98 P104001
サブプログラムは G91 インクリメンタルプログラミングで毎回 2mm 切込み深さで輪郭を切削します:
G1 G91 Z-2 (増分ペック深さ)
その後サブプログラムは G90 絶対プログラミングに戻り、輪郭プログラミングを容易にします。
このプログラムは、特定の輪郭を 2mm ずつ 10 回のペックで合計 20mm 深く切削します。
ファナックサブプログラム繰り返し例
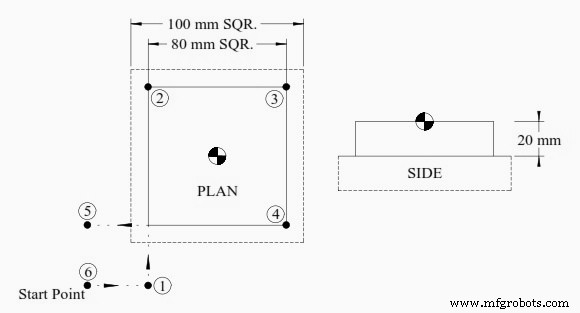
O4000
T1 M6
G0 G90 G40 G21 G17 G94 G80 G54 X-75 Y-75 S? M3 (開始点)
G43 Z100 H1
Z5
G1 Z0 F?
M98 P104001 (サブプログラム呼出し & 10回繰り返し)
G0 G90 Z100
M30
サブプログラム
以下のサブプログラムは G91 インクリメンタルプログラミングモードで切込みを行い、
その後 G90 絶対プログラミングモードに戻って輪郭加工を行います。
O4001
G1 G91 Z-2 (増分ペック深さ)
G90 G41 X-40 D? M8 (絶対移動 位置1 補正オン - クーラントオン)
Y40 (位置2へ移動)
X40 (位置3へ移動)
Y-40 (位置4へ移動)
X-75 (位置5へ移動 - 材料外側へ - カッタ径分)
G40 Y-75 (補正キャンセル)
M99
CNCマシン
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- Fanuc G21 Gコード例:ミリメートル系CNC旋盤プログラミング
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- 初心者向けCNCマシニングセンタプログラミング ステップバイステップガイド
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- ファナック サブプログラム例:サブルーチン技法で CNC プログラミングを簡素化