



CNCフライスサブプログラム:G02, G03, G41によるシームレスな円弧統合
2つ以上の半径をCNCフライスプログラムで接続する方法を説明するCNCフライスプログラム。
CNCフライスサブプログラム例
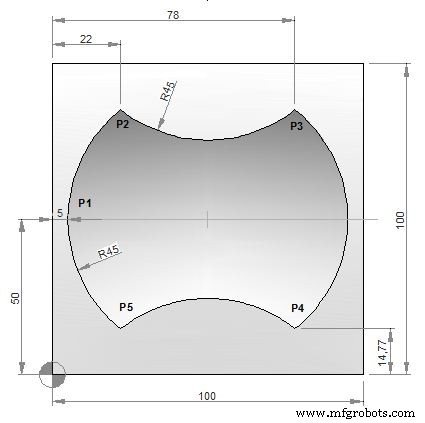
メインプログラム
N10 T1 H1 M6 G43 M3
N20 F150 S250
N30 G0 X-21 Y50 Z0.5
N40 G0 Z0
N50 M98 P040050
N60 G49
N70 G0 Z50
N80 M30
サブプログラム O0050
O0050
N10 F160 S400
N20 G0 Z-2.5 G91
N30 G1 G90 X5 Y50 G41 (P1)
N40 G2 X22 Y85.23 I45 J0 (P2)
N50 G3 X78 Y85.23 R45 (P3)
N60 G2 X78 Y14.77 R45 (P4)
N70 G3 X22 Y14.77 R45 (P5)
N80 G2 X5 Y50 R45 (P1)
N90 G0 G40 X-21
N100 M99
G/M/S/T コード説明
| コード | 説明 |
|---|---|
| G00 | 早送り移動 |
| G01 | 直線補間 |
| G02 | 円弧補間 CW |
| G03 | 円弧補間 CCW |
| G40 | 工具径補正キャンセル |
| G41 | 工具先端R補正 左 |
| G43 | 工具長補正+方向 |
| G49 | 工具長補正キャンセル |
| G90 | 絶対値指定 |
| G91 | 増分値指定 |
| M03 | 主軸正転開始 |
| M06 | 工具交換 |
| M30 | プログラム終了(リセット) |
| M98 | サブプログラム呼び出し |
| M99 | サブプログラム終了・復帰 |
| T | 工具 |
| S | 主軸回転数 |
| F | 送り速度 |
解説
メインプログラムから M98 P040050 でサブプログラム O0050 を呼び出し、複雑な円弧輪郭を加工する構成。サブプログラム内で G41(工具半径補正左) を ON し、複数の円弧(G2/G3)を R指定・I/J指定混在で接線連続に接続しています。
サブプログラムの円弧構成
- N30: 開始点 P1 (5,50) へ G41 ON で進入
- N40: G2 I45 J0 で大半径 CW 円弧(中心は開始点から X+45)
- N50: G3 R45 で同半径 CCW 円弧(接線連続)
- N60: G2 R45 で CW 円弧
- N70: G3 R45 で CCW 円弧
- N80: G2 R45 で CW 円弧、P1 へ閉路
G91(増分)で Z-2.5 切り込み後、G90(絶対値)で XY 平面加工。サブプログラム化によりメインが簡潔になり、同形状の繰り返し加工やライブラリ化に適しています。
CNCマシン
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- CNCでG02/G03円弧補間をマスター:ステップバイステップ例
- CNC円弧補間チュートリアル: G02/G03 Gコードをマスター
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- CNCフライス盤の円弧補間:G02/G03 Gコード実践プログラム例
- ファナック サブプログラム例:サブルーチン技法で CNC プログラミングを簡素化
- ステップバイステップガイド:実践 G コードで CNC 機械で全円フライス加工
- ファナック CNC フライス盤輪郭ペック加工:効率的なサブプログラム繰り返し技法
- CNC円弧プログラミングをマスター:G02・G03 連続円弧のプログラム例
- Sinumerik 810 CNCフライス盤プログラミング:半径・面取り制御をマスター
- CNCプログラミング演習: 複数円弧補間Gコードの完成