



ハース G73 不規則パス荒削りサイクル:CNC 旋盤操作を最適化
ハース G73 不規則パス荒削りサイクル
G73 パターン繰り返しサイクルは、X 軸と Z 軸の両方で一定量の材料を除去したい場合に最適です。
フォーマット
G73 P80 Q180 U.01 W.005 I0.3 K0.15 D4 F.012
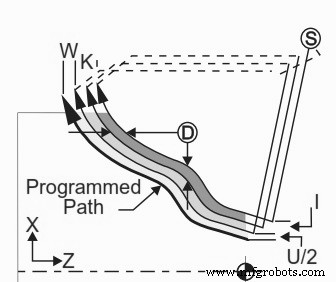
パラメータ
D ― 切削パス回数、正数
I ― 第 1 切削から最終切削までの X 軸距離と方向、半径値
K ― 第 1 切削から最終切削までの Z 軸距離と方向
P ― 荒削り対象パスの開始ブロック番号
Q ― 荒削り対象パスの終了ブロック番号
U ― X 軸 G73 仕上げ代サイズと方向、径値
W ― Z 軸 G73 仕上げ代サイズと方向
F ― G73 PQ ブロック全体で使用する送り速度
S ― G73 PQ ブロック全体で使用する主軸回転数
T ― G73 PQ ブロック全体で使用する工具とオフセット
ハース G73 例
O0815 (Example)
T101 (工具 1 選択)
G50 S1000
G00 X3.5 Z.1 (開始点へ移動)
G96 S100 M03
G73 P80 Q180 U.01 W0.005 I0.3 K0.15 D4 F.012 (T1 で P-Q を G73 荒削り)
N80 G42 G00 X0.6
G01 Z0 F0.1
X0.8 Z-0.1 F.005
Z-0.5
G02 X1.0 Z-0.6 I0.1
G01 X1.4
X2.0 Z-0.9
Z-1.6
X2.3
G03 X2.8 Z-1.85 K-0.25
G01 Z-2.1
N180 G40 X3.1
G00 Z0.1 M05
(****** オプション仕上げシーケンス *****)
G53 X0 (工具交換クリアランス用ゼロ)
G53 Z0
M01
T202 (工具 2 選択)
N2 G50 S1000
G00 X3.0 Z0.1 (開始点へ移動)
G96 S100 M03
G70 P80 Q180 (T2 で P-Q を G70 仕上げ)
G00 Z0.5 M05
G28
M30
CNCマシン
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Fanuc G73パターン繰り返しサイクル:包括的ガイド
- 公式Haas CNC旋盤オペレーターズマニュアル無料ダウンロード – 包括的ガイドとプログラミング例
- Haas CNC旋盤での効率的なねじ修正:直感的プログラミングシステム(IPS)活用
- Haas CNC旋盤でC軸ライブツーリングプログラミングをマスター
- Haas CNCライブツーリング旋盤プログラミング: スピンドルオリエンテーション&Mコード
- CNC旋盤ライブツーリングとHaas Mコード完全ガイド
- Haas CNC旋盤Gコード完全ガイド: 必須コマンドと機能
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- CNC Gコード・Mコード 総合ガイド:フライス盤・旋盤対応