



G75サイクルによる精密溝入れ・切断加工 – CNC旋盤最適化プログラム
概要
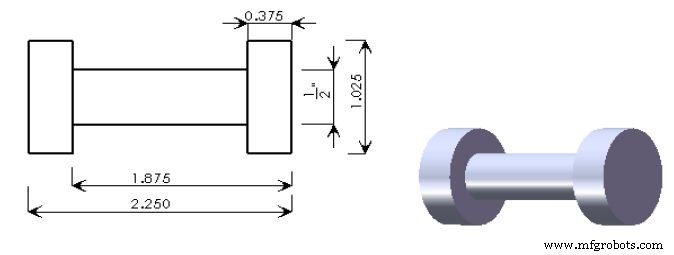
G75溝入れサイクルを使用してX軸方向の長い溝を加工し、同一サイクルでワークを切断するCNC旋盤プログラムです。
図面/イメージ
CNCプログラム
G90 G20 G18 G55;
T0400 M06;
S2000 M03;
G00 Z0.0;
X1.200;
G01 X1.150 F3;
G71 U0.020 R0.010;
G71 P2 Q3;
N2 G01 X1.025;
Z-2.420;
N3 X1.150;
G28 X0.0;
G28 Z0.0;
T0200 M06;
G57;
G00 Z-0.500;
X1.300;
G01 X 1.025 F1.5 S1000;
G75 R0.010;
G75 X 0.500 Z-1.875 P 0.020 Q0.100 R-0.0001 F1.5;
G00 X1.2;
Z-2.375;
G01 X1.025;
G75 R0.010;
G75 X 0.0 P0.020 R-0.0001;
G28 X0.0;
G28 Z0.0;
M30;
解説
最初の工具(T0400)でG71サイクルを使い溝の荒取りを行い、2番目の工具(T0200)でG75サイクルを2回実行して溝の仕上げと切断を実施しています。G75のXは溝の底径、Zは溝位置、Pは切込み量、Qはリトラクト量、Rはテーパー量を指定します。インチ単位(G20)でプログラムされています。
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- 最適化されたFanuc G75溝入れサイクル:1行形式ガイド
- CNCプログラミングでG74ペックドリリングサイクルを用いた端面溝入れ
- G75溝入れサイクル: CNCプログラミング例と解説
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- CNC ドリル加工の最適化:グリッドプレートへの G81 サイクル活用 ― 実践サンプルプログラム
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- G82 ドリルサイクル(ドウェル付き)をマスター ― CNC フライス加工例題プログラム
- Millport SmartLathez 1740 CNC旋盤 – 精度とパワー