



LinuxCNCマスター:CNC工作機械制御のためのGコード&Mコード総合ガイド
LinuxCNCは、フライス盤や旋盤などの工作機械をコンピュータ制御するためのソフトウェアシステムです。
LinuxCNCはオープンソースコードのフリーソフトウェアです。
タッチスクリーン用を含む複数のグラフィカルユーザーインターフェースを提供します。
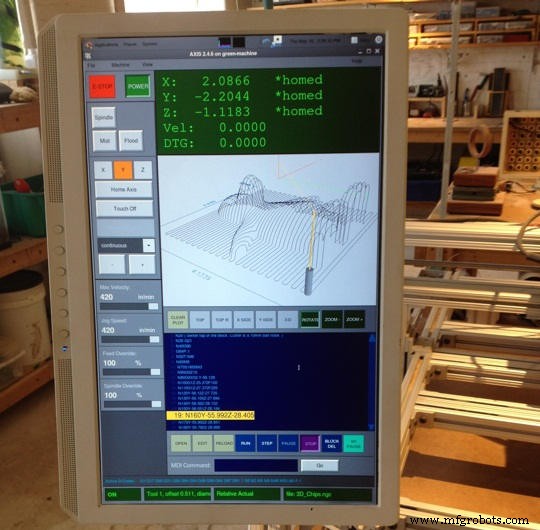
Gコード
| Gコード | 説明 |
|---|---|
| G0 | 早送り直線移動 |
| G1 | 直線送り |
| G2 | CW円弧送り |
| G3 | CCW円弧送り |
| G4 | ドウェル |
| G5.1 | 2次Bスプライン |
| G5.2 G5.3 | NURBSブロック |
| G7 | 直径モード(旋盤) |
| G8 | 半径モード(旋盤) |
| G10 L1 | 工具テーブルエントリ設定 |
| G10 L10 | 工具テーブル設定(計算済み、ワークピース) |
| G10 L11 | 工具テーブル設定(計算済み、治具) |
| G10 L2 | 座標系原点設定 |
| G10 L20 | 座標系原点設定(計算済み) |
| G17 | XY平面 |
| G18 | ZX平面 |
| G19 | YZ平面 |
| G17.1 | UV平面 |
| G18.1 | WU平面 |
| G19.1 | VW平面 |
| G20 | インチ単位 |
| G21 | ミリメートル単位 |
| G28 | 事前定義位置へ移動 |
| G28.1 | G28用現在絶対位置を記憶 |
| G30 | 事前定義位置へ移動 |
| G30.1 | G30用現在絶対位置を記憶 |
| G33 | 主軸同期動作 |
| G33.1 | リジッドタッピング |
| G38.2 - G38.5 | プロービング |
| G38.2 | ワーク方向へプローブ、接触で停止、失敗時エラー信号 |
| G38.3 | ワーク方向へプローブ、接触で停止 |
| G38.4 | ワークから離れる方向へプローブ、接触喪失で停止、失敗時エラー信号 |
| G38.5 | ワークから離れる方向へプローブ、接触喪失で停止 |
| G40 | 工具半径補正キャンセル |
| G41 | 工具半径補正 左 |
| G42 | 工具半径補正 右 |
| G41.1 | 動的工具半径補正 左 |
| G42.1 | 動的工具半径補正 右 |
| G43 | 工具長オフセット |
| G43.1 | 動的工具長オフセット |
| G49 | 工具長オフセットキャンセル |
| G53 | 機械座標系での移動 |
| G54 | 座標系1選択 |
| G55 | 座標系2選択 |
| G56 | 座標系3選択 |
| G57 | 座標系4選択 |
| G58 | 座標系5選択 |
| G59 | 座標系6選択 |
| G59.1 | 座標系7選択 |
| G59.2 | 座標系8選択 |
| G59.3 | 座標系9選択 |
| G61 | 厳密パスモード(パス制御モード) |
| G61.1 | 厳密パスモード(パス制御モード) |
| G64 | 許容公差付きパス制御モード |
| G73 | チップブレーキング付きドリリングサイクル |
| G76 | 多パスねじ切りサイクル(旋盤) |
| G80 | 固定サイクルキャンセル |
| G81 | ドリリングサイクル |
| G82 | ドウェル付きドリリングサイクル |
| G83 | ビックドリリングサイクル |
| G85 | ボーリングサイクル、送り退避 |
| G86 | ボーリングサイクル、主軸停止、早送り退避 |
| G89 | ボーリングサイクル、ドウェル、送り退避 |
| G90 | 絶対距離モード |
| G91 | 増分距離モード |
| G90.1 | 円弧用絶対距離モード(I,J,Kオフセット) |
| G91.1 | 円弧用増分距離モード(I,J,Kオフセット) |
| G92 | 座標系オフセット |
| G92.1 | 座標系オフセットキャンセル |
| G92.2 | 座標系オフセットキャンセル |
| G92.3 | 軸オフセット復元 |
| G93 | 逆時間モード |
| G94 | 分当り単位モード |
| G95 | 回転当り単位モード |
| G96 | 定表面速度 |
| G97 | RPMモード |
| G98 | 開始位置復帰(固定サイクルZ退避モード) |
| G99 | R位置復帰(固定サイクルZ退避モード) |
Mコード
| Mコード | 説明 |
|---|---|
| M0 M1 | プログラム一時停止 |
| M2 M30 | プログラム終了 |
| M60 | パレット交換一時停止 |
| M3 M4 M5 | 主軸制御 |
| M6 | 工具交換 |
| M7 M8 M9 | クーラント制御 |
| M48 M49 | 送り/主軸オーバーライド 有効/無効 |
| M50 | 送りオーバーライド制御 |
| M51 | 主軸オーバーライド制御 |
| M52 | 適応送り制御 |
| M53 | 送り停止制御 |
| M61 | 現在工具番号設定 |
| M62-M65 | 出力制御 |
| M66 | 入力制御 |
| M67 | アナログ出力制御 |
| M68 | アナログ出力制御 |
| M100-M199 | ユーザー定義Mコード |
二項演算子
| 演算子 | 説明 |
|---|---|
| + | 加算 |
| - | 減算 |
| * | 乗算 |
| / | 除算 |
| OR | 非排他的論理和 |
| XOR | 排他的論理和 |
| AND | 論理積 |
| MOD | 剰余演算 |
| ** | べき乗演算 |
| EQ | 等価 (EQ) |
| NE | 非等価 (NE) |
| GT | 厳密に大きい |
| GE | 以上 |
| LT | 厳密に小さい |
| LE | 以下 |
関数
| 関数名 | 関数結果 |
|---|---|
| ATAN[Y]/[X] | 4象限逆正接 |
| ABS[arg] | 絶対値 |
| ACOS[arg] | 逆余弦 |
| ASIN[arg] | 逆正弦 |
| COS[arg] | 余弦 |
| EXP[arg] | eのarg乗 |
| FIX[arg] | 整数切り捨て |
| FUP[arg] | 整数切り上げ |
| ROUND[arg] | 最寄り整数へ丸め |
| LN[arg] | 自然対数 |
| SIN[arg] | 正弦 |
| SQRT[arg] | 平方根 |
| TAN[arg] | 正接 |
| EXISTS[arg] | 名前付きパラメータ存在チェック |
ワード文字
| 文字 | 意味 |
|---|---|
| A | A軸 |
| B | B軸 |
| C | C軸 |
| D | 工具半径補正番号 |
| F | 送り速度 |
| G | 汎用機能(モーダルグループ表参照) |
| H | 工具長オフセットインデックス |
| I | 円弧およびG87固定サイクル用Xオフセット |
| J | 円弧およびG87固定サイクル用Yオフセット |
| K | 円弧およびG87固定サイクル用Zオフセット。G33同期動作用主軸-動作比。 |
| M | 雑多機能(モーダルグループ表参照) |
| N | 行番号 |
| P | 固定サイクルおよびG4でのドウェル時間。G10で使用するキー。 |
| Q | G73、G83固定サイクルでの送り増分 |
| R | 円弧半径または固定サイクル平面 |
| S | 主軸回転数 |
| T | 工具選択 |
| U | U軸 |
| V | V軸 |
| W | W軸 |
| X | X軸 |
| Y | Y軸 |
| Z | Z軸 |
| / | ブロック削除 |
| () | コメント |
| ; | コメント |
| MSG, | メッセージ |
一般的なエラーメッセージ
G code out of range
G99より大きいGコードが使用されました。LinuxCNCのGコード範囲は0〜99です。0〜99のすべての数字が有効なGコードではありません。
Unknown g code used
LinuxCNC Gコード言語に含まれないGコードが使用されました。
i,j,k word with no Gx to use it
i、j、kワードはGコードと同じ行で使用しなければなりません。
Cannot use axis values without a g code that uses them
モーダルGコードが有効か、同じ行にGコードがない限り、軸値を単独の行で使用できません。
File ended with no percent sign or program end
すべてのGコードファイルは、M2またはM30で終了するか、パーセント記号%でラップする必要があります。
CNCマシン
- M-TECH:Apolloルーター向け高度CNC制御システム
- レーザー微細加工システム:現代製造業のためのプロフェッショナルガイド
- 3大レーザーマーキングシステム徹底解説:マスク・アレイ・スキャニング方式
- プラズマ vs フレーム切断システム:あなたのプロジェクトに最適なのは?
- Haas フライス盤 Mコード完全ガイド: 機能・設定・使用法
- シーメンスSinumerik REPOSitionモードの理解:機能とメリット
- Mach3 Mコード総合ガイド:CNC加工用
- Mコードマスター: CNCプログラミングクイズ
- Gコードマスター: CNCプログラミングクイズに挑戦
- C# usingステートメント完全ガイド:名前空間インポート、エイリアス、静的ディレクティブ
- C言語関数完全ガイド:ユーザー定義関数と標準ライブラリ関数の基礎