



プラズマ vs フレーム切断システム:あなたのプロジェクトに最適なのは?
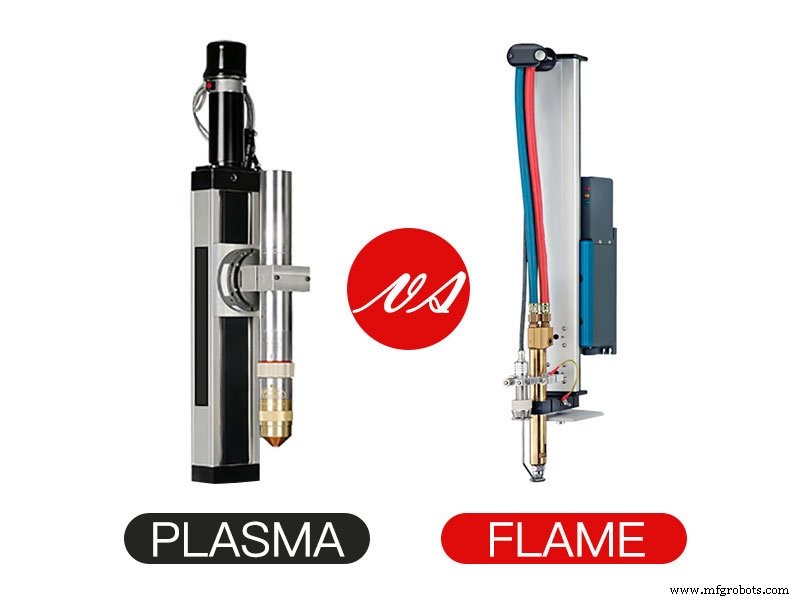
フレーム切断システム(酸素燃料切断トーチ)は1インチ(約25.4mm)以上の軟鋼に実用的な選択肢ですが、プラズマトーチは鉄系・非鉄系を問わず薄い材料に適しています。
まず、両システムの仕組みを理解しましょう。
プラズマカッターの仕組み
プラズマカッターは圧縮空気、窒素、酸素などのガスを使用し、そのガスに電気アークを通します。これによりガスがプラズマ状態になり、高速で金属を貫通して切断します。
この高速プラズマは「プラズマジェット」と呼ばれ、金属をほぼ瞬時に約30,000~40,000°F(約16,600~22,200℃)まで加熱し、極めて高速(約20,000フィート/秒、約6,100m/秒)で切断します。これがプラズマカッターが非常に速い理由です。驚異的な温度です。
本質的に、プラズマ切断は材料を制御された方法で焼却するプロセスです。
また、切断領域をシールドし切断品質を向上させるガスカーテンがあります。切断をより直線的で薄く保つのに役立ちます。
フレーム切断トーチの仕組み
フレーム切断トーチが単に材料を溶かして除去すると思っているなら、それは半分だけ正解です。
フレーム切断トーチは炎に酸素ブラストを加え、鉄を酸化させてスラグに変えます。本質的には酸素と鉄の化学反応です。熱がこの反応を非常に速く進行させます。
超高速・制御された「錆び」と考えるとわかりやすいでしょう。
炎で鋼を約1800°F(約980℃)まで予熱し、加圧酸素が酸化と同時に材料を吹き飛ばします。
つまり、切断可能な軟鋼厚は、加熱して加圧酸素ストリームで吹き飛ばせる量に等しいと言えます。大型ユニットではかなり深く切断可能で、1フィート(約30cm)以上の厚い鋼も切断できます。ただ時間がかかります。
プラズマ切断システム vs フレーム切断システム
| プラズマ切断システム | フレーム切断システム |
|---|---|
| 鋼、鉄、ステンレス、アルミニウム、真鍮、電気を通すあらゆる材料切断可能 | 軟鋼と鉄のみ切断可能、薄い他材料は雑な切断 |
| 2インチ(約50mm)以上の厚鋼切断は稀、大型機でも最適なのは通常3/4インチ(約19mm)以下 | 極厚金属切断可能、ノズルサイズにより12インチ(約300mm)以上も |
| 狭い切れ目(ケーフ) | 広い切れ目 |
| システム購入コスト高 | システム購入コスト低(経済的) |
| 切断面綺麗、ワイヤーブラシでエッジ処理程度 | 切断面粗い、グラインダー等で後処理必要 |
| 非常に高速切断 | 低速切断 |
| 切断可能厚は機械サイズで決定 | ノズル交換で異なる材料厚に対応 |
プラズマ切断システムとフレーム切断システムの違いを比較:
用途
プラズマ切断はここでも光ります。プラズマは単なる電気を帯びたガスなので、プラズマカッターは基本的に電気を通すあらゆる材料を切断できます。アルミニウム、鋼、ステンレス、真鍮、銅、何でもプラズマは素早く処理します。
フレーム切断トーチの場合、答えはもう少し複雑です。軟鋼向けですが、そこにはアスタリスクが付きます。
自分で試したことがあれば、薄いアルミニウムやステンレス、他材料も実際に切断できることはご存知でしょう。しかし切断面は醜く汚いです。理由は:
このプロセスは金属を酸化させることを意図しています。ステンレスとアルミニウムはほとんど酸化しません。そのため金属をスラグに変える代わりに、実際には材料に隙間を溶かして作り、炎の力で押し出しているだけです。厚いこれらの材料は切断できず、薄板でこの現象が起こりやすいです。
技術的回答:薄ければ他材料も切断可能だが醜い仕上がり。また周囲金属が熱影響を強く受け、激しい歪み(ステンレスの場合)や巨大な熱影響部(合金鋼の場合)が生じます。基本的に、切断トーチ推奨は軟鋼のみです。
厚さ
酸素燃料トーチは厚鋼を朝飯前に切断します。4インチ(約100mm)厚の鋼軸を切断するなら切断トーチが適任。
重量級ユニットでは最大4フィート(約1.2m)の固体鋼も切断可能。正直、日常で遭遇することは稀ですが、決してないとは言えません。覚えておくべきは、エンジンブロックも鉄製ならスライス可能(アルミ製でない限り)。
ほとんどのユニットでは、大きなトーチノズルがあれば最大1フィート(約300mm)厚まで切断可能。ノズルが小さいほどケーフは狭く、切断可能材料も薄くなります。
プラズマトーチはそこまで厚く切断できません。重量級でも約2-3/4インチ(約70mm)が限界ですが、そんな機器を入手する機会は稀。標準産業用で1インチ(約25mm)程度、ホビー機は約1/4インチ(約6mm)または3/8インチ(約9.5mm)が最大。
速度
ここでもプラズマが光ります。信じられない高熱で作業するため、非常に高速です。同条件比較では、切断トーチでプラズマに追いつくことはできません。
携帯性
フレーム切断システムは、トラックに積んで畑の真ん中でトラクターを切断できるという意味で、最も携帯性に優れます。持ち運べる場所ならどこでも作業可能。
プラズマカッターは(一般的に)より小型ユニットで持ち運び易いですが、電源接続が必要。小型ホビー機は通常20~30ポンド(約9~14kg)。工場内作業なら問題ありませんが、農場作業では面倒かもしれません。
消耗品
両システムとも消耗品あり、チップ摩耗と小さな交換部品発生。これは大きな出費ではありません。
この点ではプラズマを好みます:酸素燃料ではガスボンベ充填必要。プラズマでは一般的に圧縮空気のみ必要。技術的にはプラズマも相当な電力使用。
オプション
フレームトーチはシンプル、仕事に適したノズルサイズ選択のみ。他に確認すべきはフラッシュバックアレスター(逆火防止装置)装着で爆発防止。
プラズマトーチ購入時に知っておくべき用語がいくつかあります。概要と意味説明:
多機能性
これは難しい質問です。両システムとも相手にできないことがあります。
酸素アセチレンでは、異なるトーチ(溶接、切断、ローズバッド)で溶接、加熱、ハードフェーシング、切断、半田付け、ろう付け、ブレンド、グージングが可能。切断では主に軟鋼限定だが、溶接ならほとんどの金属対応。
プラズマでは、カット、TIG、アーク溶接が可能な3-in-1小型ユニットが一般的。それ以外ではプラズマカッターは切断専用。
パイロットアーク
ワークに近づいていない時もプラズマを維持する小さなワイヤーのような機能。エキスパンドメタルやメッシュ加工など中断切断用途で実用的。機械を一貫して稼働させられます。ガレージ作業程度なら不要、薄板切断や車解体程度ではメリット少ない。メッシュ類多用ならプロセス高速化。
高周波
プラズマトーチ起動に使用されるもので、溶接機と類似。基本的に高周波高電圧電流をトーチに流し、切断開始を容易に。ピアスポイントをより小さく、綺麗に、容易にし、厚材に有用。一般的に薄板用ホビー機では不要。良い習慣として、切断ラインから少し外れた位置でピアスし、プラズマを切断ラインにスイープさせる方法があります。
どの金属切断システムを選ぶべきか?
フレーム切断トーチを選ぶべきケース:
- 軟鋼を扱う。
- 重機を扱う。
- 重厚なアクスルや大塊鋼を切断したい。
- あらゆるツールを最低一つは揃えたい。
- 多機能性重視:切断だけでなく溶接・加熱もしたい。
- 薄板・プレート高速切断は不要だが、オプションとして欲しい。
- 電源不要で畑の真ん中まで持って行って作業したい。
プラズマカッターを選ぶべきケース:
- トラックフレームをバラバラに切断したい。
- ファブリケーション(製作)に興味がある。
- あらゆるツールを最低一つは揃えたい。
- 薄板・プレートを高速切断したい。
- アーティストで薄板金属彫刻制作。
- 多様な材料を扱う。
- 主焦点は切断、多機能性は二の次。
- 移動性はそれほど重要でない、主に工場内作業。
CNCマシン
- プラズマ切断の仕組みとメリット・選び方完全ガイド
- 高圧ウォータージェット技術による精密鋼材切断:熱影響なし・バリなし・高コスパ
- レーザー切断vsプラズマ切断:適切な金属切断技術の選び方
- ロボットファイバーレーザー切断 vs プラズマ切断:違いと最適な選択
- プラズマ切断の仕組み:技術、メリット、アプリケーション
- プラズマ切断 vs レーザー切断:違いと使い分け
- プラズマ切断機の仕組み:現代金属切断の科学
- スマートなアップグレードでプラズマカッターの性能を最大化
- プラズマ切断テーブル導入の判断基準:メリット・適用場面・品質選定のポイント
- プラズマ切断の理解: CNC精密加工への包括的ガイド
- プラズマ切断 vs トーチ切断: 適切な金属切断ツールの選び方