



シャーライン CNC Gコード&Mコード完全リファレンス
シャーライン CNC フライス盤/旋盤で作業するマシニスト向け、Gコード・Mコード完全一覧です。
シャーライン CNC 詳細:
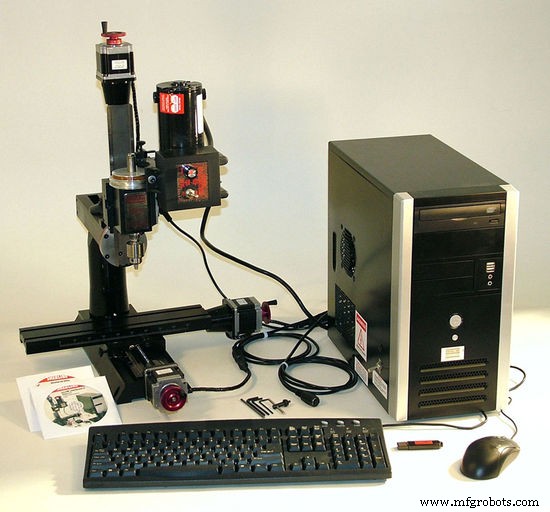
シャーライン Gコード
| Gコード | 機能 |
|---|---|
| G00 | 早送り移動(急速位置決め) |
| G01 | 送り移動(直線補間) |
| G02 | 時計回り円弧/ヘリカル補間 |
| G03 | 反時計回り円弧/ヘリカル補間 |
| G04 | ドウェル |
| G08 | スプライン平滑化 ON |
| G09 | イグザクトストップチェック、スプライン平滑化 OFF |
| G10 | 減速停止付き直線送り移動 / 座標系原点設定 |
| G11 | 制御付き減速停止 |
| G17 | XY 平面選択 |
| G18 | XZ 平面選択 |
| G19 | YZ 平面選択 |
| G20 | インチ系選択 |
| G21 | ミリ系選択 |
| G28 | クリアランスプレーン復帰 |
| G33 | ねじ切り(旋盤)※主軸と軸が同期していないためシャーラインでは動作しません |
| G35 | 次行エラーチェックバイパス |
| G40 | 工具補正 OFF |
| G41 | 工具補正 左 |
| G42 | 工具補正 右 |
| G43 | 工具長補正 負方向 |
| G44 | 工具長補正 正方向 |
| G49 | 工具長補正キャンセル |
| G53 | ワーク座標オフセットキャンセル |
| G54-G59 | ワーク座標オフセット 1-6 |
| G59.1 | プリセットワーク座標系 7 使用 |
| G59.2 | プリセットワーク座標系 8 使用 |
| G59.3 | プリセットワーク座標系 9 使用 |
| G61 | スプライン輪郭加工 バッファリング OFF |
| G64 | スプライン輪郭加工 バッファリング ON |
| G65 | 矩形ポケット加工 |
| G66 | 円形ポケット加工 |
| G67 | フェイスミル/フライカット |
| G68 | 角R付き矩形ポケット加工 |
| G70 | インチモード |
| G71 | ミリモード |
| G74 | ペックドリル(旋盤) |
| G80 | モーションキャンセル(固定サイクル含む) |
| G81 | ドリル固定サイクル |
| G82 | ドウェル付きドリル固定サイクル |
| G83 | チップブレーキングドリル固定サイクル(ペックドリル) |
| G84 | タッピングサイクル(右ねじ) |
| G85 | ボーリングサイクル 1(ドウェルなし、送り退避) |
| G86 | ボーリングサイクル 2(主軸停止、早送り退避) |
| G87 | バックボーリング固定サイクル |
| G88 | ボーリングサイクル 3(主軸停止、手動退避) |
| G89 | ボーリングサイクル 4(ドウェルあり、送り退避) |
| G90 | 絶対モード |
| G91 | インクリメンタルモード |
| G92 | ホーム座標リセット(座標系オフセット) |
| G92.2 | オフセット座標系キャンセル |
| G93 | 逆時間送りモード |
| G94 | 分当り送り(旋盤)デフォルト |
| G95 | 回転当り送り(旋盤) |
| G96 | 定周速制御 ON(旋盤) |
| G97 | 定周速制御 OFF(旋盤) |
| G98 | 固定サイクル初期レベル復帰 |
シャーライン Mコード
| Mコード | 機能 |
|---|---|
| M00 | プログラム停止 |
| M01 | オプション プログラム停止 |
| M02 | プログラム終了 |
| M03 | 主軸正転、レーザー、フレーム、電源 ON |
| M04 | 主軸逆転 |
| M05 | 主軸停止、レーザー、フレーム、電源 OFF |
| M06 | 工具交換 |
| M08 | クーラント ON |
| M09 | クーラント OFF |
| M10 | 工具高さオフセット予約 |
| M13 | 主軸 ON、クーラント ON |
| M26 | B軸自動クランプ有効 |
| M27 | B軸自動クランプ無効 |
| M30 | マクロ使用時プログラム終了 / プログラム終了、パレットシャトル、リセット |
| M48 | 速度・送りオーバーライド有効 |
| M49 | 速度・送りオーバーライド無効 |
| M60 | パレットシャトルとプログラム停止 |
| M91 | 表示モード インクリメンタル |
| M92 | 表示モード 絶対 |
| M97 | 指定行番号へジャンプ |
| M98 | マクロ/サブルーチン呼び出し |
| M99 | マクロ/サブルーチン復帰 |
| M100 | 機械原点リセット |
| M199 | プログラム中間スタート |
アドレスワード
| ワード | 説明 |
|---|---|
| D | 工具半径補正番号 |
| F | 送り速度 |
| G | 汎用機能 |
| H | 工具長オフセット |
| I | 円弧Xオフセット / G87サイクル Xオフセット |
| J | 円弧Yオフセット / G87サイクル Yオフセット |
| K | 円弧Zオフセット / G87サイクル Zオフセット |
| L | 固定サイクル繰り返し回数、G10併用キー |
| M | 雑多機能 |
| N | 行番号 |
| O | サブプログラム |
| P | G4ドウェル時間、固定サイクルパラメータ、G10併用キー |
| Q | G83サイクル 送りインクリメント |
| R | 円弧半径、固定サイクル Rポイント |
| S | 主軸回転数 |
| T | 工具選択 |
| X | X軸 |
| Y | Y軸 |
| Z | Z軸 |
| (...) | コメント(括弧内はプログラムの一部ではなく、オペレータ向けメモ) |
特徴: EMC2/LinuxCNC ベース独自の拡張 Gコード(G65-G68 ポケット/フェイスミル、G08/G09/G61/G64 スプライン制御、G35 エラーチェックバイパス等)と、標準的な Fanuc 風 G/M コードが混在。旋盤用 G96/G97/G94/G95 もサポート。
CNCマシン
- CNC Mコード完全入門:工作機械制御のマスター
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- G81ドリルサイクルとG91インクリメンタルモード活用: 実践的リピート穴あけ例
- LinuxCNCマスター:CNC工作機械制御のためのGコード&Mコード総合ガイド
- Anilam 4200T CNC旋盤制御: Gコード機能をマスターする
- GSK 980TDb Gコード完全ガイド:旋削用CNCシステム向け
- シーメンスSinumerik 808D Gコード完全ガイド:ISOダイヤレクトモード対応
- Tormach CNC Mコード完全ガイド:M0〜M9の機能解説
- CNC Gコード・Mコード 総合ガイド:フライス盤・旋盤対応
- Mach3 Mコード総合ガイド:CNC加工用
- NCT 201 Gコード完全リファレンス:CNC旋盤とフライス盤