



GTCNC-150iT-II CNC旋盤: 包括的なGコード & Mコード ガイド
GTCNC-150iT-II Gコード Mコード
GREAT-150iT-II または GTCNC-150iT-II CNC旋盤用のGコードとMコード一覧。
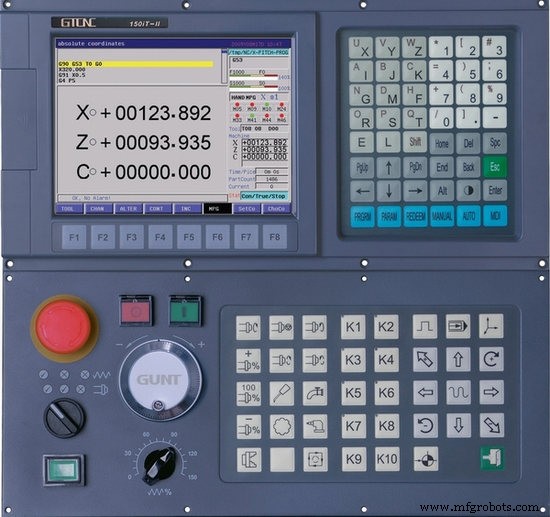
Gコード
| Gコード | 説明 |
|---|---|
| G00 | 高速位置決め |
| G01 | 線形補間 |
| G02 | ヘリカル補間 CW |
| G03 | ヘリカル補間 CCW |
| G33 | ねじ切り |
| G04 | ドウェル |
| G17 | X-Y平面 |
| G18 | Z-X平面 |
| G19 | Y-Z平面 |
| G20 | インチ入力 |
| G21 | メトリック入力 |
| G28/G281/G282/G283 | 第1基準点復帰 |
| G30/G301/G302/G303 | 第2、3、4基準点復帰 |
| G26 | ZXY軸プログラム原点復帰 |
| G261 | X軸プログラム原点復帰 |
| G262 | Y軸プログラム原点復帰 |
| G263 | Z軸プログラム原点復帰 |
| G40 | 工具半径補正キャンセル |
| G41 | カッタ半径補正 左 |
| G42 | カッタ半径補正 右 |
| G52 | ローカル座標系設定 |
| G53 | 機械座標系選択 |
| G54 | ワーク座標系1選択 |
| G55 | ワーク座標系2選択 |
| G56 | ワーク座標系3選択 |
| G57 | ワーク座標系4選択 |
| G58 | ワーク座標系5選択 |
| G59 | ワーク座標系6選択 |
| G60 | 精密位置決め |
| G64 | 連続パス制御 |
| G74 | タッピング CCW |
| G84 | タッピング CW |
| G77 | 円筒/円錐 内外径切削缶サイクル |
| G78 | ねじ切り缶サイクル |
| G79 | 端面切削サイクル |
| G70 | 仕上げ旋削 |
| G71 | 円筒荒旋削複合サイクル |
| G72 | 端面荒旋削複合サイクル |
| G173 | 多重モード輪郭荒旋削複合サイクル |
| G174 | 端面ピックドリル複合サイクル |
| G175 | 内外径ドリル/溝入れ複合サイクル |
| G176 | ねじ切り複合サイクル |
| G90 | 絶対値プログラミング |
| G91 | 増分値プログラミング |
| G92 | ワーク座標系設定 |
| G94 | 分当たり送りモード |
| G95 | 回転当たり送りモード |
| G96 | 定表面速度モード |
| G97 | 定表面速度モードキャンセル |
| G22 | プログラムサイクル |
| G800 | プログラムサイクルキャンセル |
| G65 | 非モーダルマクロプログラム呼び出し |
| G66 | モーダルマクロプログラム呼び出し |
| G67 | マクロプログラム呼び出しキャンセル |
Mコード
| Mコード | 説明 |
|---|---|
| M02 | プログラム終了、自動運転停止(デフォルトM02) |
| M30 | プログラム終了、主軸停止、クーラント停止 |
| M00 | プログラム一時停止、「運転」押下で継続 |
| M20 | プログラム終了、パラメータ設定回数だけ繰り返し実行、CNCテスト用 |
| M98 | サブプログラム呼び出し |
| M99 | サブプログラム終了 |
| M97 | プログラムジャンプ |
| M03 | 主軸正転(CW) |
| M04 | 主軸逆転(CCW) |
| M05 | 主軸停止 |
| M08 | クーラントON |
| M09 | クーラントOFF |
| M10 | チャッククランプ |
| M11 | チャックアンクランプ |
| M24 | ブローイングON |
| M25 | ブローイングOFF |
| M32 | 潤滑ON |
| M33 | 潤滑OFF |
| M41-M50 | ユーザー定義ON/OFF(各種) |
| M51 | ユーザー定義ON(PLCデフォルト センター前進) |
| M52 | ユーザー定義OFF |
| M53 | ユーザー定義ON(PLCデフォルト センター後退) |
| M54-M58 | ユーザー定義ON/OFF |
| M61 | 主軸高速段(第1) |
| M62 | 主軸低速段(第2) |
| M63 | 主軸変速(第3) |
| M64 | 主軸変速(第4) |
| M88 | ユーザー定義(独自定義によるプログラム実行制御) |
| M89 | ユーザー定義(独自定義によるプログラム実行制御) |
| M317 | 機械座標X軸クリア |
| M318 | 機械座標Y軸クリア |
| M319 | 機械座標Z軸クリア |
| M320 | 全軸機械座標クリア(X,Y(C),Z,A,B) |
CNCマシン
- CNC Mコード完全入門:工作機械制御のマスター
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNC プログラムブロックを理解する:包括的ガイド
- CNC プログラミング入門:ファナック制御向け初心者ガイド
- Haas フライス盤 Mコード完全ガイド: 機能・設定・使用法
- Tormach CNC Mコード完全ガイド:M0〜M9の機能解説
- Haas CNCアラームコード解説:トラブルシューティングガイド
- 主軸ウォームアップ手順:最適なパフォーマンスのために
- Mach3 Mコード総合ガイド:CNC加工用
- Mコードマスター: CNCプログラミングクイズ
- Cプログラム構造の理解:初心者向けガイド