



Fanuc G86ボーリングサイクルをマスター:CNCフライス加工向け解説
G86ボーリングサイクル
Fanuc G86ボーリングサイクルは穴のボーリング加工に使用されます。工具は切削送りで穴底まで進み、その後高速送りで穴から退避します。
G86ボーリングサイクル 形式
G86 X Y Z R F K
パラメータ
X Y – 穴位置データ
Z – ボーリング深さ(絶対値)
R – 穴上方の工具開始位置
F – 切削送り速度
K – 繰り返し回数(必要な場合)
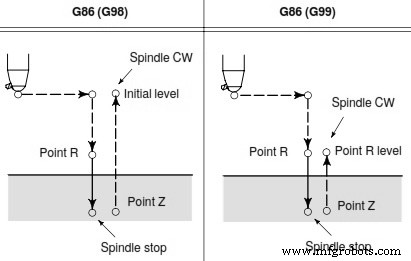
G86ボーリングサイクル
G86ボーリングサイクル 動作
- X軸・Y軸で位置決め後、R点まで高速移動
- R点からZ点までドリリング(切削送り)
- 穴底で主軸停止後、工具を高速送りで退避
工具復帰位置
復帰平面はG98、G99 Gコードに依存します。
G86ボーリングサイクルでG98を指定した場合、工具は初期レベルに復帰します。
G99を指定した場合、工具はRレベルに復帰します。
G86ボーリングサイクル プログラム例
M3 S2000
G90 G99 G86 X300. Y–250. Z–150. R–100. F120.
Y–550.
Y–750.
X1000.
Y–550.
G98 Y–750.
G80
G28 G91 X0 Y0 Z0
M5
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- Fanuc旋盤プログラミングにおけるG78ねじ切りサイクルの理解
- ハースフライス盤 G コード完全リファレンス ― CNC オペレータ必携
- ファナック サブプログラミングをマスター:M98 を用いたねじ切りサイクルの効率的活用
- ファナック CNC フライス盤輪郭ペック加工:効率的なサブプログラム繰り返し技法
- Fanuc Gコード 総合リファレンス:CNCプログラミング必携
- ECS G86 主軸停止機能付きボーリングサイクル