



Fanuc円弧補間(G02/G03)をマスター:実践コード例付き解説
Fanuc円弧補間
Fanuc円弧補間コマンド(G02、G03 Gコード)は、工具を円弧に沿って移動させるために使用されます。
G02 – 円弧補間 時計回り
G03 – 円弧補間 反時計回り
円弧補間のプログラミング方法
Fanuc制御装置搭載CNC旋盤では、時計回り円弧補間(アーク)は以下の方法でプログラミングできます。
N10 G02 X Z R または N10 G02 X Z I K
解説
N10 G02 X Z R
X – X軸方向の円弧終点
Z – Z軸方向の円弧終点
R – 円弧半径
N10 G02 X Z I K
X – X軸方向の円弧終点
Z – Z軸方向の円弧終点
I – 円弧始点から円弧中心までのX軸方向距離
K – 円弧始点から円弧中心までのZ軸方向距離
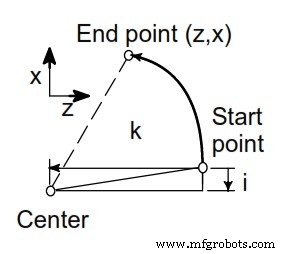
Fanuc円弧補間 G02
Fanuc円弧補間 G02 Gコード例
以下のFanuc円弧補間プログラム例は、複数の異なる方法でプログラミングされています。
CNCプログラマ/オペレータは、制御装置が対応していればG02/G03 X Z R方式またはG02/G03 X Z I K方式を使用できます。
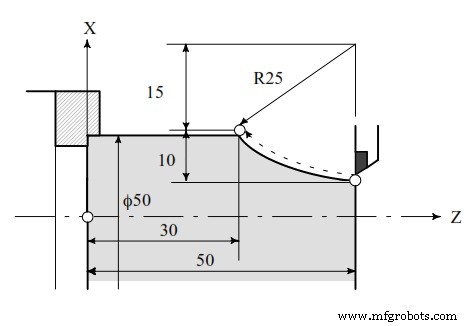
Fanuc円弧補間 G02 Gコード例
(径プログラミング)
G02 X50 Z30 I25 F0.3
G02 U20 W-20 I25 F0.3
G02 X50 Z30 R25 F0.3
G02 U20 W-20 R25 F0.3
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc CNC G32ねじ切りGコード解説:特殊ねじ切りのマスター
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- CNC G02 円弧補間(時計回り) – 実践的Gコードプログラミング例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- CNCでG02/G03円弧補間をマスター:ステップバイステップ例
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- CNC円弧補間チュートリアル: G02/G03 Gコードをマスター
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- CNC G02時計回り円弧補間: 初心者向けサンプルプログラム