



Haas CNC円弧補間マスター:G02/G03実践プログラミングとIJK vs R徹底比較
Haas円弧補間の基礎
なぜRが簡単なのにIJKを使うのか?
R(半径指定)はプログラミングが容易ですが、開始点や終了点を間違えても機械が半径を実行可能な場合、アラームにならず**間違った半径で加工されてしまう**リスクがあります。
一方、I/J/K(中心ベクトル指定)でミスがあると、制御装置が幾何学的に不可能と判断し、**アラームで停止してくれる**ため安全です。手動プログラミングではRが好まれますが、CAD/CAM生成や重要な加工ではIJK推奨です。
R(半径指定)とは
開始点から円の中心までの距離(半径)を直接指定します。正のRでは180°以下の円弧、負のRでは180°超の円弧になります。R指定では360°(全円)は指定できません。
I/J/K(中心ベクトル指定)とは
- I: 開始点から見た円中心のX軸方向増分距離
- J: 開始点から見た円中心のY軸方向増分距離
- K: 開始点から見た円中心のZ軸方向増分距離
IJKは「開始点から中心へのベクトル」なので、平面(G17/G18/G19)に応じて必要な2つを指定します。
360°全円を切削するには
I/J/Kを使用する**唯一の方法**です。開始点=終了点となるため、X/Y/Zの終了点指定は不要です。I/J/Kで中心を定義するだけで完結します。
実践プログラム例
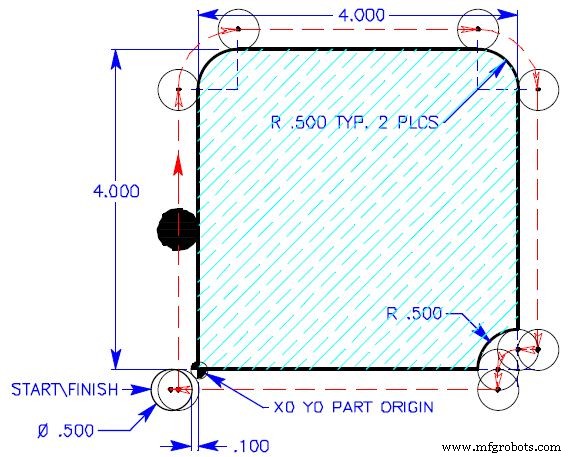
注意: 以下の例は工具半径補正(G41/G42)を使用していません。円弧移動は工具中心軌跡として定義されています。
R指定によるG02/G03
O0010 (INTERPOLATION EXERCISE)
T1 M06 (1/2 DIA. 4FLT. END MILL)
G90 G54 G00 X-0.35 Y-0.25 S1450 M03
G43 H01 Z0.1 M08
G01 Z-0.625 F50.
X-0.25 F14.5
Y3.5
G02 X0.5 Y4.25 R0.75
G01 X3.5
G02 X4.25 Y3.5 R0.75
G01 Y0.25 X4.
G03 X3.75 Y0. R0.25
G01 Y-0.25 X-.35
G00 Z1. M09
G28 G91 Z.0 M05 M30
IJK指定によるG02/G03
O0010 (INTERPOLATION EXERCISE)
T1 M06 (1/2 DIA. 4FLT. END MILL)
G90 G54 G00 X-0.35 Y-0.25 S1450 M03
G43 H01 Z0.1 M08
G01 Z-0.625 F50.
X-0.25 F14.5
Y3.5
G02 X0.5 Y4.25 I0.75 J0.
G01 X3.5
G02 X4.25 Y3.5 I0. J-0.75
G01 Y0.25 X4.
G03 X3.75 Y0. I0. J-0.25
G01 Y-0.25 X-.35
G00 Z1. M09
G28 G91 Z.0 M05 M30
使い分けの指針
| 項目 | R指定 | IJK指定 |
|---|---|---|
| プログラミング容易さ | ◎ 直感的 | △ 計算必要 |
| 入力ミス検出 | × 間違った半径で実行される恐れ | ◎ 幾何学矛盾でアラーム |
| 全円(360°)加工 | × 不可能 | ◎ 可能 |
| 推奨用途 | 手動プログラミング、簡単な円弧 | CAD/CAM、精密加工、全円、大円弧 |
現場では「手書きはR、CAD/CAM出力はIJK」と使い分けるのが現実的です。ただし、Rで180°超の円弧を指定する際は負のRを忘れずに。また、工具半径補正併用時はIJKの方が補正計算が安定する傾向があります。
CNCマシン
- CNCフライス加工エッセンシャル:プロオペレーターのためのクイックリファレンスガイド
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- CNCフライス盤安全操作規程:オペレーター必携コンプライアンスガイド
- CNC銃器彫刻:ATF基準を満たす3つの実証済みマーキング方法
- CNCフライス盤による精密フォーム切削:実証済みソリューション
- CNCフライス盤とCNCルーターの違いと適切なツールの選び方
- CNCフライス vs 手動フライス:違いと使い分けの判断基準
- 精密CNCフライス・旋盤加工:時間短縮とコスト削減
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード