



CNC工作機械での円弧補間マスター:R指定プログラミング – Part 2
円弧補間の概念とプログラミングシリーズ第2部。この記事では、CNC工作機械で円弧補間をプログラミング/加工するために必要な情報と、R(半径)を使用して円弧補間をプログラミングする方法を説明します。
この記事の他のパート
- 円弧補間の概念とプログラミング Part 1 (概念)
- 円弧補間の概念とプログラミング Part 2 (Rの使用)
- 円弧補間の概念とプログラミング Part 3 (I J Kの使用)
- 円弧補間の概念とプログラミング Part 4 (未知のR)
- 円弧補間の概念とプログラミング Part 5 (例)
- 円弧補間の概念とプログラミング Part 6 (用途と演習)
必要な5つの情報
円弧補間コマンドを実行するには、5つの情報が必要です。
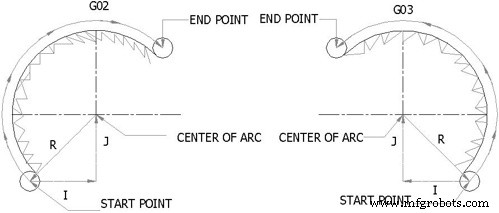
円運動
| 項目 | コマンド |
|---|---|
|
|
|
|
|
|
|
|
|
|
上記情報により、円弧の中心を指定するには2つの方法があることがわかります。
- Rを使用して円弧半径を指定
- I、J、Kを使用して始点から円弧中心までの距離を指定
Rの使用
最初の方法は非常にシンプルで、円弧や円をプログラミングするために特別な労力は必要ありません。次の点のX、Y座標値を指定し、R+「値」を使用するだけです。多くの円弧プログラミングプロジェクトでは、直接半径をRアドレスで使用でき、ほとんどの制御システムで利用可能です。この場合、始点と終点の角度差が非常に重要です。コントローラが自動的に円弧中心を計算するためです。始点と終点間の角度差が180°以下の円弧にはR 正 値を使用し、角度差が180°より大きい円弧にはR 負 値を使用します。
例:以下の図を参照
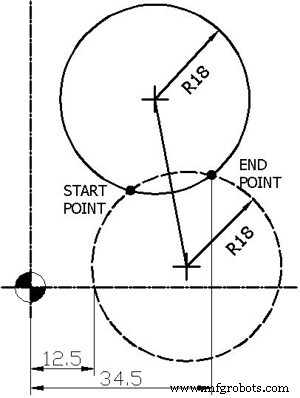
半径 正/負
上図には2つの円があります。1つは破線の円、もう1つは実線の円です。これらは2点で交差しており、黒点で示されています。
破線の円で始点から終点へ時計回りに工具が動く場合、円弧は180°未満です。絶対モード G90でのこの工具運動のコードは次のようになります。
G02 X34.5 Y20 R18 F100.
実線の円で始点から終点へ時計回りに工具が動く場合、円弧は180°より大きいです。絶対モード G90でのコードは次のようになります。
G02 X34.5 Y20 R-18 F100.
円弧補間コマンドがCNCプログラムでアクティブになると、現在アクティブな工具移動コマンドは自動的にキャンセルされます。このキャンセルされる移動は通常G00、G01、またはサイクルコマンドです。
G90とG91を使用した円弧補間
G90 X ____ Y____ はワーク座標系での円弧終点を定義します。
G91 X____ Y____ は円弧始点からの円弧終点の符号付き距離を定義します。
R_____ は円弧半径の長さを定義します。
この記事の他のパート
- 円弧補間の概念とプログラミング Part 1 (概念)
- 円弧補間の概念とプログラミング Part 2 (Rの使用)
- 円弧補間の概念とプログラミング Part 3 (I J Kの使用)
- 円弧補間の概念とプログラミング Part 4 (未知のR)
- 円弧補間の概念とプログラミング Part 5 (例)
- 円弧補間の概念とプログラミング Part 6 (用途と演習)
CNCマシン
- 高度ネスティングソフトウェアが製造業の生産効率を大幅向上
- CNC円弧プログラミング完全マスター:I・Kパラメータを使ったステップバイステップGコード演習
- CNC G02 円弧補間(時計回り) – 実践的Gコードプログラミング例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- CNCでG02/G03円弧補間をマスター:ステップバイステップ例
- CNC円弧補間チュートリアル: G02/G03 Gコードをマスター
- CNC G02時計回り円弧補間: 初心者向けサンプルプログラム
- Siemens Sinumerik 840/840CでL930円ポケットフライス加工をマスター:ステップバイステップガイド
- G71 ボルト穴アーク:正確なアーク穴あけのための簡単CNCフライス盤プログラミング
- DIN 66025:NCプログラミングコード総合ガイド
- C++プログラミング基礎:C++とは何か、なぜ重要か