



NUM CNCフライス盤 Mコード (1020/1040/1060M) - マシニスト向け完全ガイド
NUM 1020/1040/1060M CNC Mコード。NUM CNC制御搭載のCNCフライス盤で作業するマシニスト向け。
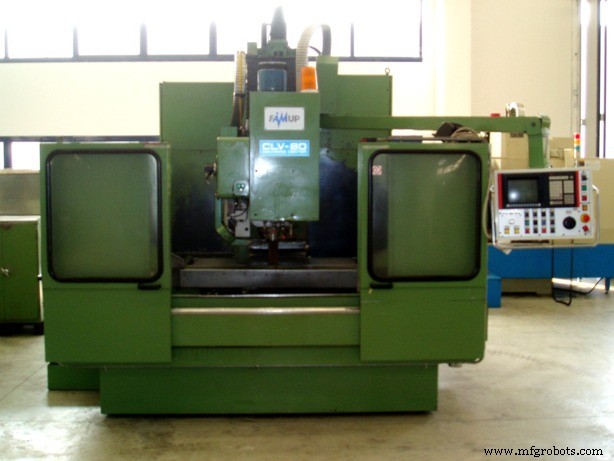
NUM 1020/1040/1060M Mコード
| Mコード | 説明 |
|---|---|
| M00 | プログラム停止 |
| M01 | オプショナル停止 |
| M02 | プログラム終了 |
| M03 | スピンドル 正回転 (時計回り) |
| M04 | スピンドル 逆回転 (反時計回り) |
| M05 | スピンドル停止 |
| M06 | 工具交換 |
| M07 | クーラント 2 ON |
| M08 | クーラント 1 ON |
| M09 | クーラント OFF |
| M10 | クランプ |
| M11 | アンクランプ |
| M12 | プログラム送り停止 |
| M19 | スピンドル インデックス (オリエンテーション) |
| M40-M45 | スピンドル速度レンジ |
| M48 | オーバーライド 有効 |
| M49 | オーバーライド 無効 |
| M61 | 軸グループ内の現在のスピンドル解放 |
| M62-M65 | スピンドル 1-4 の制御 |
| M66-M69 | スピンドル 1-4 の測定 |
| M997 | 強制ブロック シーケンス |
| M998 | 編集(EDIT)および手動データ入力(MDI)モード、自動制御機能によるサブルーチン呼出の再活性化 |
| M999 | 編集(EDIT)および手動データ入力(MDI)モード、自動制御機能によるサブルーチン呼出のプログラムによるキャンセル |
CNCマシン
- CNCフライス盤 vs CNC旋盤:主要違いを解説
- CNC主軸トラブルシューティング:一般的故障の兆候認識と修正
- CNCフライス盤メンテナンスのエキスパートガイド:長寿命化と高精度化
- CNCスピンドル選定の4つのガイドライン
- CNCスピンドル修理 vs 交換:DATRONスピンドル交換プログラムという第三の選択
- Haas CNCフライス盤 Gコード: 準備機能の包括的ガイド
- CNC旋盤ライブツーリングとHaas Mコード完全ガイド
- Hust H6C-T 旋盤 CNC コントローラ Mコード完全リファレンス
- Centroid Mシリーズ フライス盤 Mコード完全リファレンス
- Haas CNC フライス盤設定最適化: オペレータ向け完全ガイド
- NUM 1020/1040/1060T Gコード総合ガイド - CNC旋盤加工用