



NUM CNCフライス盤:外輪郭切削+貫通ドリル+座ぐり(深さ5mm)プログラム例
NUM CNCフライス盤 プログラム例
外輪郭切削、貫通穴ドリル加工、座ぐり(深さ5mm)を1つのプログラムで行う例です。
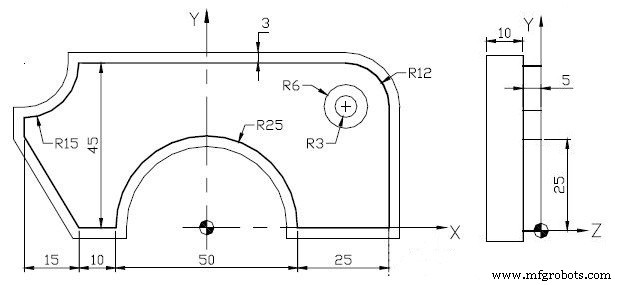
NCプログラム
%358
N1 (BRIDE - フランジ)
N10 G90 G71 G80 G40
N20 G0 G52 Z0 (Contour - 外輪郭)
N30 T4 D4 M6
N40 G97 S345
N50 G94 F110
N60 G0 X62 Y-18
N70 Z-5 M3 M41
N80 G1 G42 X50 M8
N85 G1 Y33
N90 G3 X38 Y45 R12
N100 G1 X-35 Y45
N110 G2 X-50 Y30 R15
N120 G1 X-50 Y25
N130 G1 X-35 Y0
N140 G1 X-25 Y0
N150 G2 X25 Y0 R25
N155 G1 X50
N160 G1 G40 X68 Y-12 M9
N170 G0 G52 Z0 M5 (Drilling - ドリル加工)
N180 T6 D6 M6
N190 G97 S1061
N200 G94 F74
N210 G0 X38 Y33
N220 Z3 M3 M42
N230 G1 Z-18 M8 (5+10+3 = ワーク厚+座ぐり深さ+余裕)
N240 G0 Z3 M9
N250 G0 G52 Z0 M5 (Counterbore - 座ぐり)
N260 T7 D7 M6
N270 G97 S530
N280 G94 F106
N290 G0 X38 Y33
N300 Z3 M3 M40
N310 G1 Z-5 M8
N320 G0 Z3 M9
N330 G0 G52 Z0 M5
N340 M2
プログラム構成のポイント
- 外輪郭切削 (N20-N160)
- G52 Z0 でローカルZ原点設定
- 工具T4(φ8スロッター?)、工具半径補正右(G42)で輪郭トレース
- G3/G2でR指定円弧(R12, R15, R25)を織り交ぜた複雑形状
- N160 G40で補正キャンセルし退避
- 貫通ドリル (N170-N240)
- 工具T6、G94(分当たり送り)でZ-18まで貫通(ワーク厚10+座ぐり深さ5+余裕3)
- M41/M42は主軸ギアレンジ切替(低速/高速)
- 座ぐり (N250-N330)
- 工具T7、同じ位置(X38 Y33)でZ-5まで座ぐり(深さ5mm)
- M40は主軸ギア中速?機種依存
NUM特有のG52 Z0を各フェーズ冒頭で実行し、Z原点をワーク上面にリセットする手法が一貫しています。これにより各工程のZ座標プログラミングが「ワーク上面=Z0」基準で直感的になります。
CNCマシン
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- G01マスター:CNCプログラミングにおける面取り・コーナーR
- CNCプログラミング:G01 Gコードによる面取りとR
- G81 ドリルサイクルと G91 インクリメンタルモードの習得:ステップバイステップ例題プログラム
- G82 ドリルサイクル(ドウェル付き)をマスター ― CNC フライス加工例題プログラム
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- 包括的 NC プログラム:G81 ドリル & G84 タッピングサイクルの実演
- ステップバイステップガイド:実践 G コードで CNC 機械で全円フライス加工
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード