



Mori Seiki DuraTurnでマスターするG01面取り・コーナーR – ステップバイステップCNCプログラミングガイド
投稿者: Brian
図面/イメージ
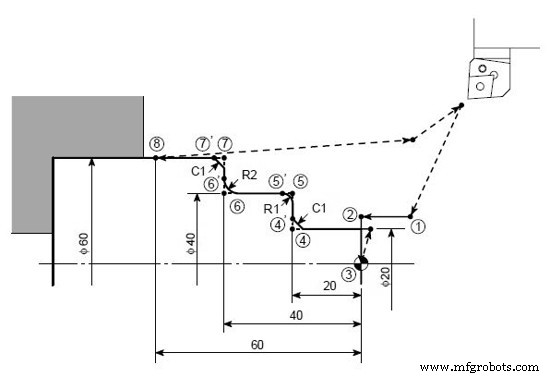
CNCプログラム
O0001;
N1;
G50 S1500;
G00 T0101;
G96 S200 M03;
X30.0 Z20.0 M08;
G01 Z0 F1.0;
X0 F0.2;
G00 X20.0 Z1.0;
G01 Z−20.0, C1.0;
X40.0 , R1.0;
Z−40.0 , R2.0;
X60.0 , C1.0;
Z−60.0;
G00 U1.0 Z20.0;
X200.0 Z150.0 M09;
M01;
解説: Mori Seiki DuraTurn旋盤でのG01直線補間における面取り(C)とコーナーR(R)の指定方法を示す実践的なプログラム例です。カンマ区切りで「Z−20.0, C1.0」のように面取り幅、「X40.0, R1.0」のようにコーナーRを指定できます。定速切削(G96)モードで、複数の面取り・R形状を連続加工しています。M01でオプショナルストップを入れ、工程確認を容易にしています。
CNCマシン
- CNCプログラミング入門:ステップバイステップ旋盤プログラム例
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- Fanuc G21 Gコード例:ミリメートル系CNC旋盤プログラミング
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- 初心者向けCNCマシニングセンタプログラミング ステップバイステップガイド
- 精密CNC G01角度プログラミング: 角度、半径、面取りのマスター
- ワイヤ放電加工 プログラミング:マシニストのための完全CNCガイド