



CNC オペレーター向け Osai GTL プログラミング 総合ガイド
Osai 10 シリーズ CNC 制御を搭載した工作機械で作業する CNC オペレーター向けの Osai GTL プログラミング例を紹介します。
Osai GTL プログラミング例
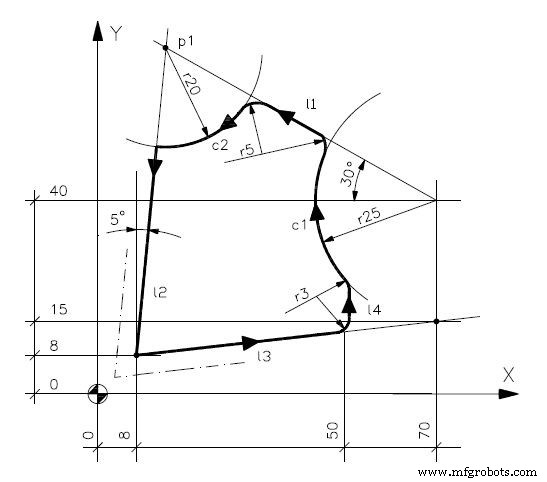
N1 (DIS,"EXAMPLE GTL")
N2 l1=X70Y40,a150
N3 l2=X8Y8,a-95
N4 p1=l1,l2
N5 l3=X8Y8,X70Y15
N6 l4=X50Y,a90
N7 c1=I70J40 r-25
N8 c2=p1,r-20
N9 F250 S800 T1.1 M6M3
N10 GXY
N11 Z-10
N12 G21G42l2
N13 l3
N14 r3
N15 l4
N16 r3
N17 c1
N18 r5
N19 l1
N20 r5
N21 c2s2
N22 l2
N24 G20 G40 l3
N25 GZ2
N23 XY M30
解説: この Osai GTL プログラムは、幾何学的要素(直線 l1〜l4、円 c1、c2、点 p1)を定義し、それらを組み合わせて輪郭加工を行う例です。G21/G42 で工具半径補正右を有効にし、直線・円弧・面取り(r3, r5)を組み合わせて複雑な形状を加工しています。Osai 独自の幾何学定義構文(l=直線、c=円、p=点、r=面取り)を使用しています。
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- 初心者向けCNCマシニングセンタプログラミング ステップバイステップガイド
- CNC円弧プログラミングをマスター:G02・G03 連続円弧のプログラム例
- Sinumerik 810 CNCフライス盤プログラミング:半径・面取り制御をマスター
- 立形マシニングセンタCNCプログラミング入門ガイド
- 円弧補間マスター:ステップバイステップ プログラミング例題 #2
- ワイヤ放電加工 プログラミング:マシニストのための完全CNCガイド