



CNC旋盤プログラミング:X軸半径指定による加工例
概要
CNC旋盤プログラミングにおいて、X軸の値を「径寸法」ではなく「半径寸法」で指定するモード(半径モード)でのプログラム例です。半径モードでは、X軸の移動量が中心からの距離として解釈されます。例えばX1と指定すると、完成径は2mmになります。
加工イメージ
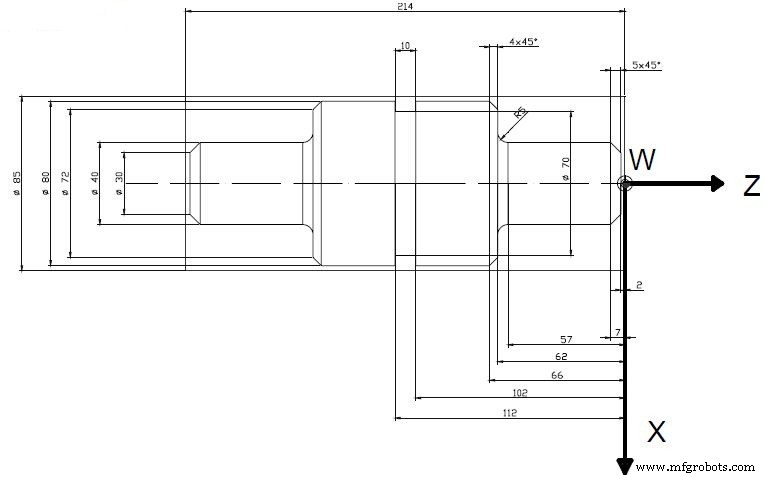
NCプログラム
% Albero
N010 G00 X150 Z200 T0101 M06
N020 G92 S2400
N030 G96 G95 F0.3 S300 M04 M08
N040 X50 Z-2
N050 G01 X-0.5
N060 G00 Z0
N070 X41
N080 G01 Z-115
N090 X45
N100 G00 Z0
N110 X37
N120 G01 Z-61
N130 X41 Z-65
N140 G00 Z0
N150 X33
N160 G01 Z-61
N170 X35
N180 G00 Z0
N190 X29
N200 G01 Z-61
N210 X31
N220 G00 Z0
N230 X25
N240 G01 Z-61
N250 X27
N260 G00 Z0
N270 X21
N280 G01 Z-56
N290 X25 Z-61
N300 G00 Z0
N310 X15
N320 G01 X21 Z-6 M09
N330 G00 X50 Z200 T0202 M06
N340 F0.15 S400 M08
N350 X15 Z0
N360 G01 Z-2
N370 X20 Z-7
N380 Z-57
N390 G02 X25 Z-62 I5 K0
N400 G01 X36
N410 X40 Z-66
N420 Z-115
N430 X42 M09
N440 G00 X50 Z200 T0303 M06
N450 Z-112 F0.1 S300 M08
N460 G01 X35
N470 G00 X50
N480 Z200 M05 M02
解説のポイント
- 半径モード: 全てのX座標値が中心からの半径として扱われます。プログラム上のX50は径φ100、X-0.5は中心を0.5mm超えた位置(径φ1)を意味します。
- N020 G92 S2400: 主軸最高回転数を2400min⁻¹にクランプ(半径モードではG92で設定するのが一般的)
- N030: 定表面速度制御(G96)、回転当たり送り(G95)、主軸逆回転(M04)で荒取り開始
- N390 G02 X25 Z-62 I5 K0: 半径モードでも円弧補間のI/Kは中心までの「増分半径値」で指定します。ここではX方向に+5mm(半径5mm)の円弧
- 工具交換: N330で2番工具(T0202)、N440で3番工具(T0303)へ交換し、仕上げ・溝入れ等を実施
半径モードは複雑な形状で径寸法の計算を省略できるメリットがありますが、NC装置の設定(パラメータ)で径モード/半径モードを正しく選択しているか確認が必須です。
CNCマシン
- CNCプログラミング入門:ステップバイステップ旋盤プログラム例
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- Fanuc G21 Gコード例:ミリメートル系CNC旋盤プログラミング
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- 精密CNC G01角度プログラミング: 角度、半径、面取りのマスター
- Haas CNC旋盤でC軸ライブツーリングプログラミングをマスター
- G01マスター:CNCプログラミングにおける面取り・コーナーR
- Fanuc G71 旋削 & G74 ペックドリルを CNC 旋盤でマスター: 実践プログラミング演習
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例