



ハース コーナーラウンディング & 面取り プログラム例 – CNCワークフロー完全解説
投稿者: CNCプログラマー
概要
ハースのコーナーラウンディングと面取り
面取りには、面取り長さを示す「C」を使用。
丸めには、半径サイズを示す「R」を使用。
面取りまたはコーナーラウンディングブロックは、2つの直線ブロックまたはG01ブロックの間に挿入可能です。これら2ブロックは、2つの直線移動の交点であるコーナーを指定します。
図面/イメージ
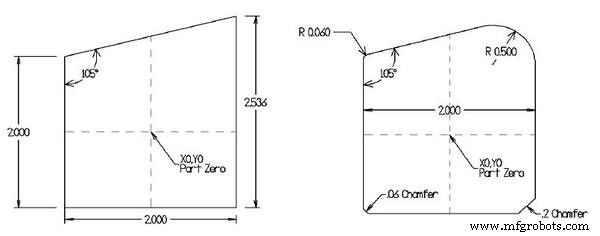
CNCプログラム
O00025 T2 M06 (.5 END MILL) (D=.5)
G00 G90 G54 X-1.5 Y0 S5000 M03
G43 H02 Z1. M08
G01 Z-0.5 F80.
G01 G41 D02 Y-0.5 F80.
G03 X-1. Y0 R0.5 F50.
G01 Y1. ,R0.06
G01 X1. Y1.5359 ,R0.5
G01 Y-1. ,C0.2
G01 X-1. ,C0.06
G01 Y0
G03 X-1.5 Y0.5 R0.5
G01 G40 Y0
G00 G90 Z0.1 M09
G53 Z0 M30
解説
このプログラムは、ハースCNCフライス盤でのコーナーR(,R)と面取り(,C)の実用例です。G41で工具半径補正左を適用し、円弧補間(G03)と直線補間(G01)の組み合わせで複雑な形状を加工しています。カンマ付きの,Rと,Cは、直線ブロック間のコーナー処理を簡潔に記述できるハース独自の機能です。
CNCマシン
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- G01マスター:CNCプログラミングにおける面取り・コーナーR
- CNCプログラミング:G01 Gコードによる面取りとR
- Haas CNC G71 ボルト穴アークコマンド:効率的な穴あけの実践例
- G81 ドリルサイクルと G91 インクリメンタルモードの習得:ステップバイステップ例題プログラム
- ハース M98 サブプログラム呼出し:実践ガイド & サンプルコード
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- ハース G72 Type I 荒端面・G70 仕上げ端面サイクル完全ガイド (ファナック互換旋盤対応)