



三菱CNC G07.1円筒補間プログラム – 完全例とコード
投稿者:Machinist
図面/イメージ
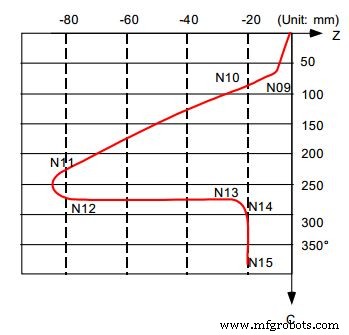
CNCプログラム
N01 G28 XZC; N02 T0202; N03 G97 S100 M23; N04 G00 X50. Z0.; N05 G94 G01 X40. F100.; N06 G19 C0 Z0; N07 G07.1 C20.; N08 G41; N09 G01 Z-10. C80. F150; N10 Z-25. C90.; N11 Z-80. C225; N12 G03 Z-75. C270. R55.; N13 G01 Z-25; N14 G02 Z-20. C280. R80.; N15 G01 C360. N16 G40; N17 G07.1 C0; N18 G01 X50.; N19 G0 X100. Z100.; N20 M25; N21 M30;
三菱CNC(M80/M800等)G07.1円筒補間機能使用例。C軸(回転軸)を仮想Y軸として展開し、Z-C平面で輪郭加工。G07.1 C20.で円筒半径20mm指定、G41工具半径補正ON。直線(G01)と円弧(G02/G03 R指定)組み合わせで複雑カム形状加工。G07.1 C0で円筒補間キャンセル。回転工具不要で旋盤複合機能実現の標準的手法。
CNCマシン
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- CNCフライス盤の円弧補間:G02/G03 Gコード実践プログラム例
- G01マスター:CNCプログラミングにおける面取り・コーナーR
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- CNCフライス加工マスター:G02・G03円弧補間プログラミングガイド