



Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
Fanuc G81ドリルサイクルはシンプルな穴あけ作業に使用されます。ここではG81ドリルサイクルの使用方法を示すCNCプログラム例を紹介します。
CNCプログラム
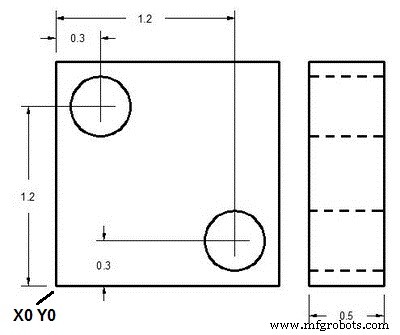
Fanuc G81ドリルサイクル例プログラム
N1 T1 M06 N2 G90 G54 G00 X.3 Y1.2 N3 S1200 M03 N4 G43 H01 Z1. M08 N5 G81 Z-.6 R.1 F10 N6 X1.2 Y.3 N7 G80 G00 Z1. M09 N8 G28 G91 Z0. M05 N9 M30
解説
N1- 工具No.1へ工具交換
N2- ゼロオフセットNo.1考慮で最初の穴位置X0.3 Y1.2へ早送り
N3- ドリル正転1200rpm
N4- 工具長補正(G43 H01)考慮でZ1.まで移動、クーラントON
N5- ドリルサイクルパラメータ、ドリル深さと切削送り指定、このコマンドで現在位置(X0.3 Y1.2)で最初の穴あけ
N6- ドリルサイクル継続、軸移動ごとに作動し次はX1.2 Y0.3で穴あけ
N7- G80でドリルサイクルキャンセル、クーラントOFF
N8- 部品加工完了、切削工具を基準位置へ、スピンドル停止
N9- CNCパートプログラム終了、プログラム先頭復帰
GコードとMコード
| コード | 説明 |
|---|---|
| T | 使用工具番号 |
| M06 | 工具交換コマンド |
| G90 | 絶対プログラミング |
| G54 | ゼロオフセットNo.1 |
| G00 | 早送り |
| S | 切削速度 |
| M03 | スピンドル正転 |
| G43 | 工具長補正 |
| M08 | クーラントON |
| G81 | Fanucドリルサイクル |
| F | 切削送り |
| G80 | 缶サイクルキャンセル |
| M09 | クーラントOFF |
| G28 | 基準位置復帰 |
| G91 | インクリメンタルプログラミング |
| M05 | スピンドル停止 |
| M30 | CNCパートプログラム終了、プログラム先頭復帰 |
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- G81ドリルサイクルとG91インクリメンタルモード活用: 実践的リピート穴あけ例
- プログラム例: G81/G83穴あけとG98/G99復帰レベルの使い分け
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- CNC ドリル加工の最適化:グリッドプレートへの G81 サイクル活用 ― 実践サンプルプログラム