



CNC旋盤 端面加工プログラム例:工具動作と設定を解説
概要
工具を使用してワークの端面加工(フェーシング)を行うシンプルなCNC旋盤プログラム例です。工具の動きも合わせて確認できます。
加工イメージ
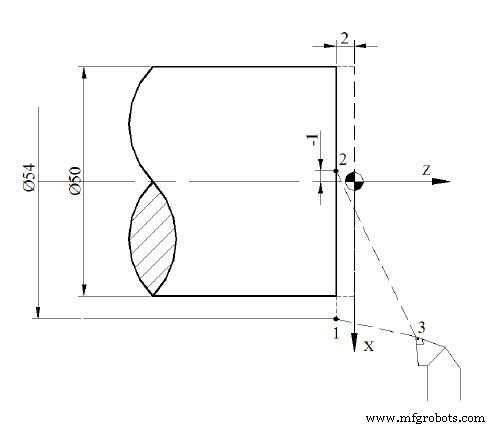
NCプログラム
%
N10 T03 M06
N20 G96 S150 G95 F0.1 D2500 (D = 最大主軸回転数)
N30 G00 X54 Z-2 M03 M08
N40 G01 X-1
N50 G00 X200 Z200 M09
N60 M30
プログラム解説
- N10: 3番工具を選択し工具交換(M06)
- N20: 定表面速度制御(G96)で表面速度150m/min、回転当たり送り(G95)0.1mm/rev、主軸最高回転数2500min⁻¹(D2500)を設定
- N30: 早送り(G00)でX54 Z-2へ移動、主軸正回転(M03)、クーラントON(M08)
- N40: 直線補間(G01)でX-1まで切削送り(端面を中心まで削る)
- N50: 早送りで退避位置(X200 Z200)へ移動、クーラントOFF(M09)
- N60: プログラム終了(M30)
ポイント: G96(定表面速度制御)を使用することで、工具が中心付近(X座標が小さい)に来ても切削速度が一定に保たれます。Dコードで主軸最高回転数を制限しているのも安全上重要です。
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- CNC旋盤Gコード初心者ガイド:シンプルな例とステップバイステップ解説
- CNCフライス盤 円弧加工例:G02 I・Jパラメータの使い方