



オークマ G74 逆タッピングサイクル:エキスパートプログラミングガイド
オークマ G74 逆タッピングサイクル
G74 逆タッピングサイクル
プログラミング
G74 X__ Y__ Z__ R__ P__ Q__ F__
パラメータ
| パラメータ | 説明 |
|---|---|
| X, Y | 穴位置の座標値 |
| Z | 穴底レベル G90モード:選択座標系での位置 G91モード:ポイントRレベルからの距離 |
| R | ポイントRレベル |
| P | 穴底でのドウェルタイム |
| Q | ポイントRレベルでのドウェルタイム |
| F | 送り速度 |
加工シーケンス
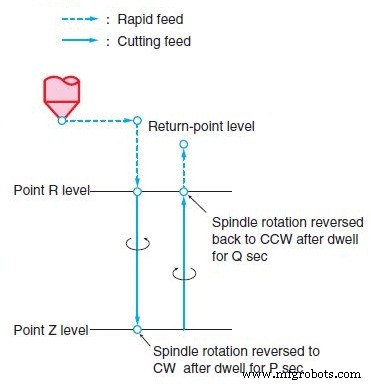
- X軸・Y軸を早送りで穴位置へ位置決め
- ポイントRレベルまで早送りで位置決め
- 指定切削送りで逆転(CCW)主軸にてポイントZレベルまでタッピング
- ポイントZレベルでP秒ドウェル、その後主軸回転方向を正転(CW)へ反転
- 切削送りでポイントRレベルまで復帰
- ポイントRレベルでQ秒ドウェル、主軸回転方向を再び逆転(CCW)へ反転
- リターンポイントレベルまで早送りで復帰
詳細
- Pおよび/またはQ値が指定されていない場合ドウェルは実行されません。P、Q値の単位はG04モードドウェルコマンドと同じです。
- 逆タッピング動作中はフィードオーバーライドは無視されます。
- ポイントZレベルからポイントRレベルへの復帰中にスライドホールドボタンが押された場合、ポイントRレベル到達後にサイクル停止します。
- ポイントRレベルで主軸逆転開始後、タップ工具がワークから完全に離脱する前に次のタッピングポイントへの位置決めを実行する場合、Qでこのレベルでのドウェルを指定してください。
- 切削送りオーバーライドと主軸速度オーバーライドはともに100%固定。早送りオーバーライドのみ設定可能です。
CNCマシン
- ねじ切りフライス vs タッピング:あなたの部品に適したネジ加工方法は?
- リバースエンジニアリング解説:仕組みと重要性
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- CNCプログラミングでG74ペックドリリングサイクルを用いた端面溝入れ
- Fanuc G84 リジッドビックタッピングサイクル:深穴タッピングのエキスパートガイド
- G74 左ねじ・逆タッピングサイクル ― 完全 CNC プログラミングガイド
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- 包括的 NC プログラム:G81 ドリル & G84 タッピングサイクルの実演
- Fanuc G74 左ネジ ペックタッピング サイクル: CNC フライス盤での精密逆ネジ切り
- ECS G84 タッピングサイクル:フライス盤向けセットアップと最適化