



G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
G90旋削サイクル 形式
G90旋削サイクルはさまざまな名前で呼ばれます:
G90 固定サイクル、G90 直線切削サイクル、G90 荒取り旋削サイクル、G90 荒取り缶サイクル、G90 ボックスサイクル。
G90旋削サイクルはシンプルな旋削に使用されますが、追加パスのX軸位置を指定することで複数パスも可能です。
関連:G90旋削サイクル Fanuc – CNCプログラム例コード
G90荒取り缶サイクルの用途:
- 直線旋削。
- ボーリング加工。
- テーパー切削。
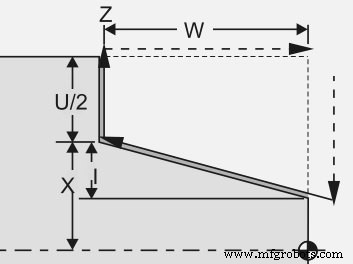
プログラミング
G90 X... Z... I...
または
G90 X... Z... R...
パラメータ
| パラメータ | 説明 |
|---|---|
| X | 切削対象径。 |
| Z | Z軸終了点。 |
| Q | 開始点角度。 |
| I または R | テーパー量と方向(半径値)。 |
注意 – 一部制御装置ではG90直線切削サイクルのテーパーに「I」を使用し、新しい制御装置では「R」を使用します。
インクリメンタル値
G90旋削サイクルではX、Zの代わりにインクリメンタル値U、Wを使用できます。
G90 U... W...
U – X軸方向目標までのインクリメンタル距離。
W – Z軸方向目標までのインクリメンタル距離。
動作/操作
- 工具を開始位置へ移動。
- G90旋削サイクルでX Z値を与えて切削。
- 追加カット/パスが必要ならX軸値のみ追加指定(オプション)。
- G00、G01などの動作命令でG90旋削サイクルを終了。
G90旋削サイクルでは各パスの切り込み深さを制御できます。
CNCプログラム例
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X56.0 Z2.0 T0101 M08 G90 X51.0 W-32.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G30 U0 W0 M30
コード解説
上記CNCプログラムコードでは、
最初の切削はX51
2番目はX46
3番目はX41
…
最後の切削はX30
G90旋削サイクルのキャンセル
G90旋削サイクルはモーダルGコードです。
「モーダル」Gコードとは、キャンセルされるか矛盾するGコードで置き換えられるまで有効であることを意味します。
つまり、G00、G01などの別の動作命令が与えられるまでG90は有効です。上記例ではG30でキャンセルしています。
簡単に言えば、G90旋削サイクルはG00、G01などの動作命令で終了させなければなりません。
G90旋削サイクル vs G71旋削サイクル
G90旋削サイクルは直線とテーパーのみで、円弧(円弧補間)は切削できません。
一方G71旋削サイクルなら直線、テーパー、円弧も切削可能です。
CNCマシン
- エキスパート精密CNC旋削サービス
- フライス加工と旋盤加工の主な共通点を解説
- CNC加工におけるフライスと旋盤の違いを理解する
- 受託製造向け精密フライス・旋盤加工サービス
- 精密製造のための先進CNCフライス・旋盤自動化
- ハードターニングとは?精密加工へのディープダイブ
- Fanuc G70 & G71 荒・仕上げ旋削サイクル CNCプログラム例
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G71荒取り旋削サイクル 1行形式:CNC Fanucプログラミングをシンプルに
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例