



オークマ G76 精密ボーリングサイクル – 精密穴あけとパラメータ設定
オークマ G76 精密ボーリングサイクル
G76 精密ボーリングサイクル
プログラミング
G76 X__ Y__ Z__ R__ Q__ (I__ J__) P__ F__
パラメータ
| パラメータ | 説明 |
|---|---|
| X, Y | 穴位置の座標値 |
| Z | 穴底レベル |
| R | ポイントRレベル |
| Q | シフト量(詳細は後述) |
| I, J | シフト量(詳細は後述) |
| P | 穴底でのドウェルタイム |
| F | 送り速度 |
加工シーケンス
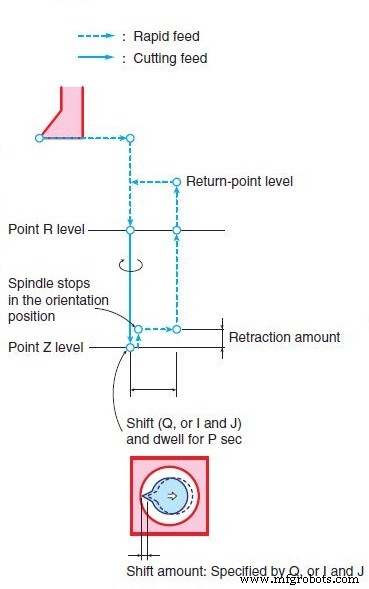
- X軸・Y軸を早送りで穴位置へ位置決め
- ポイントRレベルまで早送りで位置決め
- 指定切削送りで正転主軸にてポイントZレベルまでボーリング
- ポイントZレベルでP秒ドウェル、NCオプションパラメータ(固定サイクル)のG76/G87シフト方向と軸で設定された量だけリトラクト、その後オリエンテーション位置で主軸停止。さらにシフト量Qで工具がワーク内面から離れる方向へシフト
- リターンポイントレベルまで早送りで復帰
- 工具がビット方向へシフト量Qだけ戻り、主軸が正転(CW)で回転開始
詳細
ポイントZレベルでのリトラクト量
ポイントZレベルからZ軸が上方へリトラクトする量は、NCオプションパラメータ(固定サイクル)のG76/G87シフト方向と軸で設定します。
シフト量
a. NCオプションパラメータ(固定サイクル)のG76/G87シフト方向と軸でサイクル軸がZ軸固定に設定されている場合、Qでシフト量を指定します。値は常に正値。シフト方向(+X、-X、+Y、-Y)はパラメータで事前設定。Q値はモーダルデータで、G73/G83サイクルでもアドレスQを使用。Q値がI、J値より優先されます。
b. G17、G18、G19で平面選択している場合、IとJでシフト量を指定します。平面選択Gコードと使用アドレスの関係:
G17: I, J
G18: K, I
G19: J, K
I、J、Kアドレスはすべてインクリメンタル値で設定。シフト方向は常に機械座標系で定義されます。
c. Q、またはI、Jでシフト量が指定されていない場合、アラームが発生します。
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G76でテーパーねじ切りをマスターする:CNC旋盤プログラミング
- Fanuc G76ねじ切りサイクルでインフィード角度を制御する:最適角度選定ガイド
- Fanuc G76 ねじ切りサイクル完全ガイド:CNC機械技師のための総合解説
- Fanuc CNCでG76サイクルを用いた効率的な多条ねじ切り
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- Mach3 Turn G76 固定サイクルで楽々 CNC ねじ切り
- ECS G89 ドウェル付きボーリングサイクル:ステップバイステップガイド
- ECS G87 リトラクト付きボーリングサイクル – 全容とセットアップ
- ECS G86 主軸停止機能付きボーリングサイクル
- ECS G85 ボーリングサイクル – 工具復帰最適化と精密ドリリング